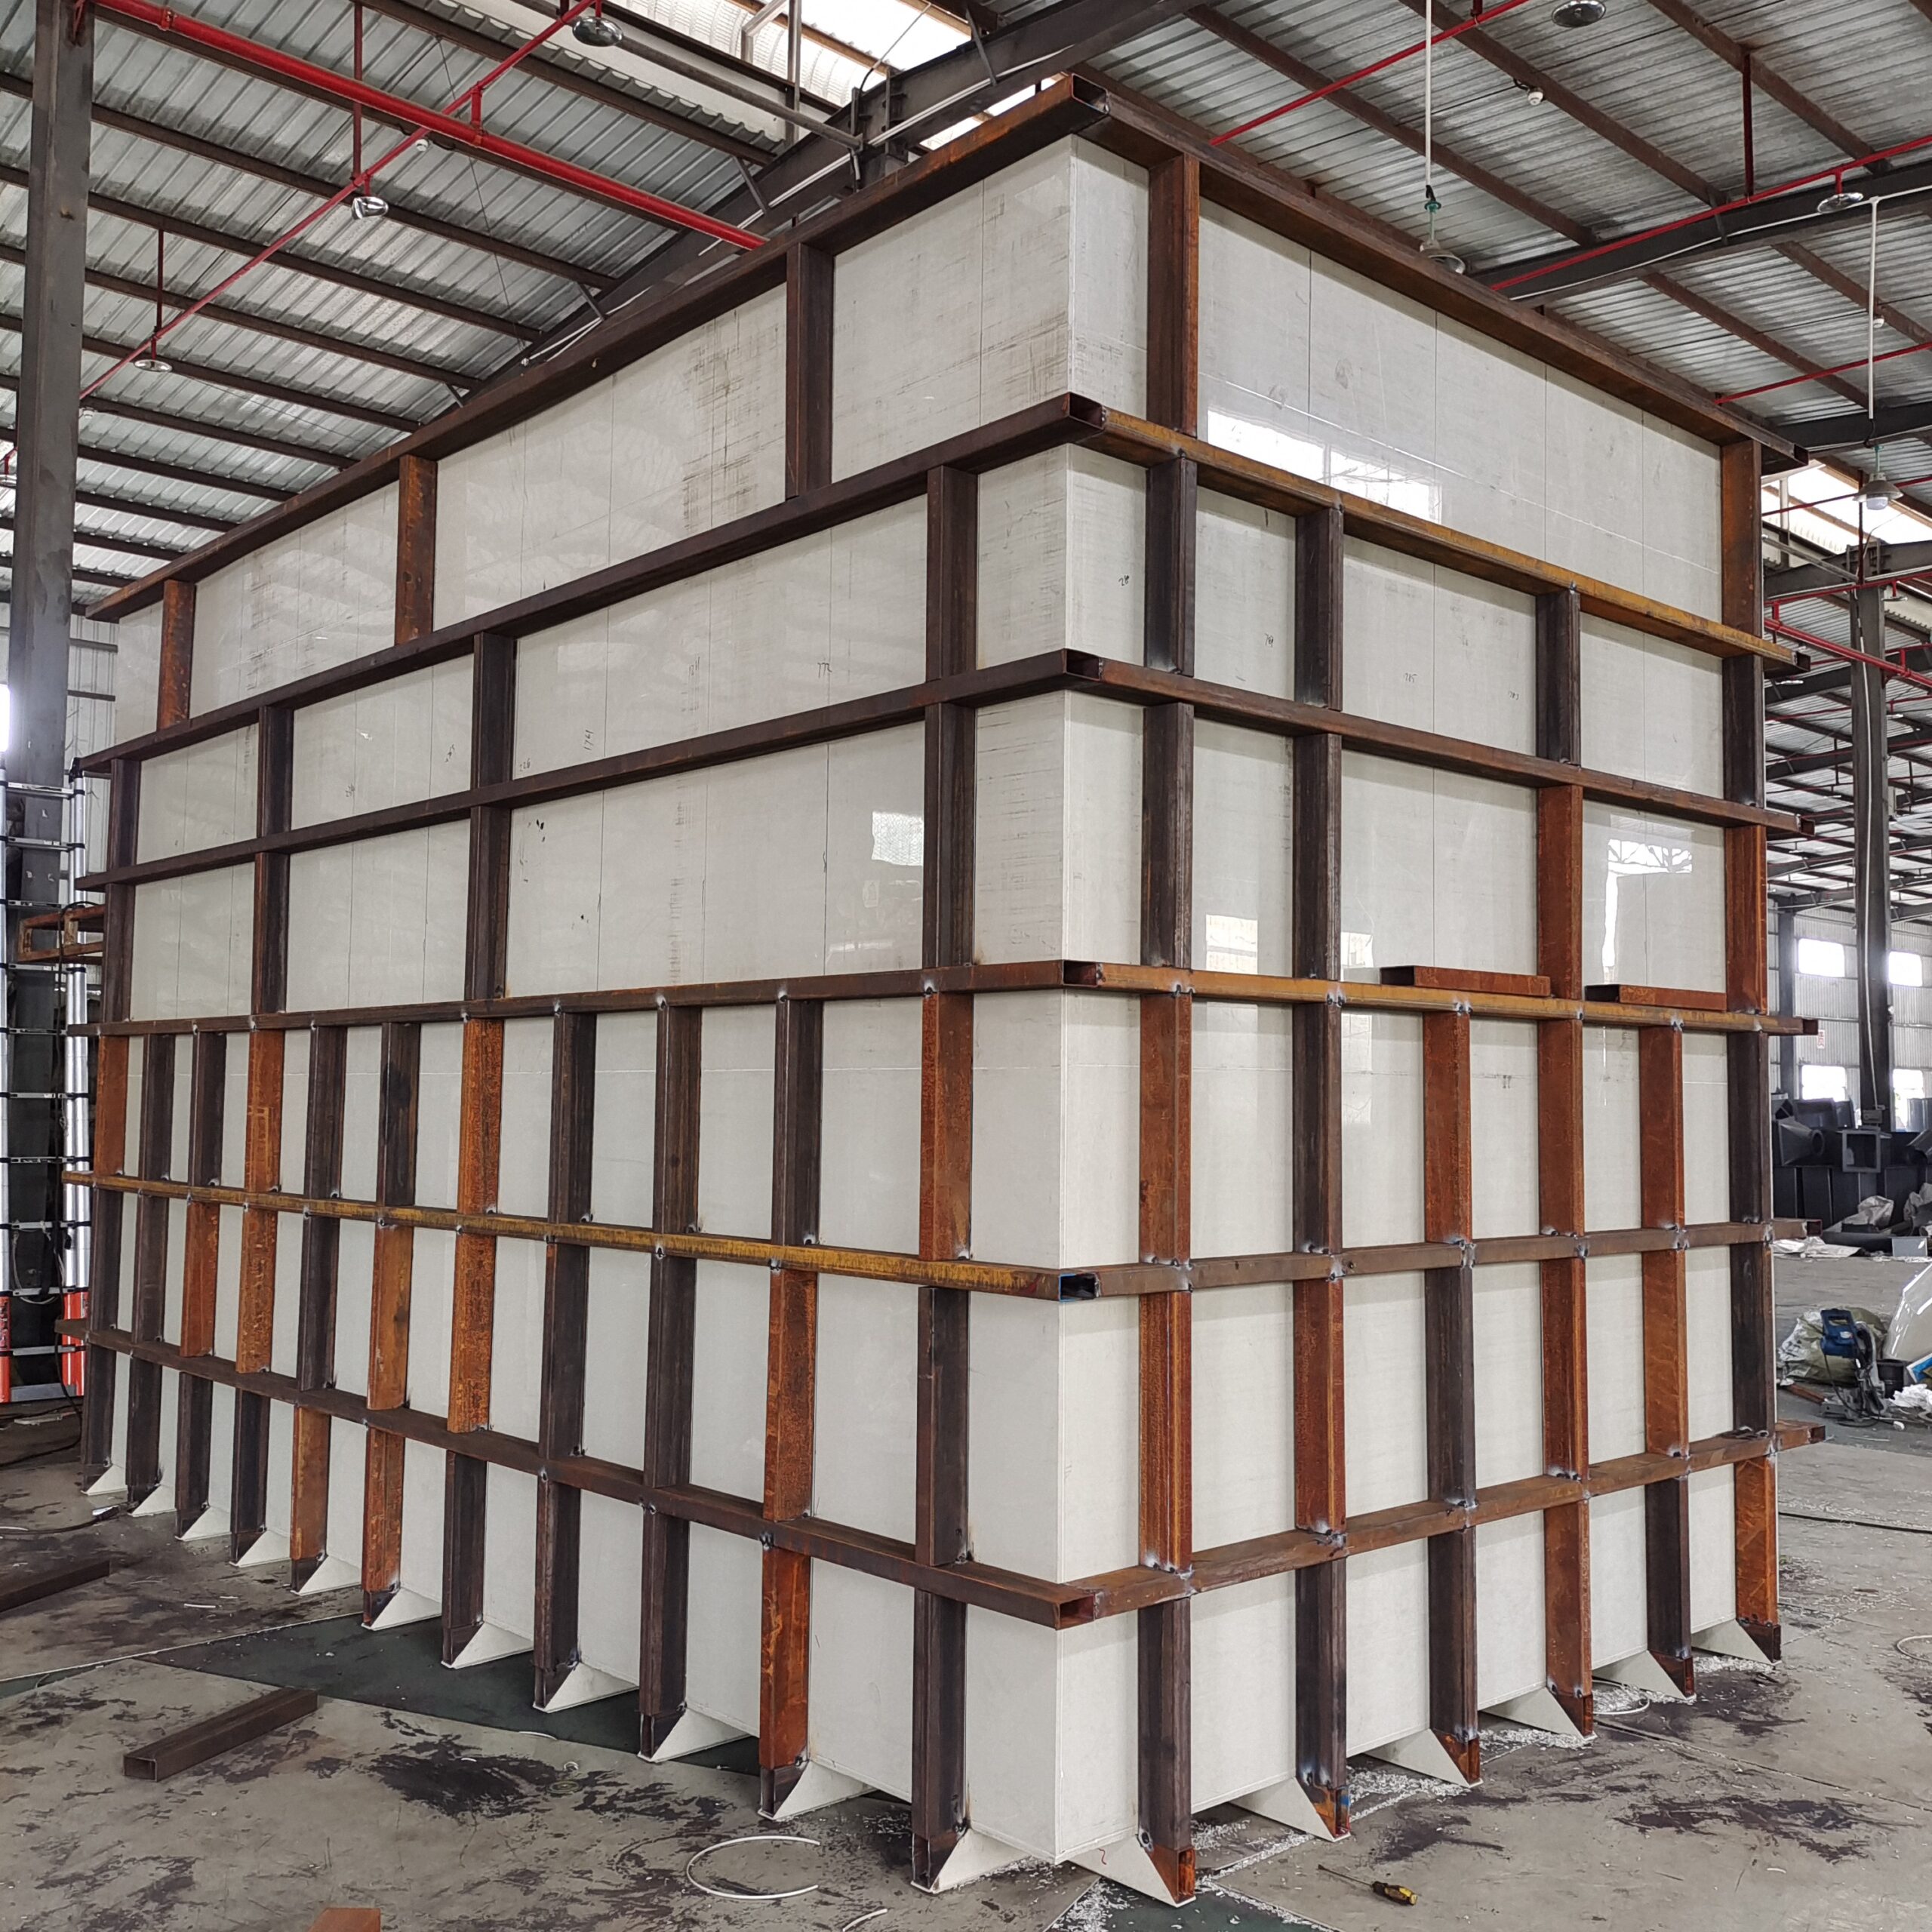
Sản xuất bồn nhựa PP không phải là chọn một tấm nhựa rồi hàn lại thành hình hộp. Đó là một chuỗi tám công đoạn, trong đó ba công đoạn quyết định cái bồn có rò hay không: xếp tấm, thứ tự hàn và thử xuất xưởng. Ba công đoạn còn lại chỉ quyết định nó đẹp hay xấu.
Bài này nhìn từ phía xưởng, không nhìn từ phía người mua. Nghĩa là thay vì hỏi “bồn PP chứa được hóa chất gì”, bài trả lời “một cái bồn 1 m³ cần bao nhiêu mét mối hàn, bao nhiêu mét vuông tấm, và chỗ nào trong quy trình dễ sinh lỗi nhất”. Những câu đó quyết định giá, thời gian giao và xác suất phải sửa tại công trình.
Phần định nghĩa, độ dày thành và bảng dung tích đã có ở bài bồn nhựa PP là gì. Phần kích thước theo dung tích và tải trọng sàn đã có ở bài bồn PP theo dung tích. Bài này chỉ giữ lại phần chưa ai viết: bên trong xưởng, một cái bồn được làm ra như thế nào và tốn những gì.
Điểm chính cần nắm
- Sản xuất bồn nhựa PP ở quy mô công nghiệp gần như luôn là hàn từ tấm PP đùn, không phải đúc — vì khuôn chỉ có lãi khi số lượng lớn và hình dạng lặp lại.
- Khổ tấm quyết định số mối hàn, không phải tay nghề thợ. Tấm 2 000 × 1 000 mm chỉ có tới chiều dày 50 mm, còn khổ 4 000 × 2 000 mm chỉ xuất hiện từ 6 mm trở lên.
- Cùng 1 m³, thân trụ cần 7,55 m mối hàn, thân hộp cần 12,20 m, thân bẹt cần 14,00 m — chênh 1,85 lần cho cùng một dung tích.
- Hệ số sử dụng tấm của một bồn hộp 1 250 × 1 000 × 800 mm chỉ khoảng 61 %, trong khi kiểu bẹt 2 000 × 1 000 × 500 mm đạt 87,5 %. Phần chênh đó nằm trong giá.
- Thử đầy nước chỉ chứng minh bồn kín tại thời điểm thử. Nó không chứng minh mối hàn đủ bền về dài hạn — muốn biết điều đó phải có mẫu thử và hệ số mối hàn.
Tác giả: Bofandeng · Kiểm duyệt kỹ thuật: Bộ phận Kỹ thuật Xicheng Việt Nam
Sản xuất bồn nhựa PP là gì và khi nào buộc phải đặt theo yêu cầu
Sản xuất bồn nhựa PP là quá trình biến tấm PP đùn thành một khối kín, chịu được cột áp của lưu chất bên trong và ăn mòn của lưu chất đó. Quá trình này khác với mua bồn có sẵn ở chỗ mọi thông số đều do người đặt quyết định, kể cả những thông số mà nhà máy thường tự chọn thay khách.
Ba cách một cái bồn PP ra đời: đúc quay, đúc phun và hàn từ tấm
Có ba đường để biến hạt nhựa hoặc tấm nhựa thành một cái bồn. Đúc quay dùng khuôn rỗng xoay trong lò, nhựa bám đều thành mặt trong khuôn. Đúc phun dùng khuôn kín và áp suất cao, phù hợp với chi tiết nhỏ, thành mỏng, số lượng lớn. Hàn từ tấm cắt tấm phẳng ra, tạo hình rồi hàn các mép lại với nhau.
Nhà sản xuất bồn PP chọn đường thứ ba cho gần như toàn bộ bồn công nghiệp. Lý do không nằm ở chất lượng nhựa mà ở kinh tế khuôn: chi phí làm khuôn chỉ hợp lý khi số lượng lớn và hình dạng lặp lại, trong khi một bộ khuôn chỉ tạo ra đúng một hình dạng. Trong khi đó mỗi yêu cầu đặt bồn thường khác nhau về đường kính, chiều cao, vị trí mặt bích và chiều dày — những thứ mà khuôn không co giãn được.
Hàn từ tấm không cần khuôn. Đổi kích thước chỉ cần đổi bản vẽ cắt, nên cùng một xưởng có thể làm bồn trụ, bồn hộp và bồn có vách ngăn trong cùng một tuần. Đó là lý do tồn tại của mô hình gia công bồn nhựa PP theo bản vẽ, và cũng là lý do chất lượng phụ thuộc vào quy trình chứ không phụ thuộc vào máy đúc.
Vì sao bồn công nghiệp từ vài trăm lít trở lên gần như luôn hàn từ tấm
Hàn đùn là phương pháp được dùng để lắp ráp các kết cấu lớn như bể chứa hóa chất, với chiều dày thành tới 50 mm, theo mô tả của TWI trong tài liệu về các phương pháp hàn nhựa nhiệt dẻo. Con số 50 mm đó quan trọng: nó là ngưỡng mà các phương pháp hàn cầm tay còn xử lý được, và cũng là ngưỡng trên của tấm PP đùn thông dụng.
Ở chiều ngược lại, hàn khí nóng chỉ phù hợp với tấm tới khoảng 30 mm và cho mối hàn chậm, chất lượng phụ thuộc nhiều vào tay nghề người vận hành — TWI khuyến nghị đào tạo và cấp chứng chỉ cho thợ. Với bồn thành dày trên 30 mm, hàn khí nóng không còn là lựa chọn chính mà chỉ dùng cho các mối góc, mối nhỏ, chỗ máy đùn không vào được.
Kết quả là một bồn công nghiệp điển hình có hai loại mối: mối thân hàn đùn, chạy dài, tiết diện lớn; và mối phụ kiện hàn khí nóng, ngắn nhưng nhiều. Tỷ lệ giữa hai loại này thay đổi theo hình dạng bồn, và chính nó là thứ làm cho hai cái bồn cùng dung tích có giá khác nhau.
Ranh giới: khi nào mua bồn có sẵn rẻ hơn đặt sản xuất
Bồn có sẵn chỉ rẻ hơn khi yêu cầu của bạn trùng với một kích thước mà nhà máy đang chạy sẵn. Trùng càng nhiều thông số, phần chênh càng lớn: đường kính, chiều cao, chiều dày, loại nhựa, vị trí cửa người chui, hướng mặt bích. Chỉ cần lệch một thông số là bản vẽ phải làm lại và giá quay về mức đặt riêng.
Ngược lại, khi có ba yếu tố sau thì đặt sản xuất lại rẻ hơn về tổng chi phí: bồn phải lọt qua cửa hoặc cầu thang hiện hữu; bồn phải nối với đường ống đã thi công; hoặc bồn phải chứa một lưu chất mà vật liệu tiêu chuẩn không chịu được. Ba trường hợp này đều dẫn tới sửa tại công trình, và chi phí sửa tại công trình luôn cao hơn chi phí làm đúng từ đầu. Trường hợp thứ ba là lý do nhiều đơn sản xuất bồn nhựa PP bắt đầu từ bảng chống chịu hóa chất chứ không bắt đầu từ dung tích; cách tra bảng đó đã có ở bài bồn chứa hóa chất bằng nhựa PP.
Tám công đoạn trong xưởng, từ bản vẽ đến lệnh xuất xưởng
Trong sản xuất bồn nhựa PP, một đơn vị gia công bồn nhựa PP có kinh nghiệm sẽ đi qua tám công đoạn theo đúng thứ tự dưới đây. Thứ tự không phải hình thức: đảo công đoạn nào cũng dẫn tới làm lại, và làm lại trên tấm PP đã hàn thì gần như luôn để lại dấu.
Công đoạn 1–2: nhận yêu cầu và dựng bản vẽ chế tạo
Công đoạn một là chuyển yêu cầu vận hành thành thông số kỹ thuật: dung tích thực dùng, lưu chất, nồng độ, nhiệt độ, tỷ trọng, vị trí đặt, không gian trống quanh bồn. Thiếu bất kỳ thông số nào trong số này thì bước sau phải giả định, và giả định là nguồn gốc của phần lớn sai sót khi nhận hàng.
Công đoạn hai là triển khai bản vẽ chế tạo. Đây không phải bản vẽ ý tưởng mà khách thường gửi, mà là bản vẽ phân rã: thân được trải phẳng thành hình chữ nhật có chiều dài bằng chu vi, đáy và nắp được tách thành chi tiết riêng, mỗi lỗ chờ được ghi đường kính và cao độ, và mỗi mối hàn được đánh số. Một bồn PP gia công theo bản vẽ chỉ chạy đúng khi bản vẽ triển khai đã khóa được các con số này.
Bản vẽ triển khai cũng là lúc phải quyết định dung sai. Tấm PP đùn có dung sai chiều dày theo từng cấp: tấm 8 mm là ±0,30 mm, tấm 20 mm là ±0,70 mm, tấm 50 mm là ±1,55 mm theo bảng quy cách của AKU Plastics. Nếu bản vẽ ghi “dày 8 mm” mà không ghi dung sai, xưởng có quyền giao tấm 7,70 mm và vẫn đúng hợp đồng.
Công đoạn 3–4: xếp tấm và cắt, vát mép
Xếp tấm là bài toán ghép các chi tiết phẳng lên những tấm 2 000 × 1 000 mm sao cho ít tấm nhất và ít mối nối nhất. Hai mục tiêu này thường xung đột: xếp tiết kiệm vật liệu có thể tạo ra một mối nối nằm đúng chỗ khó hàn. Kinh nghiệm xưởng là ưu tiên ít mối nối trước, tiết kiệm tấm sau, vì một mối nối thêm vào tốn nhiều hơn một tấm nhựa.
Cắt tấm PP thường bằng cưa đĩa hoặc CNC. Điểm cần kiểm soát không phải độ thẳng của mép cắt mà là độ vuông góc và độ phẳng của mặt vát. Với tấm dày, mép cắt phải được vát để mối hàn ăn sâu vào tiết diện; nếu chỉ hàn phủ lên bề mặt, mối hàn chỉ dính ở lớp ngoài và sẽ tách khi bồn chịu tải thủy tĩnh lặp. Dung sai cắt và góc vát theo từng phương pháp được trình bày riêng ở bài gia công nhựa PP.
Ở bước này cũng phải đánh dấu hướng thớ và mặt tiếp xúc lưu chất. Tấm PP đùn có hướng thớ do quá trình đùn; uốn hoặc gấp ngang thớ cho kết quả khác uốn dọc thớ. Một bồn nhựa PP theo bản vẽ mà không ghi hướng thớ thì xưởng sẽ tự chọn, và lựa chọn đó không nhất thiết là lựa chọn tốt nhất cho kết cấu.
Công đoạn 5–6: tạo hình và gá đặt
Tạo hình gồm hai họ: lốc tròn cho thân trụ và gấp nhiệt cho thân hộp. Lốc tròn dùng máy lốc ba trục, cuốn tấm thành đường tròn có đường kính yêu cầu. Gấp nhiệt dùng bàn gia nhiệt làm mềm một dải hẹp rồi gấp thành góc; bán kính gấp phụ thuộc chiều dày và nhiệt độ, và không thể gấp nguội với tấm dày.
Trong sản xuất bồn nhựa PP, gá đặt là bước bị đánh giá thấp nhất. Đây là lúc các chi tiết phẳng được giữ đúng vị trí tương đối trước khi hàn: khe hở mối ghép, độ đồng tâm của thân trụ, độ phẳng của đáy, cao độ các mặt bích. Hàn xong rồi mới chỉnh là chỉnh trên mối hàn đã đông cứng — nghĩa là tạo ứng suất dư thay vì loại bỏ nó.
Công đoạn 7–8: hàn, gắn phụ kiện, thử và xuất xưởng
Công đoạn bảy là hàn thân, hàn đáy và nắp, sau đó hàn phụ kiện. Thứ tự trong công đoạn này được trình bày riêng ở phần dưới vì nó quyết định hình dạng cuối cùng của bồn. Điểm cần nhớ ở đây là phụ kiện luôn hàn sau cùng, khi thân đã ổn định hình học.
Công đoạn tám là thử và xuất xưởng: thử kín bằng nước, kiểm tra ngoại quan toàn bộ mối hàn, đo lại kích thước bao và cao độ mặt bích, rồi đóng gói. Với bồn phải chia đốt để vận chuyển, công đoạn này chỉ nghiệm thu từng đốt chứ không nghiệm thu cả bồn — và đó là rủi ro được bàn ở phần cuối.
Hệ số sử dụng tấm: chỗ xưởng giấu chi phí
Trong sản xuất bồn nhựa PP, vật liệu chiếm phần lớn giá thành, và phần lớn vật liệu bị mất không phải ở chỗ hàn mà ở chỗ xếp tấm. Ba khổ tấm dưới đây là toàn bộ nguyên liệu đầu vào của một xưởng hàn; cách xếp chúng quyết định bạn trả tiền cho 6 m² hay 10 m² cho cùng một cái bồn.
Ba khổ tấm và khổ nào có ở chiều dày nào
Tấm PP-H đùn trên thị trường có ba khổ chính: 2 000 × 1 000 mm, 3 000 × 1 500 mm và 4 000 × 2 000 mm, theo bảng quy cách của AKU Plastics. Điều ít người để ý là ba khổ này không cùng dải chiều dày. Khổ 2 000 × 1 000 mm có từ 1 mm tới 50 mm. Khổ 3 000 × 1 500 mm bắt đầu từ 2 mm và dừng ở 30 mm. Khổ 4 000 × 2 000 mm chỉ có từ 6 mm trở lên.
Hệ quả trực tiếp cho người đặt sản xuất bồn PP: nếu bồn dùng tấm 4 mm và cần một chi tiết dài hơn 3 000 mm, bạn không thể mua một tấm liền — phải nối. Còn nếu bồn dùng tấm 8 mm, chi tiết dài tới 4 000 mm vẫn có thể lấy từ một tấm duy nhất. Cùng một bản vẽ, đổi chiều dày là đổi luôn số mối nối.
| Khổ tấm | Diện tích | Dải chiều dày có sẵn | Khối lượng một tấm 10 mm |
|---|---|---|---|
| 2 000 × 1 000 mm | 2,00 m² | 1–50 mm | 18,40 kg |
| 3 000 × 1 500 mm | 4,50 m² | 2–30 mm | 41,40 kg |
| 4 000 × 2 000 mm | 8,00 m² | 6–50 mm | 73,60 kg |
Cách tính hệ số sử dụng của một bộ chi tiết
Hệ số sử dụng bằng tổng diện tích chi tiết chia cho tổng diện tích tấm đã mua. Cách tính đúng là xếp thử từng tấm một, không phải cộng diện tích rồi chia, vì hình dạng chi tiết quyết định số tấm cần. Hai bộ chi tiết cùng tổng diện tích có thể cần số tấm khác nhau hoàn toàn.
Ví dụ cụ thể với tấm 2 000 × 1 000 mm, mỗi tấm 2,00 m². Một bồn hộp 1 250 × 1 000 × 800 mm có sáu mặt: đáy và nắp mỗi mặt 1,25 m², hai mặt bên mỗi mặt 1,00 m², hai mặt đầu mỗi mặt 0,80 m². Tổng diện tích chi tiết là 6,10 m². Nhưng vì không mặt nào ghép đôi được trên một tấm, xưởng phải dùng năm tấm, tức 10,00 m² — hệ số sử dụng 61 %.
Với bồn bẹt 2 000 × 1 000 × 500 mm, đáy và nắp mỗi mặt đúng bằng một tấm, hai mặt dài cắt đôi một tấm, hai mặt ngắn dùng chung một tấm. Tổng diện tích chi tiết là 7,00 m², dùng bốn tấm tức 8,00 m² — hệ số 87,5 %. Cùng 1 m³, kiểu bẹt tiết kiệm hai mét vuông tấm so với kiểu hộp.
Ba kiểu thân 1 m³ nhìn từ góc xưởng: 61 % và 87,5 %
Ba kiểu thân ở mốc 1 m³ đã được mô tả kích thước ở bài bồn PP theo dung tích. Nhìn từ góc xưởng, ba kiểu đó không tương đương nhau. Kiểu hộp 1 250 × 1 000 × 800 mm có hệ số sử dụng 61 %. Kiểu bẹt 2 000 × 1 000 × 500 mm đạt 87,5 %. Kiểu trụ Ø1 000 × cao 1 270 mm có một vấn đề riêng: chu vi thân là π × 1 000 = 3 142 mm, vượt khổ 3 000 mm đúng 142 mm.
142 mm nghe nhỏ nhưng đủ để phá vỡ phương án một tấm. Xưởng buộc phải hoặc dùng khổ 4 000 × 2 000 mm nếu chiều dày cho phép, hoặc thêm một mối dọc thứ hai trên thân. Với bồn trụ đường kính lớn hơn, chu vi càng vượt xa khổ tấm và số mối dọc tăng theo. Đây là lý do khi gia công bể nhựa PP dạng trụ, người ta thường chọn đường kính sao cho chu vi rơi vừa một khổ tấm.
Vì sao tấm mỏng buộc phải chia nhiều mảnh hơn
Ở chiều dày nhỏ, chỉ có khổ 2 000 × 1 000 mm và 3 000 × 1 500 mm là có sẵn. Nghĩa là mọi chi tiết dài hơn 3 000 mm đều phải nối, dù chi tiết đó chỉ chịu tải rất nhẹ. Mỗi mối nối thêm vào làm tăng số mét hàn, tăng số điểm có thể rò và tăng thời gian gá đặt.
Ngược lại, tấm dày có khổ 4 000 × 2 000 mm nhưng lại khó tạo hình hơn: lốc tròn tấm dày cần máy khỏe hơn, gấp nhiệt tấm dày cần bán kính lớn hơn và dễ nứt mặt ngoài nếu nhiệt không đều. Vì vậy trong sản xuất bồn nhựa PP, chọn chiều dày không chỉ là bài toán chịu lực, mà còn là bài toán chia mảnh và tạo hình.
Tạo hình: máy nào làm được kiểu nào
Trong sản xuất bồn nhựa PP, năng lực tạo hình là thứ phân biệt một xưởng sản xuất bể nhựa PP thật với một xưởng chỉ biết hàn tấm phẳng. Cùng một bản vẽ, xưởng có máy lốc và xưởng không có máy lốc sẽ báo hai phương án khác nhau, và phương án của xưởng không có máy lốc thường là chia thân thành nhiều tấm phẳng ghép góc.
Thân trụ: lốc tròn và giới hạn thực tế
Lốc tròn tạo ra thân trụ không có mối dọc nếu chu vi lọt một tấm, hoặc có một mối dọc nếu phải nối. Giới hạn thực tế không nằm ở đường kính tối đa mà ở tỷ lệ giữa chiều dày và đường kính: tấm càng dày so với đường kính, lực đàn hồi càng lớn và thân càng khó giữ tròn sau khi lấy ra khỏi máy.
Một điểm cần kiểm khi nhận bồn trụ là độ tròn đo ở ba cao độ: sát đáy, giữa thân và sát nắp. Nếu ba số chênh nhau nhiều, thân đã bị méo trong quá trình hàn chứ không phải trong quá trình lốc. Đo sau khi hàn mới có ý nghĩa, vì hàn là bước làm biến dạng.
Thân hộp: gấp nhiệt và bán kính gấp
Thân hộp có thể làm theo hai cách: gấp nhiệt để tạo bốn góc liền, hoặc cắt sáu mặt riêng rồi hàn mười hai cạnh. Cách gấp nhiệt giảm số mối hàn xuống còn các mối nối giữa các tấm đã gấp, nhưng đòi hỏi bàn gia nhiệt đủ dài và kiểm soát nhiệt đều trên cả dải gấp.
Bán kính gấp không thể bằng không. Góc gấp luôn có một cung nhỏ, và cung đó làm kích thước ngoài lớn hơn kích thước tính theo lý thuyết. Vì vậy khi bồn phải lọt qua cửa hoặc khung thép, phải dùng kích thước bao thực tế chứ không dùng kích thước danh nghĩa trên bản vẽ.
Khi nào phải chia thân thành nhiều đốt
Trong sản xuất bồn nhựa PP, có ba lý do phải chia đốt: chiều cao vượt khổ tấm theo hướng đứng, đường kính vượt khả năng vận chuyển, và yêu cầu lắp đặt tại công trình. Trong ba lý do này, chỉ lý do thứ nhất là ràng buộc kỹ thuật; hai lý do còn lại là ràng buộc logistics, và chúng có thể được xử lý bằng cách chọn hình dạng khác thay vì chia đốt.
Một công ty sản xuất bồn PP có kinh nghiệm sẽ đề xuất đổi hình dạng trước khi đề xuất chia đốt, vì mỗi mối vòng nối hai đốt là một mối hàn dài chạy quanh thân — loại mối khó kiểm tra nhất và cũng là nơi tập trung ứng suất khi bồn đầy.
Thứ tự hàn quyết định bồn có vênh hay không
Nếu chỉ được chọn một yếu tố để đánh giá một đơn vị gia công bồn nhựa PP, hãy chọn thứ tự hàn chứ đừng chọn tay nghề thợ. Đây cũng là câu hỏi nên đặt cho bất kỳ công ty gia công bồn PP nào trước khi ký hợp đồng: thân được hàn theo trình tự nào, và ai kiểm tra trình tự đó. Trong sản xuất bồn nhựa PP, thứ tự hàn là thứ không thể sửa lại sau khi bồn đã đông cứng. Thợ giỏi hàn sai thứ tự vẫn tạo ra bồn vênh; thợ trung bình hàn đúng thứ tự vẫn ra bồn thẳng.
Vì sao ở bồn lớn thứ tự quan trọng hơn tay nghề
Mỗi mối hàn co lại khi nguội. Trên một mối ngắn, độ co không đáng kể. Trên một bồn lớn, hàng chục mối hàn co nối tiếp nhau, và nếu chúng co cùng chiều thì sai số cộng dồn theo chiều đó. Thứ tự hàn đúng là thứ tự làm cho các lực co triệt tiêu nhau thay vì cộng lại.
Điều này giải thích một hiện tượng hay gặp: hai xưởng dùng cùng loại tấm, cùng chiều dày, cùng máy hàn, nhưng một xưởng giao bồn thẳng và một xưởng giao bồn bị phồng mặt bên. Khác biệt không nằm ở thiết bị mà nằm ở trình tự.
Trình tự chuẩn: mối dọc, mối vòng, đáy, nắp, rồi mới tới phụ kiện
Với thân trụ, trình tự chuẩn là hàn mối dọc trước để thân khép kín thành hình trụ, sau đó hàn mối vòng nối thân với đáy, rồi tới nắp. Với thân hộp, trình tự là hàn các cạnh đứng trước để khối hộp đứng vững, sau đó hàn cạnh đáy, rồi cạnh nắp. Trong cả hai trường hợp, phụ kiện hàn sau cùng.
Lý do phụ kiện phải sau cùng: mỗi lỗ chờ và mỗi mặt bích là một điểm tập trung ứng suất. Hàn phụ kiện lên một thân chưa ổn định nghĩa là cố định vị trí của nó theo hình dạng tạm thời, rồi khi thân co lại thì mặt bích bị kéo lệch. Khi lắp đường ống tại công trình, độ lệch này lộ ra ngay.
Hàn đối xứng và gá: giữ hình thay vì sửa sau
Hàn đối xứng là hàn hai phía đối diện của một chi tiết luân phiên, để nhiệt vào hai bên gần bằng nhau. Với thân hộp, nghĩa là hàn một đoạn ở cạnh này rồi chuyển sang cạnh đối diện, không hàn liền một mạch hết một cạnh. Với thân trụ, nghĩa là chia mối vòng thành các cung đối xứng.
Gá là giữ hình bằng kết cấu tạm: thanh giằng, vòng định hình, tấm chặn. Gá tốt cho phép hàn nhanh hơn vì không phải chờ nguội để kiểm tra biến dạng. Gá kém thì xưởng phải hàn chậm, và chậm vẫn không bù được nếu trình tự sai.
Ba dấu hiệu cho thấy xưởng hàn sai thứ tự
Dấu hiệu thứ nhất là mặt bên phồng hoặc lõm ở giữa nhịp, trong khi các góc vẫn phẳng. Dấu hiệu thứ hai là mặt bích bị nghiêng so với mặt chuẩn, đo được bằng thước góc. Dấu hiệu thứ ba là vết nứt hoặc vết trắng xuất hiện ở chân mối hàn sau lần thử đầy nước đầu tiên.
Cả ba dấu hiệu đều quan sát được trước khi nhận hàng, và đều không sửa được bằng cách hàn đắp thêm. Nếu gặp một trong ba, nên yêu cầu xưởng giải trình trình tự hàn đã dùng thay vì chấp nhận sửa tại chỗ.
Số mét mối hàn: con số quyết định giờ công và rủi ro rò
Hai cái bồn cùng 1 m³ có thể chênh nhau gần gấp đôi số mét mối hàn. Đây là con số ít được nói tới khi báo giá, nhưng nó là biến số gần nhất với chi phí thực: mỗi mét hàn cần thời gian, cần thợ, cần kiểm tra, và là một chuỗi điểm có thể rò. Khi sản xuất bồn nhựa PP, đếm mét hàn là cách nhanh nhất để so hai phương án hình dạng.
Cách đếm chiều dài mối hàn của một cái bồn
Nguyên tắc đếm rất đơn giản: mỗi cạnh nơi hai tấm gặp nhau là một mối hàn, chiều dài bằng chiều dài cạnh đó. Với thân hộp sáu mặt, có mười hai cạnh. Với thân trụ, có một mối dọc bằng chiều cao thân và hai mối vòng, mỗi mối dài bằng chu vi. Cộng thêm các mối nối giữa các tấm nếu một mặt phải ghép từ nhiều mảnh.
Cách đếm này bỏ qua mối hàn phụ kiện và mối hàn gân. Với bồn nhỏ, hai loại này chiếm tỷ lệ nhỏ. Với bồn lớn có gân, chúng có thể chiếm phần lớn tổng chiều dài — và đó là lý do phần sau phải nói riêng về gân.
Ba kiểu thân 1 m³: 7,55 m so với 12,20 m và 14,00 m
Áp dụng cách đếm trên cho ba kiểu thân 1 m³ đã biết kích thước, giả định mỗi mặt lấy từ một tấm liền và chưa tính mối phụ kiện, ta được bảng dưới. Các con số này là phép tính hình học, không phải số liệu đo tại xưởng.
| Kiểu thân | Kích thước | Mối dọc / đứng | Mối ngang | Tổng | Mét hàn mỗi m³ |
|---|---|---|---|---|---|
| Trụ | Ø1 000 × cao 1 270 mm | 1,27 m | 6,28 m | 7,55 m | 7,55 |
| Hộp | 1 250 × 1 000 × 800 mm | 3,20 m | 9,00 m | 12,20 m | 12,20 |
| Bẹt | 2 000 × 1 000 × 500 mm | 2,00 m | 12,00 m | 14,00 m | 14,00 |
Kiểu bẹt có nhiều mối hàn nhất, gần gấp đôi kiểu trụ. Nhưng kiểu bẹt lại có hệ số sử dụng tấm tốt nhất và chiều cao chất lỏng thấp nhất, nên tải trọng xuống sàn cũng thấp nhất. Ba tiêu chí này không bao giờ cùng tối ưu — chọn kiểu thân là chọn xem bạn muốn trả tiền ở đâu.
Nhân lên 10 m³: chiều dài tăng chậm hơn dung tích, nhưng gân thì không
Một bồn hộp 2 000 × 2 000 × 2 500 mm có dung tích 10 m³. Đếm theo cùng cách: bốn cạnh đứng mỗi cạnh 2,50 m được 10,00 m; tám cạnh ngang mỗi cạnh 2,00 m được 16,00 m; tổng 26,00 m. Dung tích tăng gấp mười nhưng chiều dài mối hàn chỉ tăng 2,13 lần, tức mỗi m³ chỉ còn 2,60 m.
Con số 2,60 m nghe như một tin tốt cho sản xuất bồn nhựa PP, và nó đúng ở phần thân. Nhưng bồn 10 m³ không đứng được nếu không có gân: mặt bên 2 000 × 2 500 mm chịu áp lực thủy tĩnh phải được chia nhịp bằng gân đứng và gân ngang. Mỗi thanh gân là hai đường hàn chạy dọc theo chiều dài của nó, cộng thêm các mối hàn chân gân vào thân.
Vì vậy quy luật thật là: tỷ lệ mét hàn trên mỗi m³ giảm khi bồn lớn lên, cho tới khi gân xuất hiện; sau đó tỷ lệ này tăng trở lại và có thể vượt cả bồn nhỏ. Đây là lý do không thể ngoại suy giá theo dung tích bằng một đường thẳng.
Từ mét hàn ra giờ công: ba biến số quyết định
Ba biến số là tốc độ hàn của phương pháp, khả năng tiếp cận mối hàn và tỷ lệ phải làm lại. Tốc độ hàn đùn nhanh hơn hàn khí nóng ở mối dài, nhưng chậm hơn ở mối góc hẹp vì đầu đùn không vào được. Khả năng tiếp cận quyết định thợ phải xoay bồn hay phải hàn ở tư thế khó — yếu tố này thường bị bỏ qua khi báo giá theo mét hàn.
Tỷ lệ làm lại là biến số ẩn. Một xưởng có quy trình kiểm tra giữa các công đoạn sẽ phát hiện lỗi sớm, khi sửa còn rẻ. Một xưởng chỉ kiểm tra ở cuối sẽ phát hiện cùng lỗi đó khi bồn đã hoàn chỉnh, và chi phí sửa khi đó lớn hơn nhiều lần. Đây là lý do hai báo giá cùng mét hàn vẫn có thể chênh nhau.
Thử xuất xưởng và ranh giới hàn tại xưởng / hàn tại công trình
Một bồn PP đặt theo yêu cầu chỉ thực sự hoàn thành khi đã thử và ghi nhận kết quả. Trong sản xuất bồn nhựa PP, khâu thử là khâu tạo ra bằng chứng rõ nhất, nên nó cũng là khâu dễ bị làm hình thức nhất. Nhưng loại thử nào chứng minh được điều gì thì cần nói rõ, vì có những hạng mục mà thử nước không thể chứng minh dù bồn kín hoàn toàn.
Thử bằng nước chứng minh được gì và không chứng minh được gì
Thử đầy nước chứng minh bồn kín tại thời điểm thử, ở mức tải thủy tĩnh của lần thử đó, với nhiệt độ nước lúc thử. Nó phát hiện được lỗ xuyên, mối hàn hở chân và vết nứt thông. Đây là phép thử cần thiết và không thể bỏ.
Nó không chứng minh mối hàn đủ bền về dài hạn. TWI lưu ý rằng thử áp thủy tĩnh trên ống nhựa hàn có thể cho kết quả sai lệch, vì ứng suất vòng trong phép thử gấp đôi ứng suất dọc và phá hủy thường xảy ra ở thân ống chứ không ở mối hàn. Với bồn chịu tải lâu dài, độ bền mối hàn phải được chứng minh bằng mẫu thử và hệ số mối hàn, không bằng một lần thử nước.
Kiểm tra mối hàn: mắt thường, siêu âm và mẫu thử
Kiểm tra ngoại quan chỉ thấy bề mặt: bề rộng mối, độ đều, màu, vết cháy. Nó không thấy được vùng chưa nung chảy nằm bên trong. Với mối hàn đùn và hàn khí nóng, siêu âm xung phản hồi được dùng để phát hiện rỗ và vùng không ngấu — TWI ghi nhận phương pháp này đã được áp dụng cho chính hai loại mối hàn này.
Mẫu thử là bằng chứng mạnh nhất nhưng phá hủy. Thử kéo cho ra hệ số mối hàn ngắn hạn, so sánh độ bền mối hàn với độ bền tấm nguyên; TWI dẫn giá trị chấp nhận theo EN 12814-8 nằm trong khoảng 0,8 tới 1,0 tùy vật liệu và phương pháp hàn. Một nhà sản xuất bồn PP chỉ đưa ra được con số này khi đã làm mẫu thử cho đúng tổ hợp vật liệu và phương pháp của bạn.
Kích thước vận chuyển quyết định chia đốt
Bồn đã hàn kín tại xưởng có lợi thế lớn nhất: toàn bộ mối hàn được kiểm tra trong điều kiện tốt nhất. Vì vậy mọi quyết định chia đốt đều phải trả giá bằng chất lượng. Khi sản xuất bồn PP, câu hỏi đúng không phải “bồn có vừa xe không” mà là “có phương án hình dạng nào vừa xe mà vẫn giữ nguyên khối không”.
Nếu buộc phải chia, nên chia theo chiều ngang thân thành hai đốt bằng nhau và đặt mối nối ở vị trí thấp hơn mức chất lỏng vận hành một khoảng an toàn, tránh đúng mức dao động thường xuyên. Mối nối nằm ngay mức lưu chất hay dao động sẽ chịu tải lặp và là vị trí rò sớm nhất.
Hàn tại công trình: điều kiện nào làm chất lượng tụt
Hàn tại công trình khác hàn tại xưởng ở bốn điểm: bụi, ẩm, gió và tư thế. Bụi và ẩm bám vào mặt vát trước khi hàn làm giảm độ ngấu; gió làm lệch dòng khí nóng và làm nguội mối hàn không đều; tư thế hàn trên cao hoặc trong không gian hẹp làm thợ khó giữ tốc độ đều. Bốn điểm này đều không sửa được bằng cách tăng chiều dày.
Vì vậy với đơn gia công bồn PP theo yêu cầu có hàn tại công trình, cần thống nhất trước ba thứ: che chắn khu vực hàn, điều kiện thời tiết được phép hàn, và ai chịu trách nhiệm thử lại sau khi hàn xong tại chỗ. Thiếu thống nhất về điều thứ ba là nguyên nhân phổ biến của tranh chấp khi bồn rò sau vài tháng.
Từ số mét mối hàn và hệ số sử dụng tấm ở trên, bước tiếp theo thường là quy ra giá: ba con số phải tự tính trước khi đọc một báo giá ở bài giá bồn nhựa PP.
Bồn hàn xong tại xưởng vẫn phải qua được khổ đường để tới điểm đặt — ba giới hạn kích thước và lịch giao theo từng tỉnh ở bài vận chuyển bồn PP theo tỉnh.
Nguồn tham khảo
- TWI, Welding techniques for thermoplastics (Job Knowledge 55) — phạm vi của hàn khí nóng (tấm tới khoảng 30 mm), hàn đùn cho kết cấu lớn như bể chứa hóa chất (tới 50 mm) và hàn giáp mí bằng bàn nhiệt. twi-global.com
- TWI, Welding and testing of thermoplastics tanks and pipes (2006) — hệ số mối hàn ngắn hạn 0,8–1,0 theo EN 12814-8, giới hạn của kiểm tra ngoại quan, siêu âm cho mối hàn đùn và hàn khí nóng, và lưu ý về thử áp thủy tĩnh trên ống hàn. twi-global.com
- AKU Plastics, PP sheets in PP-H and PPs — bảng quy cách — ba khổ 2 000 × 1 000, 3 000 × 1 500, 4 000 × 2 000 mm; dải chiều dày 1–50 mm; dung sai theo từng cấp và khối lượng mỗi tấm. akuplastics.com
- DVS, DVS 2205-1 Supplement 2 — Characteristic values of the polypropylene material group — giá trị đặc trưng dùng khi tính toán bồn và thiết bị nhựa nhiệt dẻo. dvs-media.eu
- CEN, EN 12814-8 — Testing of welded joints of thermoplastics semi-finished products, Part 8: Requirements — yêu cầu thử và giá trị hệ số mối hàn. en-standard.eu
Comments are closed