Điểm chính cần nắm
- Gia công nhựa PP trên thị trường Việt Nam gộp ba hướng hoàn toàn khác nhau: ép phun và ép đùn từ hạt nhựa, cắt – hàn – uốn từ tấm bán thành phẩm, và gia công CNC chi tiết theo bản vẽ. Bài này nói về hướng thứ hai và thứ ba.
- Dung sai khi cắt tấm PP không nên hỏi theo milimét mà theo tỷ lệ: quy tắc chung cho chi tiết polymer là 0,1 – 0,2 % kích thước, và PP mềm hơn POM hay PA nên nằm ở nửa rộng của dải đó.
- Hàn khí nóng có bốn thông số phải kiểm soát cùng lúc: nhiệt độ khí, tốc độ di chuyển, lực ép và vị trí mỏ hàn. Nhiệt độ đặt bằng nhiệt độ nóng chảy cộng 80–100 °C — với PP là khoảng 245–265 °C.
- Quy tắc vát mép theo chiều dày: tấm dưới 6 mm dùng 60° một phía, tấm trên 6 mm dùng 60° hai phía. Mối nối chữ T không cần vát nhưng vẫn phải cạo bề mặt.
- Độ bền mối hàn được đánh giá bằng hệ số hàn kéo ngắn hạn f_s, giá trị chấp nhận 0,8 – 1,0 so với vật liệu gốc — không phải một con số cố định cho mọi mối hàn.
- Uốn tấm PP là uốn nóng. Nhiệt độ tạo hình PP-H theo nhà sản xuất tấm là 160 – 190 °C, và bán kính uốn tối thiểu bằng hai lần chiều dày tấm.
- Kiểm tra ngoại quan không đủ để nghiệm thu: theo TWI, không có phương pháp không phá hủy nào chứng minh dứt khoát sự tồn tại của khuyết tật trong mối hàn nhựa, và mắt thường không thấy được lỗ rỗng hay thiếu ngấu bên trong.
- Ba thứ phải ghi khi gửi yêu cầu gia công: vật liệu và mác, bản vẽ có ghi dung sai, và yêu cầu nghiệm thu mối hàn.
Tác giả: Bofandeng · Kiểm duyệt kỹ thuật: Bộ phận Kỹ thuật Xicheng Việt Nam
1. Gia công nhựa PP là gì? Ba hướng khác nhau cùng một tên gọi
1.1 Ép phun và ép đùn — gia công từ hạt nhựa
Trả lời ngắn gọn câu hỏi gia công nhựa PP là gì: đây là tên gọi chung cho mọi quá trình biến polypropylene thành chi tiết hoàn thiện, nhưng cách làm khác nhau tùy nguyên liệu đầu vào. Hướng phổ biến nhất trên thị trường bắt đầu từ hạt nhựa. Hạt PP được nấu chảy rồi ép vào khuôn (ép phun) hoặc đẩy qua đầu đùn để tạo hình liên tục (ép đùn). Sản phẩm của hướng này là chi tiết đúc: bánh răng, nắp, hộp, tay nắm, vỏ thiết bị, chai lọ, chi tiết nội thất ô tô.
Đặc điểm quyết định của hướng này là phải có khuôn. Chi phí khuôn thường là khoản lớn nhất của cả đơn hàng, và khuôn chỉ kinh tế khi sản lượng đủ lớn — vài nghìn chi tiết trở lên cho khuôn đơn giản. Với đơn hàng vài chục chi tiết, chi phí khuôn chia đều cho mỗi sản phẩm sẽ lớn hơn giá vật liệu nhiều lần.
1.2 Cắt, hàn, uốn tấm — gia công từ bán thành phẩm tấm
Trong gia công nhựa PP, hướng thứ hai bắt đầu từ tấm PP đặc đã được đùn sẵn. Người gia công không nấu chảy nhựa mà cắt tấm thành các chi tiết, uốn những chỗ cần góc, rồi hàn các chi tiết lại với nhau thành kết cấu. Đây là hướng dùng để chế tạo bồn, bể, thân tháp, máng, vách ngăn, đường ống gió — những thiết bị có kích thước lớn hơn nhiều so với khổ tấm và không thể đúc thành một khối.
Đặc điểm quyết định của hướng này là không cần khuôn. Mỗi thiết bị được chế tạo theo kích thước riêng của công trình, và chi phí chủ yếu nằm ở vật liệu và thời gian gia công chứ không nằm ở dụng cụ. Đây là lý do hướng tấm phù hợp với đơn hàng nhỏ và với thiết bị một chiếc. Quy cách tấm — dải chiều dày, khổ tấm và dung sai của chính tấm — được trình bày riêng trong bài tấm nhựa PP.
1.3 Gia công CNC chi tiết theo bản vẽ
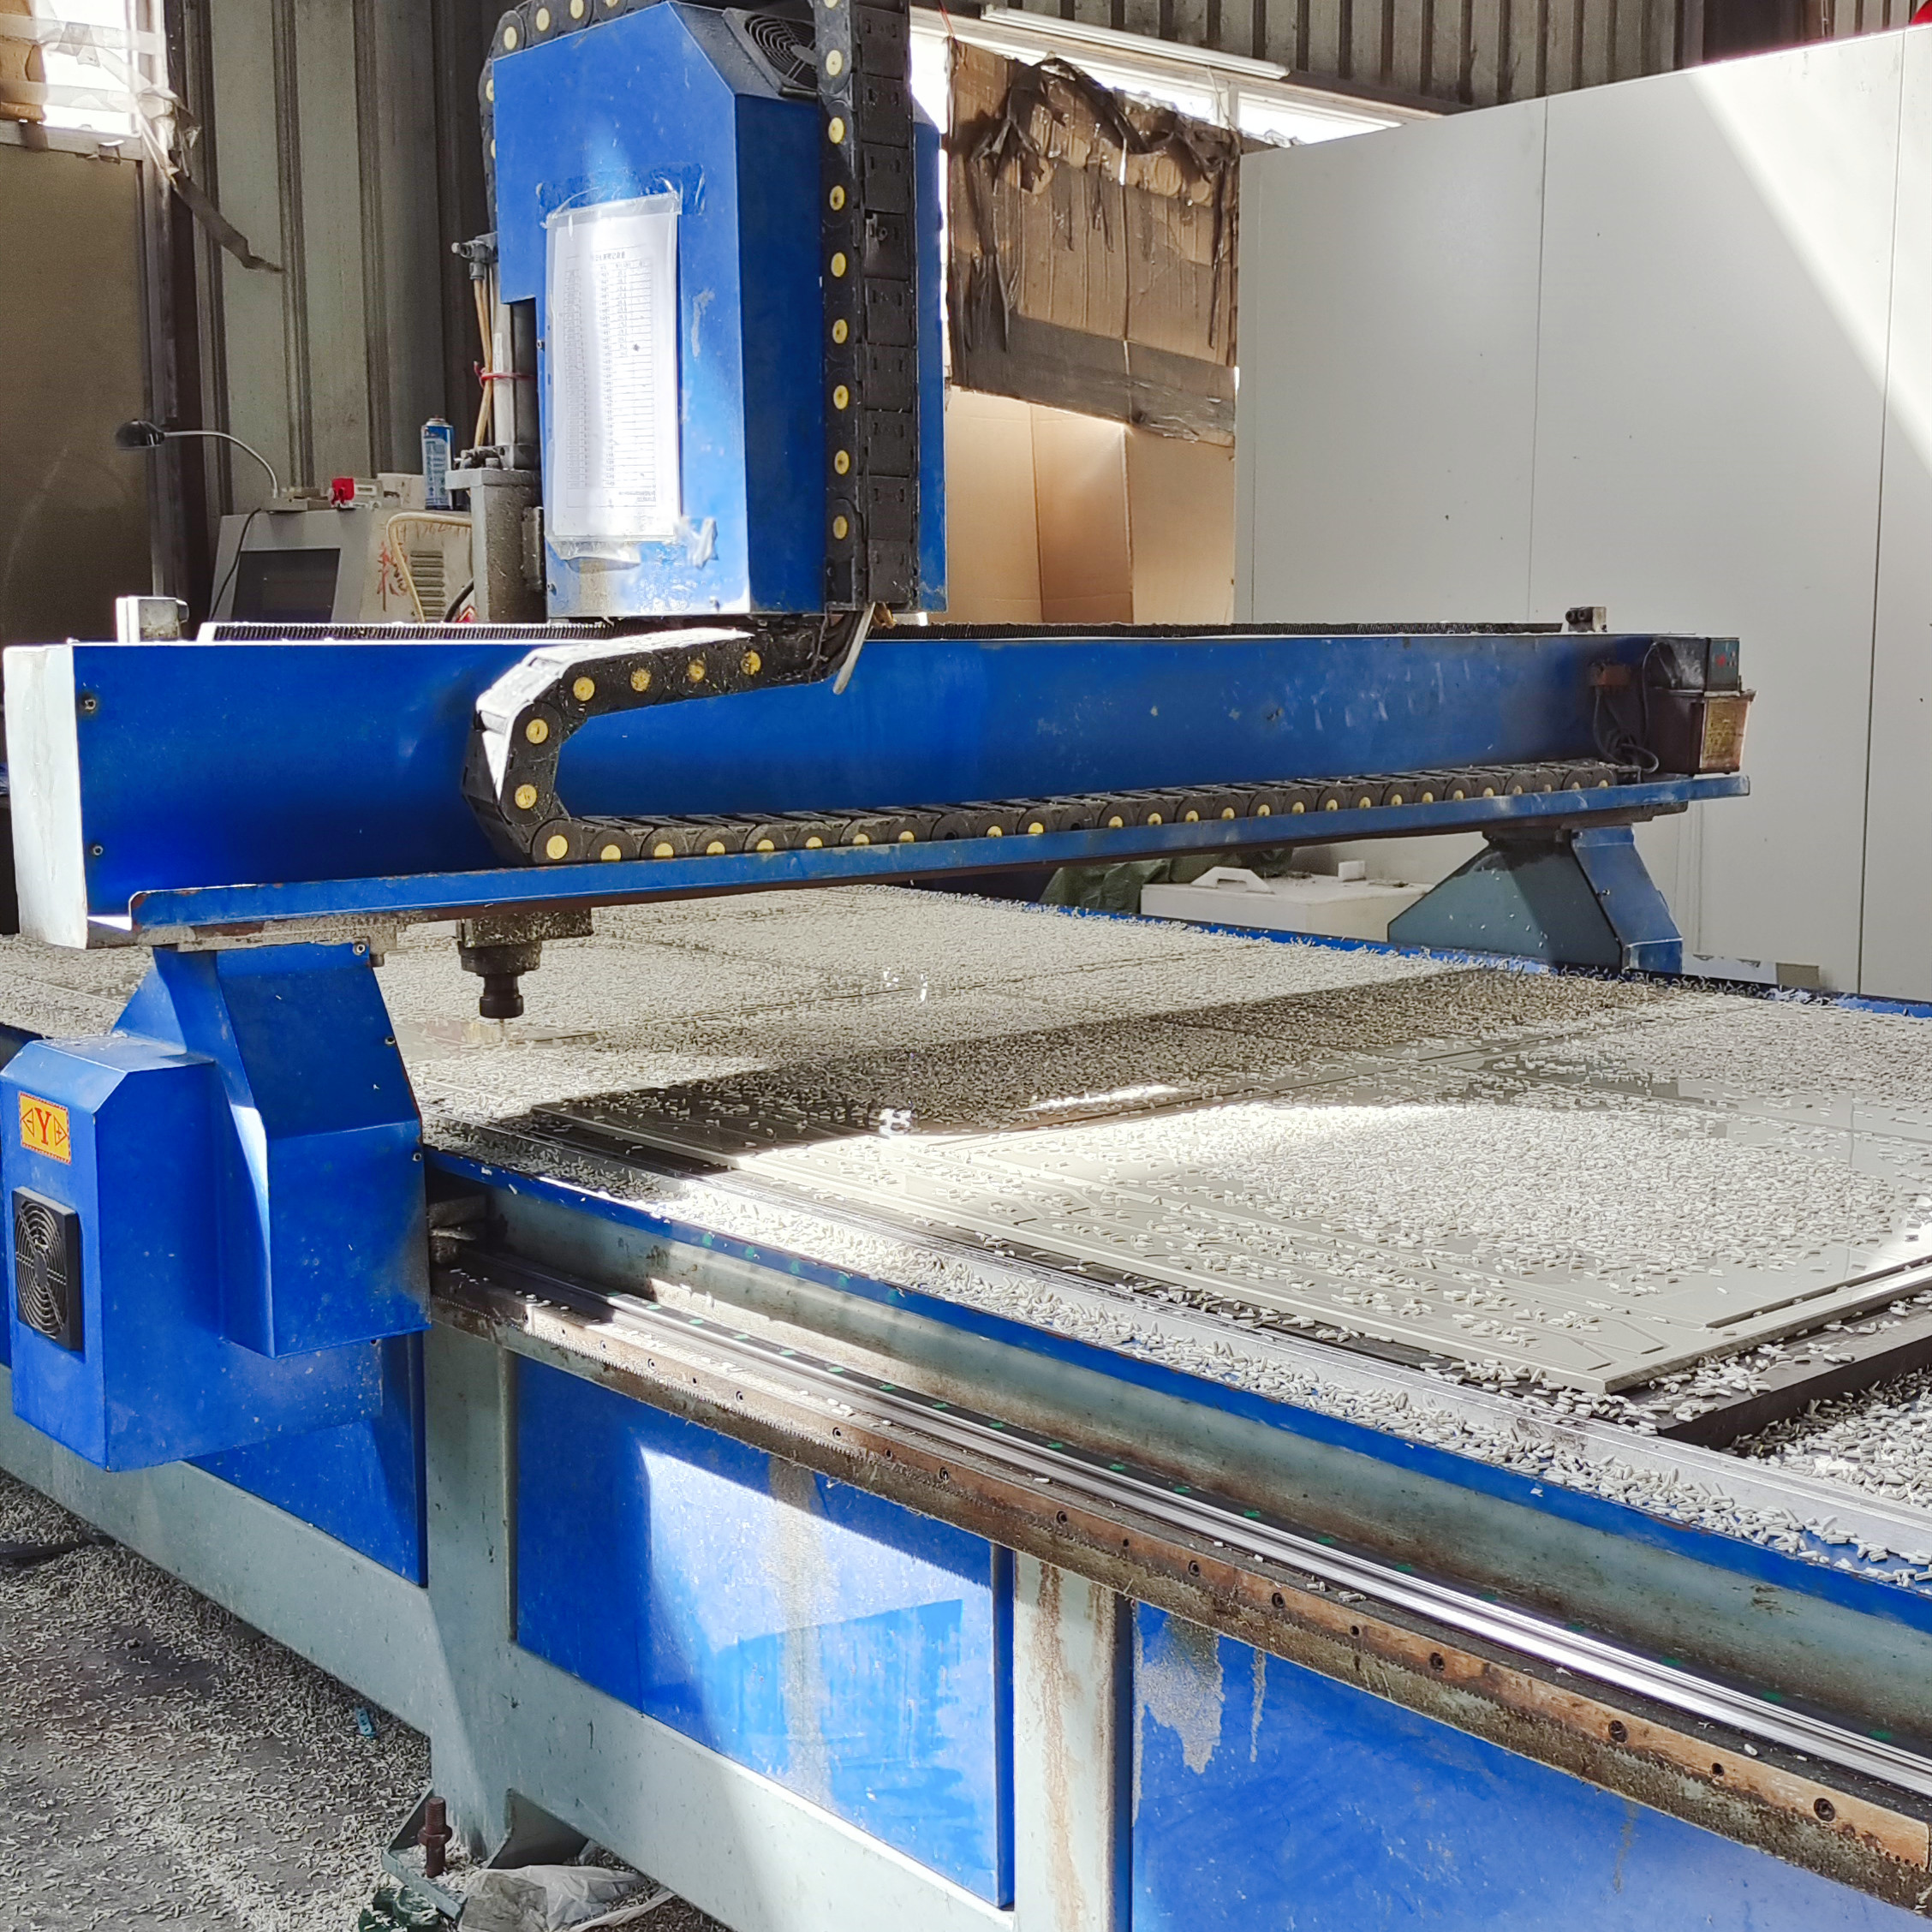
Hướng thứ ba của gia công nhựa PP là gia công cắt gọt: dùng máy CNC phay, khoan, cắt theo file bản vẽ để tạo ra chi tiết có biên dạng phức tạp từ tấm hoặc thanh PP. Sản phẩm là tấm kê, gá đỡ, mặt bích, tấm chắn, chi tiết cơ khí chính xác. PP là nhựa bán tinh thể và gia công cắt gọt được tốt — nhà sản xuất bán thành phẩm PP cho biết polypropylene phù hợp cho phay và tiện với thông số được tối ưu, đạt độ chính xác cao và bề mặt tốt (Ensinger — Polypropylene machining).
Ranh giới giữa hướng hai và hướng ba không tuyệt đối. Một thiết bị chứa hóa chất thường dùng cả ba thao tác: cắt tấm theo khổ, CNC khoan lỗ và cắt biên dạng phức tạp, rồi hàn các tấm lại. Trong thực tế xưởng, ba thao tác này nằm trong cùng một đơn hàng.
1.4 Vì sao phải phân biệt trước khi gửi yêu cầu báo giá
Trên kết quả tìm kiếm tiếng Việt cho từ khóa gia công nhựa PP, phần lớn kết quả là các đơn vị ép phun và ép đùn — tức là hướng thứ nhất. Một người đang cần tấm PP cắt và hàn thành bể chứa hóa chất mà gửi yêu cầu cho xưởng ép phun sẽ nhận được câu trả lời «cần làm khuôn», hoặc bị báo giá theo số lượng tối thiểu vài nghìn chi tiết. Ngược lại, gửi yêu cầu sản xuất 5 000 nắp nhựa cho một xưởng chuyên cắt hàn tấm cũng không hiệu quả.
Ba câu hỏi phân biệt nhanh: sản phẩm có lặp lại với số lượng lớn không (nếu có, nghĩ tới ép phun); kích thước sản phẩm có lớn hơn khổ tấm không (nếu có, bắt buộc phải hàn ghép); và chi tiết có cần độ chính xác cơ khí dưới 0,5 mm không (nếu có, cần CNC).
2. Cắt tấm nhựa PP: phương pháp và dung sai đạt được
Trong gia công nhựa PP dạng tấm, cắt là thao tác đầu tiên và quyết định độ chính xác của toàn bộ các bước sau. Nếu tấm cắt lệch, mọi mối hàn phía sau đều phải bù sai số, và cách bù duy nhất là khe hàn rộng — chính là loại mối hàn yếu nhất.
| Phương pháp | Thiết bị | Phù hợp với | Ghi chú |
|---|---|---|---|
| Cưa đĩa | Lưỡi cưa đĩa răng nhỏ, bàn cắt có thước chặn | Đường cắt thẳng, chi tiết hình chữ nhật, số lượng lớn | Nhanh và rẻ nhất; cạnh cắt có thể cần bào lại |
| Cưa băng | Lưỡi băng tốc độ thấp | Tấm dày, cắt thanh và cây tròn | Tốc độ thấp làm giảm nhiệt và giảm hiện tượng dao kéo lệch cạnh trên PP mềm |
| Cắt CNC | Dao phay trên máy 3 trục | Biên dạng phức tạp, lỗ, rãnh, hốc; đọc được file DXF/DWG | Độ chính xác cao nhất trong ba phương pháp; có phí thiết lập máy |
| Cắt laser CO2 | Máy laser | Tấm mỏng, biên dạng chi tiết | Cần thử trước với PP vì nhiệt vùng cắt có thể làm cháy mép; không dùng cho vật liệu chứa clo |
2.1 Cưa đĩa và cưa băng
Hai phương pháp này chiếm phần lớn khối lượng cắt trong gia công nhựa PP vì hầu hết chi tiết của một thiết bị chứa là hình chữ nhật. Cưa đĩa cho năng suất cao và cạnh cắt thẳng; cưa băng chậm hơn nhưng phù hợp với tấm dày và cắt thanh.
Điểm cần lưu ý riêng với PP: vật liệu này mềm hơn POM và PA, nên dao kém sắc hoặc tốc độ quá cao sẽ «kéo» vật liệu thay vì cắt, làm cạnh bị lệch và mặt cắt bị chảy. Cách xử lý là dùng lưỡi răng nhỏ còn sắc, giảm tốc độ tiến dao và giữ chi tiết chắc để vật liệu không bị rung.
2.2 Cắt CNC
CNC là phương pháp duy nhất làm được biên dạng không phải đường thẳng trong một lần gá. Với một thiết bị chứa hóa chất, CNC thường được dùng để khoan lỗ đường ống, cắt mặt bích, cắt cửa quan sát và tạo các rãnh lắp gioăng. Chi tiết có thể nhập từ file DXF, DWG hoặc bản vẽ PDF có ghi kích thước rõ ràng.
Chi phí CNC có một khoản cố định là phí thiết lập máy cho mỗi lần chạy, không phụ thuộc số lượng. Vì vậy dung sai đạt được không thay đổi khi cắt nhiều tấm trong cùng một lần chạy, nhưng chi phí trên mỗi chi tiết giảm dần. Đơn hàng lớn nên gộp vào một lần chạy thay vì chia thành nhiều đợt nhỏ.
2.3 Cắt laser — giới hạn cần biết với PP
Laser cho mép cắt mịn và không cần kẹp chi tiết, nhưng với PP cần thận trọng hơn so với các loại nhựa khác. PP dẫn nhiệt kém, nên nhiệt từ tia laser không tản nhanh mà tích lại ở vùng cắt, có thể làm chảy hoặc cháy mép và tạo mùi. Với tấm dày, vùng ảnh hưởng nhiệt ăn sâu hơn và mép cắt dễ bị giòn.
Trong thực tế, laser phù hợp nhất với tấm PP mỏng và với chi tiết trang trí hoặc tấm chắn không chịu tải. Với chi tiết sẽ được hàn, nên ưu tiên cắt bằng dao phay hoặc cưa vì mép cắt cần sạch và đồng nhất để mối hàn ngấu đều. Một điểm bắt buộc: không dùng laser cắt vật liệu chứa clo như PVC vì nhiệt phân giải phóng khí ăn mòn máy và độc với người vận hành.
2.4 Tính hao hụt và xếp chi tiết trên tấm
Dung sai khi cắt nên được thỏa thuận theo tỷ lệ kích thước chứ không theo một con số milimét cố định. Quy tắc chung cho chi tiết polymer là 0,1 – 0,2 % kích thước, tương đương khoảng 0,025 mm trên mỗi 25 mm, và dung sai này rộng hơn nhiều so với chi tiết kim loại vì nhựa có hệ số giãn nở nhiệt cao hơn, độ cứng thấp hơn và có thể biến dạng khi ứng suất nội được giải phóng trong quá trình cắt (Boedeker — Guide to Machining Plastics). Với PP, nằm ở nửa rộng của dải vì vật liệu mềm và kém ổn định hơn các nhựa kỹ thuật cứng.
Về hao hụt, mỗi đường cắt lấy đi một lượng vật liệu bằng chiều rộng lưỡi cắt, thường 3–5 mm với cưa đĩa. Cộng thêm phần mép tấm không dùng được, thường 10–20 mm mỗi cạnh. Với chi tiết lớn và số lượng ít, tỷ lệ hao hụt trên tổng diện tích có thể lên tới 15–20 %; với chi tiết nhỏ xếp được sát nhau, tỷ lệ này giảm còn vài phần trăm. Cách tính đầy đủ theo bốn bước — liệt kê chi tiết, bố trí trên tấm, cộng hao hụt cắt, cộng dự phòng — được trình bày trong bài tấm nhựa PP.
3. Hàn nhựa PP: thông số và độ bền mối hàn
Trong gia công nhựa PP dạng tấm, hàn là thao tác quyết định chất lượng thiết bị chứa. Trong một bồn PP hàn từ tấm, khối lượng mối hàn chiếm một phần nhỏ nhưng gần như mọi sự cố rò rỉ đều xảy ra ở mối hàn chứ không ở tấm. Có hai phương pháp hàn chính: hàn khí nóng bằng que hàn và hàn đùn.
3.1 Bốn thông số của hàn khí nóng
Hàn khí nóng dùng một dòng khí được gia nhiệt để làm nóng chảy đồng thời cả tấm nền và que hàn, sau đó hai phần vật liệu hòa vào nhau tạo thành mối hàn. Đây là phương pháp thủ công, và chất lượng phụ thuộc trực tiếp vào tay nghề thợ. Tổ chức The Welding Institute (TWI) nêu bốn thông số phải kiểm soát cùng lúc: nhiệt độ, lực ép, tốc độ hàn và vị trí mỏ hàn (TWI — Hot gas welding of plastics: Part 1).
Nhiệt độ là thông số quan trọng nhất. Nhiệt độ đặt trên súng hàn thường bằng nhiệt độ nóng chảy của vật liệu cộng thêm 80–100 °C. Với PP có nhiệt độ nóng chảy kết tinh 160–165 °C, dải nhiệt độ khí hàn tương ứng là khoảng 240–265 °C. Nhiệt độ tại mặt tiếp xúc giữa que hàn và tấm không chỉ do núm điều chỉnh quyết định mà còn phụ thuộc tốc độ di chuyển và khoảng cách mỏ hàn tới tấm — đi nhanh quá thì mặt tiếp xúc không đủ nóng dù đồng hồ báo đúng.
Tốc độ di chuyển của súng hàn thường trong khoảng 0,1 – 0,3 m/phút, tùy vật liệu. Lực ép tác dụng lên que hàn thường trong khoảng 15 – 30 N. Vị trí mỏ hàn quyết định khí nóng được chia đều cho cả que và tấm hay chỉ tập trung vào một phía.
| Thông số | Giá trị tham chiếu cho PP | Hỏng mối hàn khi sai |
|---|---|---|
| Nhiệt độ khí hàn | Nhiệt độ nóng chảy + 80…100 °C, tức khoảng 240 – 265 °C | Thấp: không ngấu, mối hàn nguội. Cao: phân hủy vật liệu, bọt khí |
| Tốc độ di chuyển súng | 0,1 – 0,3 m/phút | Nhanh: mặt tiếp xúc không đủ nóng. Chậm: cháy vật liệu |
| Lực ép lên que hàn | 15 – 30 N | Yếu: không hòa vào tấm. Mạnh: que bị dẹt, mối hàn gồ ghề |
| Đường kính que hàn | Thường 3 hoặc 4 mm | Que quá lớn không nóng tới lõi; lỗ rỗng bên trong que tạo khuyết tật |
| Vật liệu que hàn | Phải cùng loại polymer với tấm | Hàn PP-H bằng que PP-C làm độ bền mối hàn giảm rõ rệt |
Hai lưu ý về vật tư. Thứ nhất, que hàn và tấm phải cùng loại polymer và cùng loại hóa học — TWI nêu rõ rằng tuy có thể hàn PP homopolymer với PP random block copolymer, nhưng độ bền mối hàn sẽ giảm đáng kể. Thứ hai, que hàn có thể chứa bọt khí hình thành trong quá trình đùn, và bọt khí này tạo lỗ rỗng trong mối hàn; cần kiểm tra que trước khi dùng. Que hàn PP và các phụ kiện đi kèm được giới thiệu riêng tại dây hàn nhựa PP.
3.2 Vát mép và chuẩn bị mối hàn
Mối hàn PP không chỉ là chỗ hai tấm chạm nhau. Tấm cần được vát mép để que hàn đi sâu vào thân vật liệu thay vì chỉ đắp lên bề mặt. Quy tắc theo chiều dày được TWI quy định rõ: với vật liệu dày dưới 6 mm dùng vát 60° một phía, với vật liệu dày trên 6 mm dùng vát 60° hai phía. Với mối nối dạng chữ T thì không cần vát cạnh, nhưng vẫn phải cạo cả hai bề mặt gần mối hàn để loại bỏ tạp chất (TWI — Hot gas welding of plastics: Part 2).
| Loại mối nối | Chiều dày tấm | Chuẩn bị cạnh |
|---|---|---|
| Giáp mí (butt) | Dưới 6 mm | Vát 60° một phía |
| Giáp mí (butt) | Trên 6 mm | Vát 60° hai phía |
| Chữ T | Mọi chiều dày | Không vát cạnh; vẫn phải cạo sạch cả hai bề mặt |
Ba bước chuẩn bị không được bỏ. Bóc màng bảo vệ trên bề mặt tấm — màng này thường còn dính ở tấm mới và nếu hàn qua màng thì mối hàn chắc chắn hỏng. Cạo lớp bề mặt quanh vị trí hàn bằng dao cạo, vì bề mặt PP đùn đã bị oxy hóa nhẹ và lớp oxy hóa này ngăn vật liệu hòa vào nhau. Điểm hàn giữ vị trí bằng mỏ điểm trước khi hàn chính thức — nhưng theo TWI, điểm hàn không được coi là cách duy nhất giữ chi tiết, vẫn phải kẹp thêm trong lúc hàn.
Về kỹ thuật hàn, có hai cách. Hàn mỏ tròn (còn gọi là hàn tay) đưa que vào mối hàn bằng tay, mỏ di chuyển theo động tác con lắc; cách này dùng cho vị trí khó tiếp cận như góc trong. Hàn tốc độ dùng mỏ hàn có ống dẫn que, mỏ vừa cấp khí nóng cho que vừa tì xuống tạo lực ép; cách này nhanh và đều hơn nên dùng cho phần lớn mối hàn.
3.3 Hàn đùn
Hàn đùn dùng một máy đẩy nhựa PP nóng chảy vào rãnh hàn, thay vì dùng que hàn rời. Nhựa nóng chảy trong ống dẫn được đùn liên tục vào mối hàn và hòa vào vật liệu nền.
Phương pháp này dùng cho thành dày và mối hàn dài, vì tốc độ cao hơn hàn khí nóng nhiều và mối hàn đều hơn do vật liệu được cấp liên tục. Một chi tiết kỹ thuật quan trọng: trước khi hàn đùn, cần chạy một đường hàn chân bằng khí nóng sâu khoảng 3 mm dọc theo mối nối để bảo đảm ngấu toàn bộ chiều sâu, sau đó mới đùn vật liệu phủ lên (TWI — Extrusion welding of thermoplastics). Bỏ qua đường hàn chân là nguyên nhân phổ biến của khuyết tật thiếu ngấu nằm sâu trong mối hàn mà kiểm tra bề mặt không phát hiện được.
| Tiêu chí | Hàn khí nóng | Hàn đùn |
|---|---|---|
| Vật tư | Que hàn rời, Ø 3–4 mm | Hạt nhựa cùng loại cấp vào máy |
| Chiều dày phù hợp | Tấm mỏng và trung bình | Thành dày, mối hàn dài |
| Tốc độ | 0,1 – 0,3 m/phút | Cao hơn nhiều lần |
| Mức độ phụ thuộc tay nghề | Rất cao — bốn thông số điều khiển bằng tay | Thấp hơn — máy giữ nhiệt độ và lưu lượng |
| Yêu cầu bổ sung | Không | Phải chạy đường hàn chân 3 mm trước |
3.4 Độ bền mối hàn và chứng chỉ thợ hàn
Câu hỏi «mối hàn đạt bao nhiêu phần trăm độ bền của tấm» không có một đáp số cố định, và các con số trôi nổi trên thị trường thường không kèm nguồn. Cách đánh giá có tiêu chuẩn là dùng hệ số hàn kéo ngắn hạn f_s — tỷ số giữa ứng suất phá hủy trung bình của mẫu hàn và của vật liệu gốc. Theo TWI, giá trị f_s chấp nhận được quy định trong BS EN 12814-8 và nằm trong khoảng 0,8 đến 1,0 tùy vật liệu và phương pháp hàn (TWI — Welding and testing of thermoplastics tanks and pipes).
Một điểm quan trọng hơn với thiết bị chứa: hệ số ngắn hạn chỉ đặc trưng cho tải trọng tức thời. Vì polymer rất nhạy với tốc độ biến dạng, độ bền đo được trong thử nghiệm ngắn hạn không dùng được cho tải trọng dài hạn. Với thiết bị chịu áp lực cột chất lỏng lâu dài, phải dùng hệ số hàn dài hạn f_L xác định bằng thử nghiệm đứt do từ biến theo BS EN 12814-3, trong đó mẫu được chịu tải không đổi ở nhiệt độ không đổi và so sánh thời gian đứt của mối hàn với vật liệu gốc.
Về tay nghề: hàn khí nóng là quá trình thủ công nên chất lượng phụ thuộc kỹ năng. TWI lưu ý rằng không có phương pháp không phá hủy nào chứng minh dứt khoát sự tồn tại của khuyết tật có thể dẫn tới hỏng mối hàn nhựa, và vì vậy khuyến nghị đào tạo bài bản cùng chứng nhận thợ hàn. Tiêu chuẩn châu Âu EN 13067 quy định tiêu chí phê duyệt thợ hàn nhựa: thợ phải qua cả bài kiểm tra lý thuyết và thực hành, chứng chỉ cấp theo từng nhóm vật liệu đã thi, có giá trị hai năm và được gia hạn thêm hai năm, tức tối đa bốn năm trước khi phải thi lại toàn bộ (SIST EN 13067:2020). Khi đặt gia công thiết bị chứa hóa chất, nên yêu cầu thợ hàn có chứng chỉ theo EN 13067 — đây là yêu cầu ghi trong hợp đồng chứ không phải câu hỏi hình thức.
4. Uốn tấm PP: nhiệt độ, bán kính và ứng suất dư
4.1 Vì sao tấm PP dày không uốn nguội được
Trong gia công nhựa PP, uốn tấm về cơ bản là uốn nóng. Ở nhiệt độ phòng, tấm PP nằm trong trạng thái cứng; ép tấm dày vào một góc sẽ tạo ứng suất vượt giới hạn và vật liệu nứt hoặc bị vôi trắng tại vùng uốn. Cách làm đúng là gia nhiệt vùng uốn vào dải đàn hồi cao — mục đích không chỉ để giảm lực tạo hình mà còn để giảm ứng suất dư còn lại trong chi tiết sau khi nguội (SIMONA — work.info: Thermoforming, Hot-Forming, Bending).
Với tấm mỏng, một số trường hợp có thể uốn nguội ở bán kính rất lớn, nhưng đây là ngoại lệ chứ không phải cách làm tiêu chuẩn, và không áp dụng cho tấm dùng làm thành thiết bị chứa.
4.2 Nhiệt độ uốn và bán kính uốn tối thiểu
Nhà sản xuất tấm SIMONA công bố nhiệt độ tạo hình theo từng loại nhựa. Với tấm PP-H, nhiệt độ tấm cần đạt là 160 – 190 °C; với PP-C là 160 – 175 °C. Bảng dưới đây đặt PP cạnh các vật liệu thường gặp để thấy khoảng cách nhiệt độ giữa chúng.
| Vật liệu tấm | Nhiệt độ tạo hình (°C) | Ghi chú |
|---|---|---|
| PP-H | 160 – 190 | Dải rộng; nhiệt độ cụ thể phải xác định bằng thử nghiệm vì tính chất cơ lý thay đổi mạnh theo nhiệt độ |
| PP-C | 160 – 175 | Dải hẹp hơn PP-H |
| PE-HD | 125 – 150 | Thấp hơn PP rõ rệt |
| PVC-U | 110 – 140 | Độ dãn dài khi đứt có cực tiểu ở 135 °C, nên đôi khi nhiệt độ ngoài dải này lại phù hợp hơn |
| PVDF | 175 – 200 | Cao hơn PP |
Bán kính uốn tối thiểu theo cùng tài liệu có thể lấy bằng hai lần chiều dày tấm. Nghĩa là tấm dày 10 mm cần bán kính uốn trong tối thiểu 20 mm; uốn gấp hơn mức này sẽ tạo ứng suất tập trung tại vùng uốn và làm chi tiết dễ nứt về sau. Trong thực tế gia công nhựa PP, các góc 90° của thiết bị chứa thường được làm bằng cách hàn hai tấm thay vì uốn một tấm, chính vì bán kính tối thiểu buộc góc uốn phải có bán kính chứ không được gấp sắc.
Về cách gia nhiệt, SIMONA liệt kê các cách gia nhiệt vùng uốn tuyến tính, có thể làm một phía hoặc hai phía: gia nhiệt không tiếp xúc bằng đèn hồng ngoại hoặc đèn thạch anh, bằng dây nung hoặc thanh nung, bằng máy thổi khí nóng; hoặc gia nhiệt tiếp xúc bằng điện trở phẳng. Sau khi vùng uốn đủ mềm, tấm được gập tới góc yêu cầu và giữ cố định cho tới khi vật liệu đông cứng lại. Thổi khí nén vào vùng uốn làm nguội nhanh hơn và do đó rút ngắn thời gian giữ.
4.3 Ứng suất dư sau uốn và cách xử lý
Một chi tiết uốn nóng vẫn giữ ứng suất dư bên trong sau khi nguội, vì các lớp vật liệu nguội với tốc độ khác nhau. Ứng suất này không nhìn thấy nhưng là nguyên nhân của nứt muộn — chi tiết nằm yên trong vài tuần rồi nứt tại đúng đường uốn.
Ba cách giảm ứng suất dư. Gia nhiệt hai phía thay vì một phía, để gradient nhiệt qua chiều dày nhỏ hơn. Làm nguội chậm trong không khí tĩnh thay vì thổi khí nén, đánh đổi lấy thời gian giữ dài hơn. Và uốn ở nhiệt độ cao hơn trong dải cho phép, vì lực tạo hình cần thiết giảm khi vật liệu mềm hơn.
Một chỉ dấu thực tế khi gia nhiệt: các loại nhựa nhiệt dẻo bán tinh thể không pha màu thường trở nên trong suốt khi đã đạt nhiệt độ tạo hình, do đã vượt qua vùng nóng chảy kết tinh. Đây là cách nhận biết bằng mắt rằng tấm đã đủ nóng để uốn, hữu ích hơn việc đo nhiệt độ bề mặt vì bề mặt nóng nhanh hơn lõi.
5. Nghiệm thu: kiểm tra mối hàn và dung sai nhận hàng
5.1 Kiểm tra ngoại quan và giới hạn của nó
Trong gia công nhựa PP, kiểm tra bằng mắt là bước đầu tiên của mọi quy trình nghiệm thu, và nó có ích — nhưng có giới hạn cần biết rõ để không nhầm là đủ. Theo TWI, kiểm tra ngoại quan theo BS EN 13100-1 phát hiện được nứt bề mặt, sai hình dạng và kích thước mối hàn, hư hỏng do nhiệt hoặc do cơ học, và dấu hiệu nhiễm bẩn mối hàn. Nhưng nó không phát hiện được khuyết tật nằm bên trong như lỗ rỗng hay tạp chất rắn, và cũng không phát hiện được thiếu ngấu trừ khi khuyết tật lộ ra trên bề mặt.
Hệ quả thực tế: một mối hàn trông đẹp chưa chắc đã tốt. Mối hàn nguội — hàn ở nhiệt độ thấp hơn cần thiết — có bề mặt hoàn toàn bình thường nhưng không ngấu vào tấm nền, và sẽ nứt sau vài tháng chịu tải. Vì vậy khi nhận thiết bị chứa hóa chất, không nên nghiệm thu chỉ bằng cách nhìn.
5.2 Kiểm tra không phá hủy
Các phương pháp không phá hủy được dùng để phát hiện những gì mắt thường bỏ sót. Trước khi chọn phương pháp, cần xác định loại khuyết tật có thể phát sinh trong quá trình hàn — các loại khuyết tật này được mô tả trong BS EN 14728 và AWS G1.10M.
| Phương pháp | Tiêu chuẩn | Phát hiện được | Giới hạn |
|---|---|---|---|
| Kiểm tra ngoại quan | BS EN 13100-1 | Nứt bề mặt, sai hình dạng mối hàn, hư hỏng nhiệt/cơ, nhiễm bẩn | Không thấy lỗ rỗng, tạp chất, thiếu ngấu nằm trong |
| Siêu âm xung dội (pulse-echo) | BS EN 13100-3 | Lỗ rỗng, độ xốp, thiếu ngấu — đã áp dụng cho mối hàn khí nóng và hàn đùn | Cần đầu dò và mặt tiếp âm phù hợp; mối hàn phức tạp khó quét |
| Siêu âm tandem / TOFD | BS EN 13100-3 | Khuyết tật định hướng thẳng đứng trong mối hàn giáp mí | Chủ yếu cho mối hàn giáp mí, không cho mọi dạng mối nối |
| Chụp ảnh phóng xạ (X-quang) | BS EN 13100-2 | Khuyết tật thể tích theo mức suy giảm tia qua vật liệu | Thiếu ngấu phẳng có thể không tương phản đủ; cần thiết bị và che chắn |
Một kết luận quan trọng mà TWI nêu thẳng: không có phương pháp không phá hủy nào chứng minh dứt khoát sự tồn tại của khuyết tật có thể dẫn tới hỏng mối hàn nhựa. Vì vậy kiểm tra không phá hủy là bổ sung cho tay nghề thợ hàn, không thay thế được nó. Với thiết bị chứa hóa chất, cách kiểm soát hiệu quả nhất vẫn là yêu cầu thợ hàn có chứng chỉ và thống nhất tiêu chí nghiệm thu bằng văn bản trước khi sản xuất.
5.3 Thử kín và thử thủy lực
Thử kín là bước kiểm tra cuối cùng và là bước duy nhất kiểm tra đồng thời cả mối hàn lẫn hình học của thiết bị. Cách làm phổ biến với bồn bể là đổ đầy nước, giữ trong thời gian quy định và quan sát mọi vết ẩm hoặc rỉ ở mặt ngoài mối hàn. Với thiết bị chứa hóa chất, cần thống nhất trước là thử bằng nước hay bằng chính dung dịch sẽ chứa, và giữ trong bao lâu.
Một điểm kỹ thuật cần lưu ý khi đánh giá kết quả thử áp lực. Theo TWI, trong thử áp suất thủy tĩnh trên ống, ứng suất vòng gấp đôi ứng suất dọc trục, nên mẫu thường đứt ở thân ống chứ không ở mối hàn. Vì vậy thử thủy tĩnh đạt không chứng minh được độ bền dài hạn của mối hàn — nó chỉ chứng minh mối hàn kín tại thời điểm thử. Muốn đánh giá độ bền mối hàn theo thời gian phải dùng thử nghiệm đứt do từ biến (BS EN 12814-3).
5.4 Dung sai cho phép khi nhận hàng
Khi nhận chi tiết gia công, cần phân biệt hai nhóm dung sai khác nhau và ghi cả hai vào biên bản nghiệm thu.
| Nhóm | Đối tượng | Giá trị tham chiếu | Cách kiểm |
|---|---|---|---|
| Dung sai kích thước | Chi tiết cắt, khoan, phay | 0,1 – 0,2 % kích thước danh nghĩa; PP nằm ở nửa rộng của dải | Thước cặp điện tử, đo tại nhiều điểm |
| Dung sai hình học | Tấm cắt theo khổ | Theo dung sai của tấm gốc: hiệu hai đường chéo trên 10 mm là dấu hiệu xô lệch | Đo hai đường chéo bằng thước dây |
| Chất lượng mối hàn | Mối hàn giáp mí | Thử uốn theo BS EN 12814-1 cho chiều dày 3–30 mm; tốc độ đẩy 10–50 mm/phút tùy vật liệu | Thử uốn trên mẫu song song, không thử trên sản phẩm |
| Độ kín | Toàn thiết bị | Theo thỏa thuận: thử bằng nước, thời gian giữ và mức rò cho phép | Đổ đầy và quan sát |
Dung sai kích thước của chi tiết polymer rộng hơn chi tiết kim loại một cách có lý do, không phải do gia công kém: nhựa có hệ số giãn nở nhiệt cao hơn, độ cứng thấp hơn, đàn hồi cao hơn và có thể biến dạng khi ứng suất nội được giải phóng trong và sau khi cắt. Với chi tiết lấy nhiều vật liệu ở một phía, biến dạng cong vênh càng rõ. Vì vậy khi thiết kế, nên đặt dung sai theo chức năng của chi tiết chứ không theo thói quen đặt dung sai kim loại.
6. Đặt gia công nhựa PP theo yêu cầu
6.1 Thông tin cần gửi để báo giá
Một yêu cầu báo giá gia công nhựa PP đầy đủ giúp xưởng trả lời trong một lần thay vì hỏi lại nhiều lượt. Bảng dưới đây là danh mục tối thiểu.
| Thông tin | Vì sao cần |
|---|---|
| Vật liệu và mác (PP-H hay PP-C) | Quyết định nhiệt độ hàn, khả năng chịu hóa chất và độ cứng; không thể đổi sau khi đã hàn |
| Chiều dày tấm và dung sai chiều dày | Chiều dày quyết định độ bền kết cấu; dung sai không ghi thì xưởng có quyền giao ở giới hạn rộng nhất |
| Bản vẽ hoặc sơ đồ kích thước | File DXF/DWG cho chi tiết CNC; với thiết bị hàn thì cần hình chiếu có ghi kích thước từng tấm |
| Dung sai yêu cầu theo từng nhóm kích thước | Dung sai chặt hơn làm tăng thời gian gia công và giá |
| Yêu cầu mối hàn | Loại mối hàn, có yêu cầu đường hàn chân hay không, có yêu cầu chứng chỉ thợ hàn hay không |
| Yêu cầu nghiệm thu | Thử kín hay thử thủy lực, thời gian giữ, có kiểm tra không phá hủy hay không |
| Số lượng và thời hạn | Ảnh hưởng tới cách bố trí sản xuất và tới việc gộp đơn hàng vào một lần chạy CNC |
| Môi trường làm việc | Hóa chất, nồng độ, nhiệt độ làm việc — cần để kiểm tra PP có phù hợp hay không trước khi báo giá |
Hai thông tin cuối thường bị bỏ qua nhưng lại quyết định nhiều nhất. Môi trường làm việc quyết định có dùng được PP hay không — ba nhóm hóa chất không dùng được PP ở bất kỳ chiều dày nào là dung môi thơm, dung môi clo hóa và chất oxy hóa mạnh. Và yêu cầu nghiệm thu quyết định chi phí kiểm tra, khoản này có thể lớn hơn chi phí hàn nếu yêu cầu kiểm tra không phá hủy toàn bộ mối hàn.
6.2 Tự gia công hay đặt gia công
Trong gia công nhựa PP, quyết định tự làm hay đặt gia công phụ thuộc ba yếu tố, và không phải lúc nào cũng nghiêng về một phía.
Độ chính xác cần thiết. Nếu chi tiết chỉ cần cắt thẳng với dung sai cho phép rộng và xưởng đã có cưa đĩa phù hợp, tự cắt tiết kiệm được cả phí gia công lẫn thời gian chờ. Nếu chi tiết cần biên dạng không phải hình chữ nhật hoặc dung sai dưới 0,5 mm, gần như chắc chắn phải đặt CNC.
Khối lượng. Phí thiết lập máy CNC là chi phí cố định cho mỗi lần chạy. Với một vài chi tiết, khoản này chiếm phần lớn giá; với vài chục chi tiết trở lên, nó chia đều và không còn đáng kể. Đây là lý do nên gộp các chi tiết cần CNC vào một lần đặt thay vì chia nhỏ.
Trách nhiệm khi sai. Đây là yếu tố hay bị bỏ qua nhất. Nếu tự cắt sai, chi phí là một tấm vật liệu và thời gian của mình. Nếu xưởng cắt sai theo bản vẽ đã chốt, chi phí thuộc về xưởng và có cơ sở để yêu cầu làm lại. Với thiết bị quan trọng, việc chuyển trách nhiệm đo đạc sang xưởng gia công thường có giá trị hơn khoản tiền tiết kiệm được.
6.3 Sai sót thường gặp trong bản vẽ đặt gia công
Bốn sai sót dưới đây xuất hiện lặp lại và đều dẫn tới làm lại.
Không tính bù co ngót cho chi tiết sẽ uốn nóng. Tấm dùng để tạo hình nhiệt co lại sau khi gia nhiệt, và mức co phụ thuộc chiều dày: theo ISO 15013:2022, tấm dùng chung có mức co dưới 3 %, nhưng tấm dùng để tạo hình nhiệt có thể co tới 22 – 60 % ở tấm mỏng và giảm dần khi tấm dày lên. Vì vậy phôi phải cắt lớn hơn kích thước thành phẩm, và mức bù không phải một con số cố định.
Ghi dung sai theo thói quen kim loại. Đặt dung sai ±0,1 mm cho một tấm PP dày 20 mm là yêu cầu không thực hiện được một cách kinh tế, và cũng không cần thiết cho chức năng của chi tiết. Dung sai nên xuất phát từ chức năng lắp ghép.
Không ghi hướng đùn của tấm. Tấm PP đùn có hướng: độ bền và mức co khác nhau theo chiều đùn và chiều ngang. Với chi tiết chịu tải một phương, hướng đùn cần được ghi trong bản vẽ. Đây cũng là lý do tấm có ứng suất nội và có thể cong nhẹ.
Không ghi yêu cầu vật liệu nguyên sinh. Tấm pha nhựa tái sinh có mối hàn kém bền hơn và có xu hướng nứt sau vài tháng vận hành. Nếu bản vẽ không ghi «không pha nhựa tái sinh», xưởng có quyền dùng tấm tái sinh vì giá thấp hơn. Chi tiết về phân biệt tấm nguyên sinh và tấm tái sinh được trình bày trong bài tấm nhựa PP.
7. Câu hỏi thường gặp
7.1 Gia công nhựa PP có cần làm khuôn không?
Phụ thuộc hướng gia công nhựa PP. Ép phun và ép đùn bắt buộc phải có khuôn, và chi phí khuôn chỉ kinh tế khi sản lượng đủ lớn. Cắt, hàn và uốn tấm không cần khuôn — mỗi thiết bị được chế tạo theo kích thước riêng, phù hợp với đơn hàng nhỏ và thiết bị một chiếc như bồn, bể, thân tháp. Gia công CNC chi tiết cũng không cần khuôn, chỉ cần file bản vẽ.
7.2 Mối hàn PP chịu được bao nhiêu phần trăm độ bền của tấm?
Không có một con số cố định cho mọi mối hàn. Cách đánh giá có tiêu chuẩn là hệ số hàn kéo ngắn hạn f_s — tỷ số giữa ứng suất phá hủy của mẫu hàn và của vật liệu gốc — với giá trị chấp nhận trong BS EN 12814-8 nằm trong khoảng 0,8 đến 1,0 tùy vật liệu và phương pháp hàn. Con số cụ thể phụ thuộc tay nghề thợ, thông số hàn và mức độ chuẩn bị mối hàn. Với thiết bị chịu tải dài hạn, hệ số ngắn hạn không dùng được; phải dùng hệ số hàn dài hạn xác định bằng thử nghiệm đứt do từ biến.
7.3 Tấm PP dày 20 mm có uốn được không?
Được, nhưng phải uốn nóng và phải tôn trọng bán kính tối thiểu. Nhiệt độ tấm PP-H cần đạt 160 – 190 °C, và bán kính uốn tối thiểu lấy bằng hai lần chiều dày — với tấm 20 mm là 40 mm. Uốn gấp hơn mức đó sẽ tập trung ứng suất và chi tiết dễ nứt về sau. Trong thực tế, các góc 90° của thiết bị chứa thường được làm bằng hàn hai tấm thay vì uốn, vì như vậy không bị giới hạn bán kính và mối nối dễ kiểm tra hơn.
7.4 Có thể hàn tấm PP với tấm PVC hoặc PE không?
Không nên. Que hàn và tấm nền phải cùng loại polymer và cùng loại hóa học. TWI nêu rõ rằng ngay cả khi hàn PP homopolymer với PP random block copolymer — hai mác trong cùng họ PP — độ bền mối hàn cũng đã giảm đáng kể. Hàn PP với PVC hoặc PE tạo ra mối nối không ngấu thật sự và sẽ tách lớp khi chịu tải hoặc chịu nhiệt. Nếu một thiết bị cần cả hai vật liệu, giải pháp đúng là chia thành hai phần riêng và nối bằng mặt bích có gioăng, không phải hàn trực tiếp.
7.5 Cắt tấm PP bằng laser có được không?
Được với tấm mỏng, nhưng cần thận trọng hơn so với các loại nhựa khác. PP dẫn nhiệt kém nên nhiệt tích lại ở vùng cắt, có thể làm chảy mép và tạo mùi; với tấm dày, vùng ảnh hưởng nhiệt ăn sâu và mép dễ giòn. Với chi tiết sẽ đem đi hàn, nên ưu tiên cắt bằng dao phay hoặc cưa vì mép cắt cần sạch và đồng nhất để mối hàn ngấu đều. Tuyệt đối không dùng laser cắt vật liệu chứa clo như PVC vì nhiệt phân giải phóng khí ăn mòn máy và độc với người vận hành.
8. Kết luận
Gia công nhựa PP không phải một nghề mà là ba nghề khác nhau, và bước quan trọng nhất là xác định mình đang cần hướng nào. Ép phun và ép đùn phù hợp với chi tiết nhỏ, lặp lại, số lượng lớn, có khuôn. Cắt – hàn – uốn tấm phù hợp với thiết bị lớn, một chiếc, chế tạo theo kích thước công trình. Gia công CNC phù hợp với chi tiết cần độ chính xác cơ khí. Gửi yêu cầu sai hướng là nguyên nhân phổ biến nhất của việc bị báo giá không liên quan.
Về kỹ thuật của gia công nhựa PP, bốn con số cần nhớ: dung sai kích thước chi tiết polymer 0,1 – 0,2 %; nhiệt độ khí hàn bằng nhiệt độ nóng chảy cộng 80 – 100 °C; vát mép 60° một phía cho tấm dưới 6 mm và hai phía cho tấm trên 6 mm; nhiệt độ tạo hình tấm PP-H 160 – 190 °C với bán kính uốn tối thiểu bằng hai lần chiều dày. Và một nguyên tắc: mối hàn PP trông đẹp không chứng minh được là mối hàn tốt, vì không có phương pháp không phá hủy nào phát hiện dứt khoát khuyết tật nằm bên trong.
8.1 Đọc tiếp trong cùng nhóm nội dung
Nếu mục đích là hàn các chi tiết đã cắt thành một cái bồn hoàn chỉnh, phần thứ tự hàn, hệ số sử dụng tấm và số mét mối hàn được trình bày ở bài sản xuất bồn nhựa PP.
Nếu thiết bị đích là bồn hoặc bể chứa hóa chất, đọc bồn chứa hóa chất bằng nhựa PP để tra theo từng loại hóa chất và bồn nhựa PP cho phần tính chiều dày thành. Nếu là thân tháp hoặc đường ống trong hệ thống xử lý khí, đọc tháp xử lý khí thải và ống gió nhựa PP. Nếu cần chọn vật liệu trước khi gia công, đọc nhựa PP là gì và PP và PVC khác nhau. Nếu chi tiết gia công sẽ tiếp xúc axit, bazơ hoặc dung môi, đọc tấm PP chịu hóa chất trước khi chốt cấp vật liệu. Và nếu đang cân nhắc giữa các nhóm tấm, đọc tấm nhựa PP công nghiệp cùng giá tấm nhựa PP. Và nếu bồn thành phẩm cần cánh khuấy nên phát sinh thêm tấm chắn và tấm gia cường, đọc bồn phản ứng PP.
Nguồn tham khảo
- ISO — ISO 15013:2022, Plastics — Extruded sheets of polypropylene (PP) — Requirements and test methods (điều 5.3.2 độ co ngót của tấm dùng chung và tấm dùng để tạo hình nhiệt).
- SIMONA AG — work.info: Thermoforming, Hot-Forming, Bending (06/2018) — nhiệt độ tạo hình PP-H 160–190 °C, PP-C 160–175 °C, PE-HD 125–150 °C, PVC-U 110–140 °C; bán kính uốn tối thiểu bằng hai lần chiều dày; các cách gia nhiệt vùng uốn; ứng suất dư và dải đàn hồi cao.
- SIMONA AG — prod.info PP — thông tin kỹ thuật bán thành phẩm PP (dải nhiệt độ làm việc liên tục có tải 0…+80 °C, khả năng chống hóa chất, đường cong từ biến theo DVS 2205-1).
- SIMONA America — Welding guide (hướng dẫn hàn theo DVS 2207, bảng giá trị hướng dẫn hàn khí nóng).
- TWI (The Welding Institute) — Hot gas welding of plastics: Part 1 — the basics (bốn thông số hàn; nhiệt độ bằng nhiệt độ nóng chảy +80…100 °C; tốc độ 0,1–0,3 m/phút; lực ép 15–30 N; que hàn Ø 3–4 mm; yêu cầu cùng loại polymer; EN 13067; không có phương pháp không phá hủy dứt khoát).
- TWI — Hot gas welding of plastics: Part 2 — welding techniques (vát 60° một phía cho chiều dày dưới 6 mm, 60° hai phía cho trên 6 mm; bóc màng bảo vệ và cạo bề mặt; điểm hàn và kẹp; hàn mỏ tròn và hàn tốc độ).
- TWI — Extrusion welding of thermoplastics (đường hàn chân khoảng 3 mm trước khi hàn đùn; chuẩn bị bề mặt; phê duyệt thợ hàn theo BS EN 13067).
- TWI — Welding and testing of thermoplastics tanks and pipes (hệ số hàn kéo ngắn hạn f_s chấp nhận 0,8–1,0 theo BS EN 12814-8; thử uốn BS EN 12814-1 cho chiều dày 3–30 mm; kiểm tra ngoại quan BS EN 13100-1 và giới hạn của nó; siêu âm BS EN 13100-3; phóng xạ BS EN 13100-2; đứt do từ biến BS EN 12814-3; lưu ý về thử thủy tĩnh).
- CEN — SIST EN 13067:2020, Qualification of welders for thermoplastics.
- Ensinger — Polypropylene machining (PP là nhựa bán tinh thể, phù hợp gia công CNC; ứng dụng trong thiết bị hóa chất và xử lý nước thải).
- Boedeker — Guide to Machining Plastics (dung sai gia công chi tiết polymer 0,1–0,2 % kích thước; lý do dung sai nhựa rộng hơn kim loại).
Comments are closed