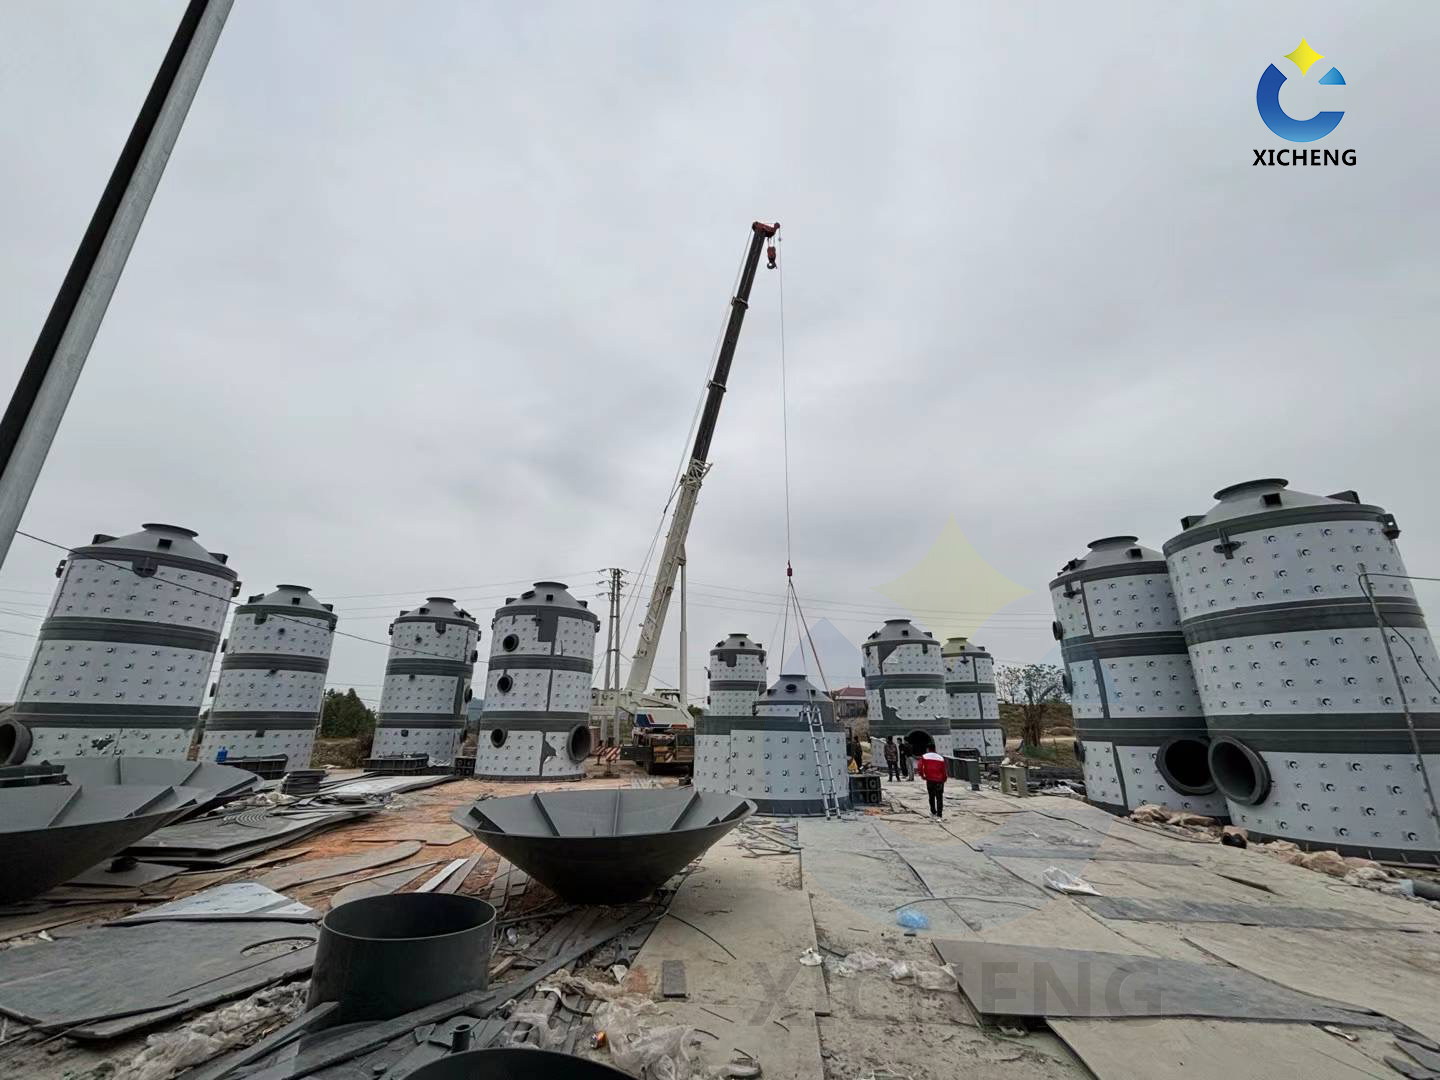
Tháp xử lý khí thải composite không phải một loại vật liệu mà là một chồng lớp: nhựa nền, sợi thủy tinh, lớp lót giàu nhựa và lớp phủ ngoài, mỗi lớp nhận một việc khác nhau. Vì vậy câu hỏi “tháp composite chịu được bao nhiêu độ” không có câu trả lời theo tên vật liệu. Nó phụ thuộc vào ba thứ, theo đúng thứ tự này: họ nhựa nền đã chọn, nồng độ môi trường bên trong tháp, và nhiệt độ vận hành.
Bài này không lập thêm một bảng so sánh vật liệu dạng chấm điểm — việc chọn giữa PP, PVC và composite đã có ở các bài riêng. Ở đây đi vào phần khó hơn: bốn lớp của thân tháp làm gì, bốn họ nhựa nền khác nhau ở đâu, và vì sao con số nhiệt độ hay được trích trên các trang vật liệu lại không dùng được để chọn nhựa.
Điểm chính cần nắm
- Một thân tháp composite gồm lớp gelcoat và vải bề mặt, lớp barrier chống ăn mòn dày 2,5–6,3 mm (100–250 mil), lớp kết cấu chịu lực và lớp phủ chống UV. Riêng lớp đầu tiên của barrier chỉ dày 0,3–0,8 mm.
- Nhiệt độ biến dạng nhiệt (HDT) không phải nhiệt độ làm việc. DERAKANE 470-300 có HDT 150 °C, nhưng trong axit clohydric 31–32 % bảng chịu hóa chất chỉ cho tới 80 °C, và trong xút ở mọi nồng độ chỉ 40 °C.
- Trong dung dịch kiềm, nhựa novolac (470) chịu 40 °C còn vinyl ester bisphenol-A (411, 510A/C) chịu 80 °C — ngược với trực giác “novolac mạnh hơn nên thay được mọi chỗ”.
- Axit sulfuric trên 80 %: nhựa 411 không dùng được ở bất kỳ nhiệt độ nào, nhựa 470 chỉ ở mức hạn chế. Đổi từ polyester sang vinyl ester không giải quyết được trường hợp này.
- Vinyl ester chỉ đạt lợi thế thiết kế khi được hậu đóng rắn ở ít nhất 100 °C. Đóng rắn ở nhiệt độ phòng cho ra tính chất tương đương một loại polyester cao cấp.
- ASTM C581 là hướng dẫn chọn vật liệu, không phải cơ sở duy nhất. Mẫu thử phải chạy đúng nồng độ và đúng nhiệt độ vận hành thì con số mới có nghĩa.
Tác giả: Bofandeng · Kiểm duyệt kỹ thuật: Bộ phận Kỹ thuật Xicheng Việt Nam
Tháp xử lý khí thải composite là gì
Trong ngành xử lý khí, “composite” dùng để chỉ nhựa gia cường sợi thủy tinh — tiếng Anh là FRP hoặc GRP. Vật liệu này không phải nhựa đúc nguyên khối, cũng không phải nhựa trộn bột đá. Nó là một tấm mỏng gồm hai pha: pha liên tục là nhựa nhiệt rắn đã đóng rắn, pha gián đoạn là sợi thủy tinh. Nhựa giữ vai trò chắn môi trường và truyền tải giữa các sợi; sợi giữ vai trò chịu lực.
Về mặt chức năng, tháp composite là một thiết bị hấp thụ khí — cùng họ với tháp xử lý khí thải nói chung. Khác biệt nằm ở vỏ tháp: thay vì hàn từ tấm PP, vỏ được chế tạo bằng cách xếp từng lớp sợi thủy tinh thấm nhựa lên khuôn, hoặc quấn sợi quanh một lõi. Chính cách chế tạo này quyết định toàn bộ phần còn lại của bài: vì vỏ được xây từng lớp, người thiết kế có thể đặt một loại nhựa ở lớp tiếp xúc môi trường và một loại khác ở lớp chịu lực.
Composite ở đây là nhựa gia cường sợi thủy tinh, không phải nhựa nguyên khối
Con số hay bị bỏ qua là độ giãn dài khi đứt. Nhựa polyester đúc có độ giãn 2,3 %, vinyl ester và epoxy cùng khoảng 5,0 %, còn sợi thủy tinh E khoảng 3,0 % (Scott Bader, Crystic Composites Handbook, bảng 1). Nghĩa là trong một tấm laminate polyester, nhựa nứt trước khi sợi đứt. Vết nứt đó không làm tháp sập ngay, nhưng nó mở đường cho môi trường đi vào bên trong, và đó là điểm khởi đầu của mọi hỏng hóc chậm.
Vinyl ester đảo ngược thứ tự này: nhựa giãn được 5,0 % nên sợi thủy tinh đứt trước, tấm laminate khai thác hết khả năng của sợi mà không hình thành vi nứt trong nhựa. Cấu trúc phân tử giải thích vì sao: ở vinyl ester, phản ứng khâu mạch xảy ra ở hai đầu mạch (“terminal”), còn ở polyester nó xảy ra dọc suốt mạch, nên vinyl ester phản ứng triệt để hơn và cho laminate dai hơn, chịu nước và hóa chất tốt hơn.
Bù lại, composite không thắng ở mọi chỉ số. So theo khối lượng riêng, độ bền kéo riêng của laminate sợi thủy tinh là 155 MPa chia cho tỷ trọng, so với 80 của thép và 100 của nhôm hợp kim — tức gần gấp đôi thép. Nhưng mô đun đàn hồi riêng chỉ 9,7 so với 26,7 của thép, tức khoảng một phần ba. Tháp composite nhẹ và bền hơn thép trên mỗi kilôgam, nhưng mềm hơn thép rõ rệt, nên chiều dày và gân tăng cứng phải tính bằng mô đun chứ không bằng cảm giác.
Khi nào tháp composite xuất hiện vì tháp PP đã hết dư địa
Phần lớn tháp xử lý khí thải bằng nhựa trên thị trường hiện nay là tháp PP xử lý khí thải hàn từ tấm. Bài nhựa PP đã trình bày giới hạn nhiệt và độ bền hóa chất của polypropylene; dạng tháp hàn từ tấm PP, kể cả loại tháp xử lý khí thải PPH dùng polypropylene homopolymer, được trình bày ở bài tháp hấp thụ bằng nhựa PP. Với dòng khí có thành phần hỗn hợp, tháp xử lý khí thải PP PVC thường được chọn vì PVC chịu được một số chất mà PP không chịu. Còn khi hợp đồng ghi tháp xử lý khí thải chống ăn mòn, hay tháp PP chống ăn mòn, thì tiêu chí thực chất vẫn là cặp môi trường — nhiệt độ chứ không phải tên nhựa.
Với tháp xử lý khí thải bằng PP, ba dấu hiệu sau cho biết đã tới lúc phải xét composite. Thứ nhất là nhiệt độ vận hành vượt khả năng của nhựa nhiệt dẻo với đúng môi trường đó — không phải vượt “nhiệt độ nóng chảy”, mà vượt nhiệt độ mà nhựa nhiệt dẻo còn giữ được độ bền trong môi trường ấy trong nhiều năm. Thứ hai là đường kính và chiều cao: khi tháp lớn dần, tấm PP hàn phải dày lên để giữ hình, và tới một cỡ thì chi phí hàn, gia cường và vận chuyển không còn hợp lý. Thứ ba là môi trường tấn công chính nhựa nhiệt dẻo, chứ không chỉ tấn công lớp bề mặt.
Cần nói ngược lại cho cân: composite không tự động tốt hơn. Với tháp nhỏ, giao hàng gấp, hoặc cần sửa chữa tại chỗ bằng cách hàn lại, nhựa nhiệt dẻo vẫn là lựa chọn đúng. Composite thắng ở cỡ lớn, môi trường nóng hơn, và khi cần một lớp chắn hóa chất dày mà vẫn giữ được độ cứng tổng thể.
Bốn lớp của một thân tháp composite
Đây là phần quyết định tuổi thọ tháp, và cũng là phần hay bị mô tả gộp thành “vỏ composite”. Một thân tháp tiêu chuẩn không đồng nhất theo chiều dày; nó gồm bốn nhóm lớp với bốn nhiệm vụ khác nhau.
Gelcoat và vải bề mặt — lớp chạm môi trường trước tiên
Lớp trong cùng, tiếp xúc trực tiếp với khí và dung dịch, là gelcoat phủ lên một lớp vải bề mặt tổng hợp hoặc vải sợi thủy tinh loại C. Vai trò của vải bề mặt là tạo ra một vùng giàu nhựa, không có sợi thô lộ ra, để môi trường không có đường đi men theo sợi. Gelcoat phía ngoài cùng của vỏ làm việc khác: nó chắn tia UV và chắn nước mưa, không chắn hóa chất.
Nhầm lẫn phổ biến là coi lớp này là lớp trang trí. Thực tế nó là lớp đầu tiên của hàng rào chắn, và mọi khuyết tật ở đây — bọt khí, chỗ khô nhựa, vết xước sâu — đều trở thành điểm khởi đầu cho môi trường đi sâu vào trong.
Lớp barrier chống ăn mòn: 2,5–6,3 mm và vì sao phải dày như vậy
Theo Derakane Chemical Resistance Guide, lớp barrier chống ăn mòn của thiết bị composite thường dày 2,5–6,3 mm, tương đương 100–250 mil, và lớp đầu tiên của barrier chỉ dày 0,3–0,8 mm. Nghĩa là lớp chắn này không phải một lớp sơn dày mà là hàng chục lượt vật liệu xếp lên nhau; nếu lấy chiều dày lớn nhất chia cho lớp mỏng nhất thì tương đương gần tám lớp.
Vì sao phải dày đến thế? Vì trong môi trường axit, sợi thủy tinh có thể bị nứt ăn mòn ứng suất — vết nứt lan dọc theo sợi, và một khi đã lan thì lớp kết cấu mất dần khả năng chịu lực từ bên trong ra. Crystic Composites Handbook mô tả đúng cơ chế này và nêu giải pháp: lớp kết cấu phải được bảo vệ bằng một lớp barrier đủ dày, có thể là lớp lót nhựa nhiệt dẻo, hoặc vài milimét composite làm từ sợi thủy tinh loại C hay vải bề mặt tổng hợp cộng một lớp laminate giàu nhựa; phía sau lớp barrier nên dùng loại sợi chịu axit như sợi ECR.
Còn một lý do vật lý nữa khiến chiều dày có ý nghĩa: tốc độ thẩm thấu của hơi và chất lỏng qua một tấm polymer tỷ lệ nghịch với chiều dày. Tăng gấp đôi chiều dày barrier không chỉ tăng gấp đôi lượng vật liệu chắn, mà còn kéo dài thời gian để môi trường tới được sợi. Với tuổi thọ tính bằng năm, đây là khác biệt mang tính quyết định.
Lớp kết cấu và lớp phủ chống UV
Lớp kết cấu là phần chịu tải: trọng lượng bản thân, tải gió, chân không khi quạt hút, tải địa chấn, và tải do người đi bảo trì trên nóc. Lớp này không tiếp xúc môi trường ăn mòn, nên có thể dùng nhựa rẻ hơn và hàm lượng sợi cao hơn. Hàm lượng sợi chính là đòn bẩy ở đây: với laminate polyester ngẫu nhiên, tăng hàm lượng sợi từ 20 % lên 40 % theo khối lượng làm độ bền kéo tăng từ khoảng 75 MPa lên 150 MPa, trong khi mô đun chỉ tăng từ 4,5 lên 8,5 GPa. Độ bền tăng gấp đôi nhưng độ cứng chưa gấp đôi — lý do để phần chịu tải thường phải thiết kế theo độ võng chứ không theo ứng suất phá hủy.
Lớp ngoài cùng là lớp phủ chống UV, thường là gelcoat có pha màu. Nhựa nhiệt rắn không có lớp bảo vệ này sẽ bị phấn hóa dưới nắng, và bề mặt phấn hóa làm tăng khả năng thấm nước. Với tháp đặt ngoài trời tại Việt Nam, đây không phải chi tiết nhỏ.
Cách chế tạo vỏ cũng chia làm hai đường: tháp đường kính nhỏ thường được chế tạo liền mạch trên khuôn, không có mối nối dọc; tháp đường kính lớn được làm từ các tấm vật liệu rồi ghép và hàn lớp. Hai đường này khác nhau ở chỗ đặt mối nối, và mối nối là nơi cần kiểm tra kỹ nhất khi nghiệm thu.
Toàn bộ cấu trúc đó là cơ sở để chọn nhựa: lớp barrier quyết định nhựa nền phải là loại gì, còn tháp hấp thụ composite là dạng sản phẩm mà cấu trúc này được áp dụng.
Chọn nhựa nền: bốn họ nhựa và khoảng nhiệt tương ứng
Nhựa nền là phần duy nhất chạm môi trường. Sợi thủy tinh chịu lực tốt nhưng không chịu được axit và kiềm trực tiếp, nên nó sống hay chết là nhờ lớp nhựa bọc quanh. Vì thế chọn nhựa nền thực chất là chọn toàn bộ tuổi thọ tháp.
Polyester isophthalic
Đây là họ rẻ nhất trong bốn họ và phủ được phần lớn nhu cầu ở nhiệt độ vừa. Một laminate polyester isophthalic gia cường bằng sợi mat có HDT 116 °C (Scott Bader). Con số này có vẻ cao hơn cả vinyl ester bisphenol-A, và đây là chỗ dễ kết luận sai: hai con số HDT đó được đo trên hai dạng mẫu khác nhau — mẫu nhựa đúc và mẫu laminate — nên không xếp hạng trực tiếp được. Điều đúng là “polyester chịu nhiệt thấp, vinyl ester chịu nhiệt cao” không phải một quy tắc an toàn.
Điểm yếu của polyester không nằm ở HDT mà ở chỗ khác: độ giãn dài thấp hơn sợi thủy tinh, dẫn tới vi nứt trong nhựa như đã nói ở trên, và khả năng chịu chất oxy hóa kém hơn vinyl ester. Với khí axit nhẹ, nhiệt độ dưới khoảng 60 °C, nước thải hoặc khí ẩm thông thường, polyester isophthalic là lựa chọn kinh tế và đủ dùng.
Vinyl ester bisphenol-A
DERAKANE SIGNIA 411 là ví dụ tiêu biểu: nhựa vinyl ester epoxy gốc bisphenol-A, HDT 105 °C theo ISO 75 hoặc ASTM D648, độ cứng Barcol 30, khối lượng riêng 1,13 g/mL. Đây là họ được chọn nhiều nhất cho tháp scrubber xử lý khí axit và cho môi trường kiềm.
Ưu thế rõ nhất của nó là kiềm. Trong bảng chịu hóa chất, nhựa 411 chịu xút ở mọi nồng độ tới 80 °C — mức cao nhất trong sáu loại nhựa được khảo sát. Với hypoclorit và clorat, nó cũng nằm trong nhóm đầu. Đổi lại, khi axit đặc lên, khoảng nhiệt của 411 tụt nhanh hơn nhựa novolac.
Vinyl ester novolac
DERAKANE 470-300 là nhựa vinyl ester epoxy gốc novolac, HDT 150 °C, nhiệt độ chuyển thủy tinh Tg 165 °C, khối lượng riêng 1,08 g/mL. Đây là họ mạnh nhất cho axit và cho môi trường oxy hóa ở nhiệt độ cao: trong axit clohydric 1–20 % bảng cho tới 110 °C, cao hơn bất kỳ loại nào khác cùng bảng.
Nhưng chính vì mật độ khâu mạch cao, novolac là họ yếu nhất trong dung dịch kiềm mạnh: 40 °C với xút ở mọi nồng độ, trong khi 411 và 510A/C đạt 80 °C. Đây là điểm cần nói rõ vì tài liệu quảng cáo của chính nhà sản xuất có nêu “caustic scrubbing” trong danh mục ứng dụng của 470. Khi hai tài liệu của cùng một hãng khác nhau, bảng chịu hóa chất là bản phải tra, vì nó được lập riêng để trả lời đúng câu hỏi “nhựa này dùng được với chất này ở nhiệt độ nào”.
Epoxy và nhóm nhựa đặc biệt
Epoxy đúc có độ bền kéo khoảng 75 MPa và độ giãn 5,0 %, ngang vinyl ester về độ dai nhưng đắt hơn và có vấn đề nhạy cảm da khi thi công, nên trong tháp scrubber epoxy thường xuất hiện ở lớp kết dính, sửa chữa hoặc mối nối hơn là toàn bộ thân tháp.
Nhóm đặc biệt đáng nhớ là vinyl ester novolac brom hóa, ví dụ DERAKANE 510N. Đây là loại được thiết kế cho clo, nước Javel và khí thải ẩm nóng: trong bảng, 510N đạt 105 °C với axit clohydric 1–20 % và 65 °C với hypoclorit 0–18 %. Còn loại 510A/C là biến thể gốc bisphenol-A, đạt 80 °C với xút — cùng nhóm với 411 về mặt kiềm.
Bảng tóm tắt để tra nhanh:
| Họ nhựa nền | Ví dụ | HDT | Khối lượng riêng | Mạnh nhất ở | Yếu nhất ở |
|---|---|---|---|---|---|
| Polyester isophthalic | Crystic isophthalic | 116 °C (laminate CSM) | — | Axit nhẹ, nước, khí ẩm, nhiệt độ vừa | Chất oxy hóa, kiềm nóng |
| Vinyl ester bisphenol-A | DERAKANE 411 | 105 °C | 1,13 g/mL | Kiềm (80 °C mọi nồng độ), hypoclorit | Axit đặc ở nhiệt cao |
| Vinyl ester novolac | DERAKANE 470-300 | 150 °C | 1,08 g/mL | HCl 1–20 % tới 110 °C, H₂SO₄ 71–75 % | Kiềm (40 °C), hypoclorit đậm |
| Vinyl ester novolac brom hóa | DERAKANE 510N | — | — | Clo, Javel, khí thải ẩm nóng | Kiềm (65 °C) |
Vì sao HDT không phải giới hạn nhiệt khi vận hành
Đây là chỗ hai khái niệm bị dùng lẫn nhau nhiều nhất trong các tài liệu bán hàng, và cũng là chỗ khiến nhiều tháp composite hỏng sớm dù “chọn nhựa chịu nhiệt cao”.
HDT đo cái gì, trong điều kiện nào
HDT — nhiệt độ biến dạng nhiệt — được đo theo ASTM D648 hoặc ISO 75. Cách đo: một thanh nhựa đúc được nhúng trong dầu, chịu một tải uốn, rồi nhiệt độ được nâng dần; nhiệt độ tại đó thanh võng thêm một lượng quy định (thường 0,25 mm) được ghi là HDT. Ba đặc điểm của phép đo này rất quan trọng: mẫu là nhựa đúc không có sợi, mẫu không tiếp xúc hóa chất nào, và thời gian thử tính bằng phút.
Tg — nhiệt độ chuyển thủy tinh — là một đại lượng khác. Với 470-300, Tg là 165 °C, cao hơn HDT 45 °C. Tg cho biết khi nào mạng polymer bắt đầu mềm về mặt nhiệt động, còn HDT cho biết khi nào một thanh nhựa cụ thể võng tới mức quy định dưới một tải cụ thể. Cả hai đều là chỉ số vật liệu, không phải chỉ tiêu thiết kế cho thiết bị ngâm trong hóa chất.
Khoảng cách giữa HDT và nhiệt độ làm việc thực tế
Khoảng cách này lớn hơn hầu hết người dùng tưởng. Nhựa 470-300 có HDT 150 °C. Nhưng trong axit clohydric 31–32 %, bảng chịu hóa chất chỉ cho 80 °C; trong xút, 40 °C; trong axit sulfuric trên 80 %, chỉ ở mức hạn chế. Tức là cùng một loại nhựa, giới hạn vận hành dao động từ 40 °C tới 80 °C tùy môi trường — thấp hơn HDT từ 70 tới 110 °C.
Có ba lý do cho khoảng cách đó. Thứ nhất, môi trường tấn công hóa học vào chính mạch polymer: nhóm ester trong nhựa bị thủy phân, và tốc độ thủy phân tăng theo nhiệt độ nhanh hơn nhiều so với tốc độ mất độ cứng. Thứ hai, thiết bị chịu tải liên tục trong nhiều năm, nên hiện tượng từ biến quan trọng hơn điểm võng tức thời. Thứ ba, bảng chịu hóa chất được lập cho tuổi thọ tính bằng năm, không phải cho một lần thử vài phút.
Vì vậy thứ tự tra đúng là: môi trường là gì, nồng độ bao nhiêu, nhiệt độ vận hành bao nhiêu, rồi mới chọn nhựa. Làm ngược lại — chọn nhựa theo một con số nhiệt độ, rồi mới xem nó chịu được môi trường không — là cách chắc chắn sai. Con số 120–150 °C hay được ghi cho nhựa vinyl ester trên các trang vật liệu đúng ở chỗ nó là khoảng HDT của hai loại vinyl ester phổ biến, nhưng sai khi bị dùng như nhiệt độ làm việc.
Bảng nhiệt độ theo môi trường cho từng họ nhựa nền
Với tháp xử lý khí thải chịu hóa chất, đây là phần tra cứu chính. Các bảng dưới đây trích từ Derakane Chemical Resistance Guide. Cách đọc: mỗi ô là nhiệt độ làm việc cao nhất mà thiết bị làm từ nhựa ở cột tương ứng được ghi nhận phục vụ tốt trong thực tế, hoặc đã được thử theo ASTM C581 với kết quả cho thấy tuổi thọ tốt. Tài liệu gốc ghi rõ đây không nhất thiết là nhiệt độ phục vụ tối đa.
Hai ký hiệu cần nhớ: NR nghĩa là không khuyến nghị ở bất kỳ nhiệt độ nào; LS nghĩa là phục vụ hạn chế, từ 3 ngày tới 1 năm và không quá 40 °C. Các ô có dấu gạch ngang là không có dữ liệu, không phải là dùng được.
Axit clohydric và axit vô cơ
| Nồng độ HCl | 411 | 441 | 470 | 510A/C | 510N | 8084 |
|---|---|---|---|---|---|---|
| 1–15 % | 80 | 105 | 110 | 100 | 105 | 80 |
| 16–20 % | 80 | 105 | 110 | 100 | 105 | 80 |
| 21–25 % | 65 | 80 | 100 | 80 | 80 | 80 |
| 26–30 % | 65 | 80 | 95 | 80 | 80 | 80 |
| 31–32 % | 65 | 70 | 80 | 65 | 80 | 65 |
| 33–34 % | 50 | 50 | 70 | 50 | 70 | 50 |
| 35–36 % | 50 | 50 | 60 | 50 | 60 | 50 |
| 37 % | 40 | 45 | 50 | 40 | 50 | — |
Đơn vị: °C. Với tháp xử lý khí thải chịu axit, đọc bảng này theo chiều dọc sẽ thấy một điều ít được nói: ở nồng độ thấp, nhựa 470 vượt trội rõ rệt với 110 °C, nhưng khoảng cách đó co lại rất nhanh khi nồng độ tăng. Ở 31–32 %, 470 chỉ còn 80 °C và khoảng cách với 411 là 15 °C. Ở 35–36 %, khoảng cách còn 10 °C. Đây là lý do không thể chọn nhựa theo một con số duy nhất cho “khí axit”.
Với khí axit cụ thể, các bài riêng đi sâu vào dung dịch và cách vận hành: tháp xử lý khí HCl, tháp xử lý khí H2S, và phần nồng độ — lưu lượng của dung dịch hấp thụ.
Dung dịch kiềm — chỗ chọn sai nhiều nhất
| Môi trường | 411 | 441 | 470 | 510A/C | 510N | 8084 |
|---|---|---|---|---|---|---|
| Natri hydroxit, mọi nồng độ | 80 | 65 | 40 | 80 | 65 | 65 |
Đơn vị: °C. Một dòng duy nhất nhưng là dòng quan trọng nhất trong bài. Nhựa mạnh nhất với axit — 470 — lại là nhựa yếu nhất với kiềm, chỉ 40 °C. Hai loại mạnh nhất với kiềm là 411 và 510A/C, đều 80 °C, gấp đôi. Nếu chọn nhựa theo logic “novolac là cao cấp nhất nên dùng cho mọi trường hợp”, tháp xút sẽ có giới hạn nhiệt thấp hơn một nửa so với phương án rẻ hơn.
Đây cũng là lý do các tháp hấp thụ kiềm thường dùng vinyl ester bisphenol-A chứ không dùng novolac, dù novolac đắt hơn. Bài tháp hấp thụ NaOH trình bày phần dung dịch và cách tính lượng xút cho vòng tuần hoàn.
Chất oxy hóa: hypoclorit, clorat, cromat
| Môi trường | Điều kiện | 411 | 441 | 470 | 510A/C | 510N | 8084 |
|---|---|---|---|---|---|---|---|
| Natri hypoclorit (pH > 11) | 0–18 % | 80 | 80 | 50 | 80 | 65 | 65 |
| Natri hypoclorit (pH > 11) | 21 % | — | 40 | — | 40 | — | — |
| Natri hypoclorit (pH > 11) | 24 % | LS | LS | LS | LS | LS | NR |
| Canxi hypoclorit | — | 80 | 80 | 40 | 80 | 80 | 80 |
| Cromic acid | 11–20 % | 50 | 65 | 65 | 65 | 65 | 50 |
| Cromic acid | 30 % | LS | LS | LS | LS | LS | LS |
| Cromic acid | 40 % | NR | NR | NR | NR | LS | NR |
Đơn vị: °C. Ở đây có một nghịch lý của nhựa novolac: 470-300 được mô tả là chịu tốt môi trường axit oxy hóa, và điều đó đúng với axit clohydric ở nồng độ thấp. Nhưng với canxi hypoclorit, 470 chỉ đạt 40 °C — ngang với giới hạn của nó trong xút, và thấp hơn cả 411. Với hypoclorit 21 % thì chỉ còn 441 và 510A/C là có dữ liệu, cùng ở 40 °C; tới 24 % thì mọi loại rơi xuống mức hạn chế, riêng 8084 là NR.
Vì vậy với hệ khử mùi bằng Javel hoặc khí thải có clo, cần đọc theo đúng cặp nồng độ — nhiệt độ chứ không chỉ theo tên môi trường. Bài tháp xử lý khí Clo đi vào phần giữ pH để không nhả khí trở lại và phần xử lý dịch thải.
Những môi trường mà không loại nhựa nền nào chịu được
Phần này là lý do câu trả lời cho “chọn nhựa nào” đôi khi là “không loại nào”. Ba nhóm dưới đây đều nằm trong bảng chịu hóa chất đã trích, và đều cho kết quả NR hoặc LS ở những điều kiện mà người dùng hay gặp.
Axit sulfuric trên 70 %
| Nồng độ H₂SO₄ | 411 | 441 | 470 | 510A/C | 510N | 8084 |
|---|---|---|---|---|---|---|
| 0,5–25 % | 100 | 105 | 105 | 100 | 105 | 80 |
| 26–50 % | 100 | 100 | 100 | 100 | 100 | 100 |
| 51–70 % | 80 | 80 | 80 | 80 | 80 | 80 |
| 71–75 % | 40 | — | 80 | — | — | — |
| 76–80 % | 40 | — | 50 | — | — | — |
| Trên 80 % | NR | — | LS | — | — | — |
Đơn vị: °C. Từ 0,5 % tới 70 %, axit sulfuric là môi trường khá dễ chịu với composite: mọi họ nhựa đều từ 80 °C trở lên. Nhưng qua mốc 70 %, mọi thứ đổi trong một dải hẹp. Ở 71–75 %, 411 chỉ còn 40 °C trong khi 470 giữ 80 °C. Trên 80 %, 411 là NR — không khuyến nghị ở bất kỳ nhiệt độ nào — và 470 chỉ ở mức hạn chế. Đây là trường hợp mà việc “nâng cấp lên vinyl ester” không đủ; phải đổi cả vật liệu.
HF và ion florua
Florua là nhóm nguy hiểm vì nó tấn công chính sợi thủy tinh — silica trong sợi bị axit flohydric hòa tan, nên lớp barrier chỉ hoãn chứ không chặn được nếu nồng độ đủ cao. Trong bảng, hỗn hợp HF 3–5 % với axit nitric 30–35 % cho kết quả: 411 NR, 441 NR, 470 LS, 510A/C NR, 510N LS, 8084 NR. Còn hỗn hợp HCl 15 % với HF 0,1–1 % thì vẫn nằm trong vùng dùng được, từ 80 tới 100 °C tùy họ nhựa.
Khoảng cách giữa hai dòng đó chính là điều cần nhớ: HF ở nồng độ rất thấp trong dòng axit clohydric là chấp nhận được; HF ở vài phần trăm cộng axit nitric đậm là ngoài vùng của mọi loại nhựa trong bảng. Với khí thải có florua, ví dụ lò nung gốm sứ, cần xử lý florua trước khi vào tháp vật liệu composite.
Dung môi và amoniac hóa lỏng
Amoniac ở ba trạng thái cho ba kết quả khác nhau, và đây là ví dụ rõ nhất cho việc không thể tra theo tên chất. Amoniac hóa lỏng: NR cho cả sáu loại nhựa. Amoniac khí 100 %: 40 °C cho cả sáu. Amoniac hơi ẩm 40 % thể tích: 80 °C cho cả sáu. Cùng một chất, giới hạn nhiệt chênh nhau gấp đôi, và một trạng thái không dùng được ở bất kỳ nhiệt độ nào.
Với dung môi, kết quả cũng phân hóa mạnh: hỗn hợp HCl, HF và xylen cho 411 NR, 441 LS, 470 chỉ 40 °C, 510A/C NR, 510N LS, 8084 NR. Đây là chỗ novolac thể hiện rõ nhất giá trị của nó — không phải ở nhiệt độ cao nhất, mà ở chỗ là loại duy nhất còn dùng được. Với khí thải chứa dung môi hữu cơ, cần cân nhắc than hoạt tính hoặc thiêu đốt thay vì hấp thụ ướt.
Nghiệm thu thân tháp: thông số nào kiểm được, thông số nào không
Chọn đúng nhựa chỉ là một nửa. Nửa còn lại là chứng minh thân tháp thực sự được làm bằng loại nhựa đã chọn, đủ dày, và đã đóng rắn đủ. Ba việc này kiểm được bằng ba cách khác nhau, với độ tin cậy khác nhau.
Kiểm tại xưởng: độ dày, độ cứng Barcol, mức độ khô
Độ dày phải đo bằng siêu âm tại nhiều điểm, và phải đo riêng lớp barrier chứ không chỉ đo tổng chiều dày thành tháp. Một thân tháp dày đúng tổng nhưng lớp barrier mỏng hơn 2,5 mm là thân tháp sai thiết kế, dù thước đo tổng không phát hiện ra.
Độ cứng Barcol đo theo ASTM D2583. Hai điều cần biết: mẫu phải đủ dày ít nhất 1/16 inch, và giá trị chấp nhận phải do nhà sản xuất nhựa hiệu chuẩn cho từng hệ nhựa — không có ngưỡng chung. Với 411, tài liệu kỹ thuật ghi Barcol 30; con số này không dùng thay được cho một hệ nhựa khác. Đo Barcol trên bề mặt vừa đóng rắn còn cho biết mức độ khô: chênh lệch lớn giữa các điểm là dấu hiệu trộn hoặc xúc tác không đều.
Cuối cùng là hồ sơ hậu đóng rắn. Theo DIN 18820, nhựa 411, 441, 510A và 510C hậu đóng rắn ở 80 °C, còn 470 và 510N ở 100 °C; thời gian tính theo chiều dày, một giờ cho mỗi milimét, tổng cộng 5–15 giờ. Đây là thông số phải có trong biên bản, không phải thông số đo lại được sau khi xuất xưởng.
Kiểm bằng mẫu thử ASTM C581 ở đúng nhiệt độ vận hành
ASTM C581 là tiêu chuẩn đánh giá độ bền hóa chất của nhựa nhiệt rắn trong kết cấu gia cường sợi thủy tinh dùng cho môi trường lỏng. Điều quan trọng nhất nằm trong phạm vi áp dụng: mẫu được thử ở trạng thái không chịu ứng suất. Nghĩa là kết quả C581 cho biết nhựa có bền với môi trường đó hay không, nhưng không cho biết kết cấu chịu tải trong môi trường đó ra sao.
Tiêu chuẩn cũng nói rõ kết quả chỉ dùng làm hướng dẫn chọn vật liệu, không phải cơ sở duy nhất, vì còn các yếu tố như ứng suất, tỷ lệ nhựa trên sợi và số lớp vải bề mặt khác với mẫu thử. Vì vậy mẫu thử của một dự án chỉ có nghĩa khi chạy đúng nồng độ thực và đúng nhiệt độ thực của tháp đó; mẫu chạy ở nhiệt độ phòng không chứng minh được gì cho một tháp vận hành ở 70 °C.
Ba thứ không kiểm được bằng mắt và cách bù
Thứ nhất là loại nhựa thực tế đã dùng. Nhìn bề mặt không phân biệt được polyester với vinyl ester, và càng không phân biệt được bisphenol-A với novolac. Cách bù là hồ sơ lô nhựa cộng với độ cứng Barcol đo trên mẫu đối chứng cùng hệ.
Thứ hai là mức độ đóng rắn. Đây là điểm dễ mất tiền nhất, vì hệ quả không hiện ra ngay: Crystic Composites Handbook ghi rõ vinyl ester chỉ đạt tính năng tối ưu khi hậu đóng rắn ở nhiệt độ ít nhất 100 °C, và laminate đóng rắn ở nhiệt độ phòng sẽ có tính chất vật lý tương đương một loại polyester cao cấp. Một tháp vinyl ester không hậu đóng rắn là một tháp polyester đắt tiền.
Thứ ba là thẩm thấu và phồng rộp dài hạn — loại hỏng chỉ xuất hiện sau nhiều tháng tới nhiều năm. Không quan sát được bằng mắt lúc giao hàng; chỉ chứng minh được bằng mẫu thử chạy đúng điều kiện và bằng việc giữ đủ chiều dày barrier.
Về hệ thống tiêu chuẩn, BS 4994:1987 — tiêu chuẩn dùng hệ số an toàn K cho bồn và tháp composite — đã bị rút, thay bằng BS EN 13121-3 quy định thiết kế, chế tạo, kiểm tra và xác nhận cho bồn và tháp composite dùng trên mặt đất. Với tháp quấn sợi, ASTM D3299 là tiêu chuẩn tham chiếu tương ứng. Khi đọc hồ sơ thiết kế, cần xác định tài liệu đó dẫn tiêu chuẩn nào, vì một bộ hồ sơ dẫn tiêu chuẩn đã rút là điểm cần hỏi lại.
Toàn bộ danh mục kiểm tra này nên được đưa vào báo giá ngay từ đầu, vì chi phí đo siêu âm, thử Barcol và chạy mẫu C581 là chi phí nhỏ so với chi phí thay thân tháp. Cách đọc các khoản mục trong báo giá hệ thống có ở bài riêng.
Sau khi chọn xong vật liệu, phần còn lại là đối chiếu năng lực chế tạo — phương pháp hàn, hệ số mối hàn và chứng từ đi kèm.
Nguồn tham khảo
- Ashland, DERAKANE SIGNIA 411 Epoxy Vinyl Ester Resin — Technical Data Sheet: HDT 105 °C theo ISO 75 và ASTM D648, độ cứng Barcol 30, khối lượng riêng 1,13 g/mL. ashland.com
- Ashland, DERAKANE 470-300 Epoxy Vinyl Ester Resin — Technical Data Sheet (2004): HDT 150 °C theo ASTM D-648 Method A, Tg 165 °C, khối lượng riêng 1,08 g/mL. TDS 470-300
- Ashland, Derakane Chemical Resistance Guide: chiều dày lớp barrier, bảng nhiệt độ theo môi trường và nồng độ, quy ước NR và LS, nhiệt độ hậu đóng rắn theo DIN 18820. Chemical Resistance Guide
- Scott Bader, Crystic Composites Handbook: tính chất nhựa đúc và laminate, HDT 116 °C của laminate isophthalic, cơ chế nứt ăn mòn ứng suất và vai trò lớp barrier, yêu cầu hậu đóng rắn của vinyl ester. Crystic Composites Handbook (PDF)
- ASTM C581-15, Standard Practice for Determining Chemical Resistance of Thermosetting Resins Used in Glass-Fiber-Reinforced Structures Intended for Liquid Service: phạm vi áp dụng ở trạng thái không ứng suất và giới hạn khi dùng kết quả để chọn vật liệu. astm.org
- ASTM D3299-18, Standard Specification for Filament-Wound Glass Fiber Reinforced Thermoset Resin Corrosion-Resistant Tanks. D3299-18
- Intertek, Barcol Hardness ASTM D2583: yêu cầu chiều dày mẫu và nguyên tắc xác định giá trị chấp nhận. intertek.com
- BSI, BS EN 13121-3 — GRP tanks and vessels for use above ground. Part 3: Design and workmanship: yêu cầu thiết kế, chế tạo, kiểm tra và xác nhận. BSI Knowledge
- BSI, BS 4994:1987 — Specification for design and construction of vessels and tanks in reinforced plastics (đã rút). IHS Markit
Comments are closed