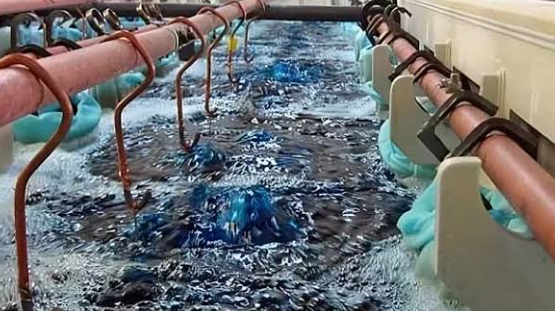
Một xưởng xi mạ không có một dòng khí thải. Nó có ít nhất bốn dòng, sinh ra ở bốn công đoạn, với bốn thành phần hóa học và bốn yêu cầu xử lý khác nhau. Gộp cả bốn vào một đường ống rồi mua một cái tháp là cách phổ biến nhất để vừa tốn tiền vừa không đạt. Bài này đi theo đúng trình tự đó: dòng nào sinh ra ở đâu, vì sao không được trộn, từng dòng xử lý bằng dung dịch nào, phần nào quyết định đạt chuẩn nhiều hơn cái tháp, và nghiệm thu bằng số liệu nào.
Điểm chính cần nắm
- Xưởng xi mạ có bốn dòng khí riêng: hơi axit, hơi kiềm, sương crômic và NOx. Không dòng nào xử lý được bằng dung dịch của dòng khác.
- Hai dòng đầu ngược chiều pH — hơi axit cần pH 9–10, hơi kiềm cần pH 2–4 — nên gộp lại thì dung dịch trôi về vùng trung tính và cả hai đều hấp thụ kém.
- Cr(VI) không bị phá hủy khi rửa kiềm. Nó chỉ chuyển từ khí sang nước, và nước đó thành chất thải nguy hại; muốn khử thật phải qua bước khử về Cr(III) ở pH 2–3.
- Giới hạn crôm của Hoa Kỳ: 0,011 mg/dscm (mạ crôm cứng, cơ sở lớn, nguồn hiện hữu), 0,015 mg/dscm (cơ sở nhỏ), 0,006 mg/dscm (nguồn mới), 0,007 mg/dscm (mạ trang trí và crôm anốt hóa).
- Tải lượng bảo toàn qua cả chuỗi xử lý, còn nồng độ thì không. Khi bốn dòng nhập chung một ống khói, con số mg/Nm³ ở đầu ra không còn chứng minh được dòng nào đã được xử lý.
Tác giả: Bofandeng · Kiểm duyệt kỹ thuật: Bộ phận Kỹ thuật Xicheng Việt Nam
Bốn dòng khí của xưởng xi mạ: nguồn phát sinh và bảng phân loại
Dòng khí phụ thuộc vào công đoạn chứ không phụ thuộc vào sản phẩm. Cùng một xưởng mạ kẽm và mạ crôm, tỷ lệ lưu lượng giữa bốn dòng thay đổi theo mặt bằng bể chứ không theo công suất thiết kế. Bảng dưới đây là bảng phân loại dùng khi lập hồ sơ: mỗi dòng có một dung dịch hấp thụ và một khoảng pH riêng, và chính cột dung dịch với cột pH là thứ quyết định có được gộp hay không.
| Dòng khí | Sinh ra tại | Chất ô nhiễm chính | Dung dịch hấp thụ | Khoảng pH | Vật liệu thân |
|---|---|---|---|---|---|
| Hơi axit | Bể tẩy gỉ, hoạt hóa (HCl, H₂SO₄) | Axit dạng sương | Kiềm: NaOH hoặc Na₂CO₃ | 9–10 | PP |
| Hơi kiềm | Bể tẩy dầu mỡ (NaOH, Na₂CO₃, 50–70 °C) | Kiềm dạng sương | Axit loãng H₂SO₄ | 2–4 | PP, FRP |
| Sương crômic | Bể mạ crôm (CrO₃ + H₂SO₄) | Cr(VI) trong giọt dung dịch | Kiềm, kèm bước khử về Cr(III) | 2–3 rồi 8–9 | PP hạn chế, FRP vinyl este, PVDF |
| NOx | Thụ động bằng HNO₃, tẩy nitrit | NO và NO₂ | Dung dịch oxy hóa hoặc khử | Theo tác nhân | PP, FRP |
Hơi axit sinh ra ở bể tẩy gỉ dùng axit clohydric hoặc axit sunfuric. Trong quá trình tẩy, hydro thoát ra ở catot, nổi lên mặt bể và kéo theo các giọt axit li ti. Đây là sương chứ không phải khí axit khô: hạt chủ yếu từ vài micromet đến vài chục micromet, và chính kích thước này quyết định thiết bị nào bắt được. Hơi HCl có mùi rất rõ nên thường được phát hiện sớm; H₂SO₄ ít mùi hơn nhưng ăn mòn kết cấu thép và mái tôn nhanh hơn. Nhiều xưởng chỉ lắp hút cho bể HCl rồi cho rằng đã xử lý xong phần axit.
Hơi kiềm sinh ra ở bể tẩy dầu mỡ dùng NaOH hoặc Na₂CO₃, thường kèm chất hoạt động bề mặt và gia nhiệt 50–70 °C. Lượng hơi kiềm ít hơn hơi axit nhưng không phải không đáng kể, đặc biệt khi bể có sục khí hoặc khi nắp bể mở thường xuyên.
Sương crômic sinh ra ở bể mạ crôm, nơi CrO₃ hòa tan trong nước cùng một lượng nhỏ axit sunfuric. Khí thoát ra ở điện cực tạo bọt, bọt vỡ ở mặt thoáng và bắn ra sương chứa crôm hóa trị 6. Sương này có hai đặc tính khiến nó khác hẳn ba dòng còn lại: tính oxy hóa mạnh, và không thể xử lý bằng cách rửa kiềm đơn thuần.
NOx sinh ra ở công đoạn thụ động bằng axit nitric và ở một số bể tẩy dùng nitrit. NO gần như không tan trong nước, nên rửa bằng nước hay bằng kiềm chỉ bắt được một phần NO₂.
Vì sao không gộp bốn dòng vào một tháp: ba lý do độc lập
Trong xử lý khí thải ngành xi mạ, có ba lý do độc lập để tách dòng, và chỉ cần một lý do đúng là đã đủ. Trong thực tế cả ba thường cùng đúng.
Dung dịch rửa tự trung hòa lẫn nhau
Hơi axit cần dung dịch pH 9–10 để hấp thụ hiệu quả, hơi kiềm cần pH 2–4. Nếu cho cả hai vào cùng một tháp, dung dịch tuần hoàn trôi về vùng trung tính — nơi cả hai đều hấp thụ kém. Tháp vẫn chạy êm, bơm vẫn chạy, quạt vẫn chạy, dung dịch vẫn tuần hoàn, và không bắt được gì đáng kể. Đây là kiểu hỏng khó phát hiện nhất vì mọi chỉ số vận hành đều bình thường; chỉ khi đo đầu ra mới thấy.
Cr(VI) ăn hết chất khử
Nếu tháp có bước khử crôm, dòng khí kiềm hoặc dòng chứa chất hữu cơ sẽ tiêu thụ chất khử trước khi nó kịp gặp crôm: lượng NaHSO₃ tiêu thụ tăng, ORP không giữ được, và crôm đi qua dưới dạng Cr(VI). Ngược lại, nếu tháp chỉ rửa kiềm mà không có bước khử, crôm vẫn là Cr(VI) trong nước thải — khí đã “đạt” nhưng nước thải thành chất thải nguy hại, bài toán chỉ bị đẩy sang chỗ khác.
Không tách được nguồn khi đo
Khi một dòng vượt ngưỡng, việc đầu tiên là xác định dòng nào. Với ống gộp, mọi phép đo chỉ cho biết hỗn hợp vượt, không cho biết bể nào gây ra, và việc sửa chữa khi đó là đoán.
Thêm một hệ quả dễ bỏ qua: tải lượng bảo toàn qua cả chuỗi xử lý, còn nồng độ thì không. Khi bốn dòng nhập chung một ống khói, một con số mg/Nm³ đạt chuẩn ở đầu ra không chứng minh được dòng nào đã được xử lý, vì pha loãng bằng không khí làm nồng độ giảm mà khối lượng chất ô nhiễm thải ra không đổi. Muốn biết thực sự thải ra bao nhiêu phải quy về kg/h trên từng dòng; cách quy đổi nằm trong bài công thức tính tải lượng ô nhiễm khí thải.
Khi nào được phép gộp
Vẫn có trường hợp gộp đúng: các dòng cùng khoảng pH, cùng tương thích vật liệu, và có điểm lấy mẫu riêng trước khi nhập chung. Hai bể tẩy gỉ HCl và H₂SO₄ đặt cạnh nhau có thể gộp chung một tháp rửa kiềm, miễn là mỗi bể vẫn có chụp hút riêng và vẫn có cửa lấy mẫu trên nhánh của mình. Ngược lại, dòng mạ crôm không bao giờ nên gộp với dòng tẩy dầu mỡ, kể cả khi mặt bằng chật: hai dòng này khác cả pH lẫn tính oxy hóa.
Xử lý hơi axit và hơi kiềm: hai dung dịch ngược chiều pH
Hai dòng này dễ xử lý nhất nhưng cũng bị làm ẩu nhất, vì ai cũng nghĩ “chỉ cần rửa”. Ba thông số dưới đây quyết định hiệu suất thật, và cả ba phải chỉnh riêng cho từng chiều pH.
Chọn dung dịch rửa cho từng chiều
Với hơi axit, NaOH là lựa chọn phổ biến: tan nhanh, bơm được, ít cặn. Na₂CO₃ rẻ hơn nhưng tạo bọt và khó giữ pH khi tải thay đổi; vôi sữa rẻ nhất nhưng gây cặn, làm tắc béc phun và lớp đệm, chỉ hợp với tháp rỗng công suất lớn. Với HCl sản phẩm là muối tan, không cặn; với H₂SO₄ có thể kết tủa canxi nếu nước tuần hoàn cứng, nên phải theo dõi độ cứng và xả bù hợp lý. Với hơi kiềm thì ngược lại hoàn toàn: dùng axit loãng giữ pH 2–4, và tuyệt đối không dùng chung bồn dung dịch với tuyến hơi axit. Cấu hình thiết bị cho dòng axit mạnh là scrubber – tháp xử lý khí thải bằng nhựa PP.
Tỷ lệ lỏng/khí và vận tốc khí
Với tháp có lớp đệm, tỷ lệ lỏng/khí thường chọn trong khoảng 2–6 lít trên mét khối khí. Tháp rỗng phun cần cao hơn nhiều vì thời gian tiếp xúc ngắn và diện tích bề mặt ít. Tăng lưu lượng dung dịch làm tăng hiệu suất nhưng tăng điện bơm, nên điểm tối ưu nằm ở chỗ hiệu suất không còn tăng đáng kể khi thêm lưu lượng. Vận tốc khí trong tháp có đệm phải giữ dưới ngưỡng ngập lớp đệm, thường dưới khoảng 2 m/s với đệm thông dụng; vượt ngưỡng này dung dịch bị giữ trong lớp đệm, tổn thất áp tăng vọt và quạt không đủ cột áp. Cách chọn quạt theo điểm làm việc nằm trong bài quạt hút tháp xử lý khí thải.
Tầng tách giọt không được bỏ
Không có tầng tách giọt, dòng khí mang theo các giọt dung dịch kiềm ra ống khói: nhìn thấy khói trắng, quạt và ống gió phía sau bị ăn mòn, và một phần dung dịch đã hấp thụ axit lại bay ra ngoài. Tầng tách giọt rẻ hơn nhiều so với việc thay quạt sau hai năm.
Xử lý sương crômic: khử Cr(VI) trước khi hấp thụ
Đây là phần quan trọng nhất của xử lý khí thải ngành xi mạ và cũng là phần các bài viết tiếng Việt hiện có bỏ qua nhiều nhất. Nền tảng vật liệu cho phần này nằm ở bài tấm PP chịu hóa chất.
Cr(VI) và Cr(III) khác nhau ở đâu
Cr(III) là dạng crôm trong tự nhiên, ít độc, kết tủa được thành hydroxit ở pH kiềm. Cr(VI) là dạng oxy hóa mạnh, tan tốt trong nước ở mọi pH, và được xếp vào nhóm 1 — nhóm chất gây ung thư cho người — trong bảng phân loại của IARC. Trong bể mạ, crôm ở dạng Cr(VI); trong sương thoát ra, vẫn là Cr(VI). Vì vậy mục tiêu không phải “bắt crôm” mà là “chuyển Cr(VI) thành Cr(III) rồi mới bắt”.
Hai bước: khử ở pH 2–3, kết tủa ở pH 8–9
Bước khử chạy ở pH 2–3 với chất khử như NaHSO₃, Na₂S₂O₅ hoặc FeSO₄; ở điều kiện này Cr(VI) bị khử về Cr(III). Bước kết tủa nâng pH lên 8–9 để Cr(III) thành Cr(OH)₃ và tách khỏi nước. Nếu bỏ bước khử mà chỉ nâng pH, crôm vẫn là Cr(VI) hòa tan và đi thẳng ra nước thải — đây là lỗi phổ biến nhất khi một xưởng tự lắp tháp rửa kiềm cho bể mạ crôm.
Đường thay thế: chất ức chế sương
Quy định liên bang Hoa Kỳ cho phép một đường thay thế hợp pháp: dùng chất ức chế sương chứa tác nhân thấm ướt và giữ sức căng bề mặt của dung dịch bể không vượt quá 40 dynes/cm khi đo bằng stalagmometer, hoặc 33 dynes/cm khi đo bằng tensiometer. Sức căng bề mặt thấp làm bọt khó vỡ nên sương không hình thành. Đường này rẻ hơn nhiều so với tháp, nhưng chỉ giảm tạo sương chứ không xử lý sương đã hình thành do sục khí mạnh, và phải đo lại định kỳ. Từ ngày 21 tháng 9 năm 2015, quy định cấm dùng chất ức chế sương gốc PFOS.
Bốn con số giới hạn của Hoa Kỳ
Bộ tiêu chuẩn 40 CFR Part 63 Subpart N đặt giới hạn theo loại bể và theo nguồn mới hay nguồn hiện hữu. Với mạ crôm cứng bể hở tại cơ sở lớn, nguồn hiện hữu: 0,011 mg/dscm. Cùng loại nhưng tại cơ sở nhỏ: 0,015 mg/dscm. Nguồn mới: 0,006 mg/dscm. Với mạ trang trí và crôm anốt hóa, nguồn hiện hữu: 0,007 mg/dscm. Cơ sở lớn hay nhỏ được xác định bằng tổng công suất chỉnh lưu tiềm năng, không theo số công nhân hay diện tích nhà xưởng: ngưỡng phân loại là 60 triệu amp-giờ mỗi năm, và quy định còn cho phép một cơ sở vượt ngưỡng tiềm năng đó được xếp vào loại nhỏ nếu công suất thực tế dưới 60 triệu amp-giờ mỗi năm.
Lưu lượng hút cho bể mạ crôm không tính từ thể tích bể mà từ dòng điện, vì lượng sương tỷ lệ với lượng hydro sinh ra ở điện cực. Cách tính theo phép Faraday, ngưỡng freeboard 150/300 mm và vận tốc bắt giữ được trình bày riêng trong bài khí thải mạ crom và điện phân.
Xử lý NOx từ thụ động và tẩy nitrit
Công đoạn thụ động bằng axit nitric và một số bể tẩy dùng nitrit sinh ra NO và NO₂. NO gần như không tan trong nước, nên rửa bằng nước hay bằng kiềm chỉ bắt được một phần NO₂. Muốn xử lý NOx phải oxy hóa NO thành NO₂ trước, hoặc dùng dung dịch khử.
Hai đường dùng trong thực tế: oxy hóa bằng NaClO₂ hoặc ozone để chuyển NO thành NO₂ dễ tan rồi hấp thụ kiềm, hoặc khử bằng NaHSO₃ hay Na₂S₂O₅. Mỗi đường đòi một loại vật liệu và một cách đo riêng, nên chọn đường nào thì hệ thống phải thiết kế theo đường đó từ đầu; đổi giữa đường giữa vòng đời thiết bị là đổi cả tháp, cả dung dịch và cả cách chứng minh tuân thủ.
Đây cũng là lý do dòng thụ động thường phải tách riêng khỏi dòng tẩy gỉ, dù cả hai đều là axit. Nếu gộp, chất khử hoặc chất oxy hóa của bước NOx bị tiêu hao bởi axit và bởi chất hữu cơ trong dòng kia, và cả hai bước cùng mất tác dụng.
Chụp hút: phần quyết định đạt chuẩn nhiều hơn cái tháp
Trong phần lớn ca xử lý khí thải ngành xi mạ mà chúng tôi gặp, tháp vẫn đạt hiệu suất thiết kế. Vấn đề nằm ở chỗ khí không vào được tháp.
Ba kiểu chụp hút và khi nào dùng
Chụp hút khe bên đặt ở một cạnh bể, phù hợp bể hẹp và công nhân đứng một phía. Chụp hút đẩy-kéo đặt một bên thổi và một bên hút, phù hợp bể rộng trên 1 mét. Chụp hút bao quanh chỉ hợp với bể nhỏ hoặc bể có nắp đóng thường xuyên. Chọn sai kiểu là nguyên nhân phổ biến nhất của việc hút đủ lưu lượng nhưng vẫn có mùi trong xưởng.
Vận tốc hút tại mặt bể
Với hơi axit, vận tốc tại mặt bể thường cần khoảng 0,25–0,5 m/s để khí không thoát ra ngoài khi có gió ngang hoặc khi công nhân di chuyển. Với sương crômic, cần cao hơn vì sương sinh ra liên tục trong suốt thời gian có dòng điện.
Ví dụ tính lưu lượng cho một bể
Bể kích thước 1,2 × 0,8 mét, diện tích mặt 0,96 m². Chọn vận tốc mặt 0,4 m/s, lưu lượng cần là 0,96 × 0,4 = 0,384 m³/s, tương đương 1.382 m³/h. Với sáu bể trong một dây chuyền và cộng 20 % dự phòng cho rò rỉ và mở nắp, tổng lưu lượng khoảng 9.950 m³/h, làm tròn 10.000 m³/h.
Con số này là điểm khởi đầu để chọn tháp, không phải kết quả cuối. Cần kiểm tra lại theo số bể thực tế, khoảng cách giữa các bể và hướng gió trong xưởng. Từ lưu lượng đó mới chọn được quạt ly tâm bằng nhựa PP theo điểm làm việc.
Bù gió và chênh áp xưởng
Hút 10.000 m³/h mà không bù gió tương ứng sẽ làm xưởng âm áp. Khi đó khí từ khu vực khác tràn vào, cửa khó mở, hoặc quạt hút mất lưu lượng thực. Bù gió nên đặt ở phía đối diện chụp hút và giữ xưởng âm nhẹ so với hành lang, khoảng 5–10 Pa.
Vật liệu, nghiệm thu và ba bộ hồ sơ phải khớp
Chọn vật liệu cho xử lý khí thải ngành xi mạ: dòng axit thì dễ, dòng crômic thì khó hơn, vì crôm vừa là axit vừa là chất oxy hóa mạnh. Đây cũng là lý do tháp xử lý khí xi mạ không nên dùng chung vật liệu với tháp rửa axit thông thường.
Vật liệu tháp trong môi trường crômic
PP chịu được HCl và H₂SO₄ loãng ở nhiệt độ làm việc thông thường, hàn được tại xưởng và rẻ hơn FRP; đây là lý do phần lớn tháp xử lý khí thải tại Việt Nam làm bằng PP. Vật liệu tấm dùng để hàn thân tháp là tấm nhựa PP. Nhiệt độ làm việc liên tục nên giữ dưới khoảng 80 °C và cần kiểm tra lại khi khí vào nóng hơn dự kiến. Điểm yếu của PP là mối hàn và khả năng chịu oxy hóa: với dòng crômic nồng độ cao, PP có thể bị giòn theo thời gian, đặc biệt ở vùng có tia UV hoặc vùng khô ướt luân phiên.
FRP chịu nhiệt và chịu oxy hóa tốt hơn nếu dùng nhựa nền vinyl este thay vì polyester; với tháp mạ crôm đây thường là lựa chọn an toàn hơn PP, đổi lại giá cao hơn và khó sửa tại chỗ. PVDF chịu oxy hóa tốt hơn PP rõ rệt nhưng giá cao. Với tháp thép có lớp lót, vật liệu lót quyết định tuổi thọ chứ không phải thân thép, và lớp lót bong là kiểu hỏng âm thầm: thép bị ăn từ phía sau và chỉ phát hiện khi đã thủng. Ba vị trí hỏng trước là mối hàn đáy tháp, mặt bích kết nối ống gió và vùng chuyển tiếp ngay sau béc phun. Xem thêm cách chọn vật liệu bồn chứa trong bài bồn chứa hóa chất PP.
Quy chuẩn và mốc áp dụng
QCVN 19:2024/BTNMT được ban hành kèm Thông tư 45/2024/TT-BTNMT, thay thế bảy quy chuẩn cũ (QCVN 19:2009, 20:2009, 21:2009, 22:2009, 23:2009, 34:2010 và 51:2017) cùng giá trị giới hạn của những bảng được nêu đích danh trong QCVN 41:2011, 02:2012, 30:2012, 56:2013 và 61-MT:2016. Mốc áp dụng cho cơ sở đang hoạt động và cơ sở mới nằm ở Điều 2 của Thông tư, nên phải đọc đúng điều đó trước khi chốt mốc cho hồ sơ của mình.
Bảng của quy chuẩn chia theo loại thiết bị chứ không chia theo ngành. Dòng mạ crôm không có một dòng riêng: trong Bảng 2, crôm xuất hiện ở dòng “Crom (Cr) và hợp chất Cr” với mức 0,2 mg/Nm³ cho nhóm thiết bị xử lý chất thải, và không có dòng nào riêng cho bể mạ hay dây chuyền xi mạ. Cách đọc đúng cột và đúng dòng thiết bị được trình bày trong bài quy chuẩn khí thải công nghiệp.
Điểm lấy mẫu
Điểm lấy mẫu nên đặt trên ống đứng, cách điểm gây nhiễu phía trước ít nhất bốn lần đường kính và phía sau ít nhất hai lần đường kính. Tránh đặt sau quạt vì quạt làm xáo trộn dòng. Với dòng crômic, cần lấy mẫu đẳng động để tránh sai số do hạt lớn.
Ba bộ hồ sơ phải khớp nhau
Thứ nhất là hồ sơ thiết kế: lưu lượng, vận tốc, tỷ lệ lỏng/khí, loại dung dịch, vật liệu. Thứ hai là báo cáo đo của đơn vị đủ điều kiện. Thứ ba là nhật ký vận hành: pH, lưu lượng bơm, dòng điện quạt, lượng hóa chất tiêu thụ, ngày xả bù. Nếu thiết kế ghi tỷ lệ lỏng/khí 4 lít/m³ nhưng nhật ký cho thấy bơm chỉ chạy một nửa thời gian, hồ sơ xử lý khí thải ngành xi mạ tự mâu thuẫn và sẽ bị hỏi lại.
Đọc tiếp
Với dòng SO₂, cách chọn dung dịch hấp thụ khác hoàn toàn dòng HCl — xem bài tháp xử lý khí thải SO2. Với dòng amoniac từ công đoạn làm sạch bề mặt, xem tháp xử lý khí NH3. Với xưởng có buồng sơn bên cạnh dây chuyền mạ, xem hệ thống xử lý khí thải phòng sơn. Nền tảng thiết bị nằm ở tháp rửa khí PP và bể xi mạ là gì. Một bể mạ bằng nhựa PP được mô tả trong bể mạ PP, còn tháp dùng cho dòng hơi axit là tháp xử lý khí thải PP. Toàn bộ chuỗi chỉ đứng vững khi bốn dòng được tách đúng từ đầu.
Nguồn tham khảo
- eCFR — 40 CFR Part 63 Subpart N: National Emission Standards for Chromium Emissions From Hard and Decorative Chromium Electroplating and Chromium Anodizing Tanks
- eCFR — 40 CFR §63.342: giới hạn phát thải crôm, ngưỡng sức căng bề mặt 40/33 dynes/cm và quy định cấm chất ức chế sương gốc PFOS sau ngày 21/9/2015
- U.S. EPA — Chromium Electroplating: National Emission Standards for Hazardous Air Pollutants
- U.S. EPA — Section 6, Chapter 2: Wet Scrubbers for Acid Gas, Air Pollution Control Technology Fact Sheet
- Công báo Chính phủ — Thông tư số 45/2024/TT-BTNMT ban hành QCVN 19:2024/BTNMT về khí thải công nghiệp
- Bộ Nông nghiệp và Môi trường — bản ký số QCVN 19:2024/BTNMT
- IARC — Danh mục phân loại tác nhân gây ung thư (hợp chất crôm hóa trị 6 thuộc nhóm 1)
- Xicheng Việt Nam — Quy chuẩn khí thải công nghiệp: đọc cột nào, bảng nào, mốc nào
- Xicheng Việt Nam — Tháp xử lý khí thải là gì: cấu tạo, thông số và cách tính
Comments are closed