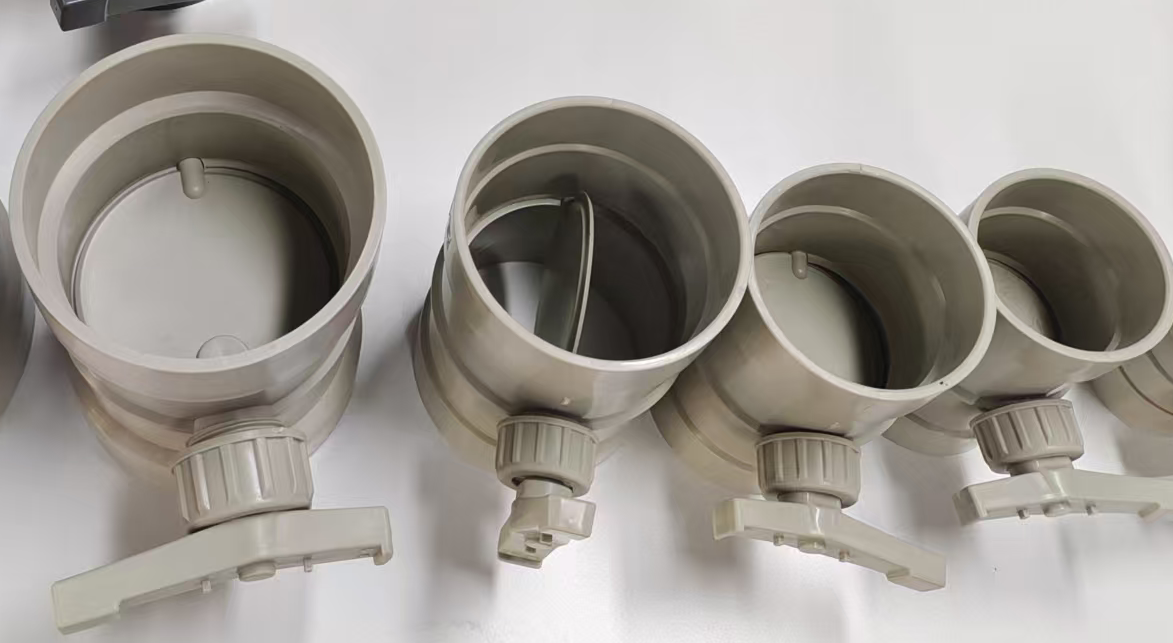
Điểm chính cần nắm
- Van gió PP là van lắp xen trên tuyến ống gió bằng nhựa polypropylene, dùng để chặn hoặc điều tiết lưu lượng khí đi qua ống. Bản thân nó không phải một loại van duy nhất mà là cả một họ thiết bị, được gọi tên khác nhau tùy theo đặc điểm nào được nhấn mạnh.
- Bốn cách gọi cùng chỉ một thiết bị: van gió (theo vị trí lắp), van bướm PP (theo hình dạng lá), van một chiều (theo chiều dòng khí), van điều chỉnh lưu lượng (theo chức năng). Hiểu sai điểm này là nguyên nhân phổ biến nhất của việc đặt hàng sai chủng loại.
- Một chiếc van gió PP gồm năm nhóm chi tiết: thân van, lá van, trục và bạc trục, gioăng làm kín, cơ cấu điều khiển. Ba nhóm sau quyết định tuổi thọ của van nhiều hơn thân van, dù thân mới là phần nhìn thấy.
- PP nhẹ và không hấp thụ nước — SIMONA nêu tỉ trọng dưới 0,905 g/cm³ và độ hút nước dưới 0,01 % cho PP-C — nhưng mô đun uốn chỉ khoảng 1.068 MPa. Hệ quả trực tiếp: lá van PP rộng sẽ võng dưới chênh áp nếu không đủ dày hoặc không có gân gia cường.
- Nhiệt độ làm việc liên tục của PP-C theo SIMONA là 82 °C. Ở phía vật liệu kim loại, thép mạ kẽm chỉ bền trong dải pH 5,5–12 theo Hiệp hội Mạ kẽm Hoa Kỳ (AGA), nên dòng khí thải có tính axit nằm ngoài vùng an toàn của thép chứ không phải của PP.
- Chọn cỡ phải đọc đúng DN: DN là cỡ danh nghĩa theo ISO 6708, không phải milimét đo được trên thước. Cùng một DN có thể ứng với đường kính ngoài và độ dày thành khác nhau, nên ngoài cỡ danh nghĩa còn phải khớp cả kiểu nối.
Tác giả: Bofandeng · Kiểm duyệt kỹ thuật: Bộ phận Kỹ thuật Xicheng Việt Nam
1. Van gió PP là gì và vì sao tên gọi gây nhầm lẫn
1.1 Định nghĩa: thiết bị chặn và điều tiết dòng khí trong ống gió
Van gió PP là thiết bị lắp xen giữa hai đoạn ống gió, có thân và lá van làm từ nhựa polypropylene, dùng để đóng kín hoặc mở một phần tiết diện lòng ống nhằm kiểm soát lượng khí đi qua. Nó làm việc trên dòng khí, không làm việc trên dòng nước hay dòng hóa chất lỏng — điểm này quan trọng vì cùng một loại vật liệu PP nhưng ứng xử trong khí ẩm và trong chất lỏng hoàn toàn khác nhau.
Về mặt chức năng, một chiếc van gió PP luôn nằm trong một trong hai nhóm việc. Nhóm thứ nhất là chặn: đóng lại để cắt một nhánh khỏi hệ thống, hoặc để không cho khí đi ngược lại khi quạt dừng. Nhóm thứ hai là điều tiết: giữ lá van ở một vị trí trung gian để chia lưu lượng giữa các nhánh hoặc giảm lưu lượng về một mức mong muốn. Một chiếc van có thể làm được cả hai việc, nhưng hiếm khi làm cả hai tốt như nhau — van được chế tạo để chặn kín thường không phải van có đặc tuyến điều chỉnh mịn.
Về vị trí, van gió PP xuất hiện ở ba chỗ quen thuộc: trên tuyến hút của quạt, trên tuyến thải ra ngoài trời, và trên các nhánh rẽ của một tuyến ống gom chung. Mỗi vị trí đặt ra một yêu cầu khác nhau về vật liệu và kiểu lá, và mục 3.4 sẽ đi vào sự khác biệt đó.
1.2 Bốn cách gọi cho cùng một thiết bị
Trong tiếng Việt, cùng một chiếc van này được gọi bằng ít nhất bốn cái tên, và mỗi cái tên bắt nguồn từ một đặc điểm khác nhau của nó. Đây không phải chuyện ngôn ngữ thuần túy: mỗi cách gọi kéo theo một cách hiểu và một cách đặt hàng riêng.
Van gió là cách gọi theo đối tượng mà nó làm việc và theo vị trí lắp. Cách gọi này rộng nhất và không cho biết bên trong lá van có hình gì. Khi một nhà cung cấp báo giá «van gió PP», họ chưa nói gì về kết cấu.
Van bướm PP là cách gọi theo hình dạng lá van. Chữ «bướm» chỉ việc lá van là một đĩa tròn quay quanh một trục nằm ngang đường kính, giống cánh bướm gập lại. Đây là kiểu lá phổ biến nhất trên các cỡ van nhỏ và trung, nhưng nó chỉ mô tả một chi tiết chứ không mô tả toàn bộ thiết bị. Phần kết cấu bướm, mô men đóng mở và cách chọn cỡ trục được phân tích riêng ở bài van bướm PP.
Van một chiều là cách gọi theo chiều dòng khí. Ở đây thông tin được truyền tải là van chỉ cho khí đi theo một chiều và tự đóng khi dòng đảo — không nói gì về việc van có điều tiết được hay không. Trên thực tế, van một chiều thường không dùng để điều tiết.
Van điều chỉnh lưu lượng là cách gọi theo chức năng. Tên này hàm ý van có thể giữ được một vị trí trung gian ổn định, có cơ cấu hãm hoặc có đặc tuyến lưu lượng được nhà sản xuất công bố. Trong tài liệu kỹ thuật tiếng Anh, nhóm này xuất hiện dưới tên volume control damper (VCD).
Hệ quả thực dụng rất cụ thể: nếu khách chỉ nói «cần van gió PP», người bán buộc phải hỏi lại ba điều — lá kiểu gì, có cần điều chỉnh chính xác không, và nối bằng cách nào. Ba câu trả lời đó xác định một chiếc van cụ thể, còn cái tên chung thì không.
1.3 Phân biệt van gió PP với cửa gió, van bướm PP và damper kim loại
Ba thứ dưới đây hay bị gộp chung với van gió PP nhưng không phải là nó.
Cửa gió (grille, diffuser, louver) là chi tiết đặt ở đầu tuyến để phân phối khí vào phòng hoặc thu khí ra khỏi phòng. Cửa gió có nan hướng dòng nhưng không có cơ cấu đóng kín: nó không được thiết kế để cắt dòng, và không có gioăng làm kín theo chu vi lá. Vì vậy khi cần chặn một nhánh, lắp cửa gió không thay được van gió, dù nhìn bề ngoài cả hai đều «có cánh».
Van bướm PP không phải một thiết bị khác mà là một cách gọi theo kết cấu lá của chính van gió PP, như đã nói ở mục 1.2. Điều cần phân biệt ở đây là mức độ đi vào chi tiết: trang này chỉ nói lá bướm nằm ở đâu trong tổng thể một chiếc van, còn toàn bộ phần tính toán quanh nó — chọn vật liệu trục, mô men cần thiết để mở dưới chênh áp, quan hệ giữa đường kính và lực tay gạt — thuộc bài riêng về van bướm PP.
Damper kim loại là cùng một chức năng nhưng khác vật liệu. Cách phân định rạch ròi nhất đến từ tiêu chuẩn thử nghiệm: ANSI/AMCA 500-D quy định «các phương pháp thử nghiệm trong phòng thí nghiệm thống nhất cho damper, bao gồm độ rò khí, tổn thất áp suất, đóng động, mô men vận hành và thử ở nhiệt độ cao». Nói cách khác, một thiết bị được coi là damper khi nó được đánh giá theo bộ đặc tính đó — độ rò khí khi đóng, tổn thất áp suất khi mở, khả năng đóng trong điều kiện dòng đang chảy, mô men cần để vận hành, và hành vi ở nhiệt độ cao. Cửa gió không được đánh giá theo bộ tiêu chí này, và đó là ranh giới kỹ thuật giữa hai thứ trông giống nhau.
Điểm cần lưu ý là bộ đặc tính của AMCA 500-D được xây cho damper nói chung, phần lớn là damper kim loại cho hệ HVAC. Với van gió PP, cùng bộ câu hỏi đó vẫn đúng về mặt logic, nhưng các giá trị cụ thể phải lấy từ nhà sản xuất nhựa chứ không suy ra từ tài liệu kim loại.
2. Cấu tạo một chiếc van gió PP
2.1 Thân van và kiểu kết nối
Thân van là phần vỏ chứa lá và là bộ phận nối van vào tuyến ống. Với van gió PP, thân thường được chế tạo theo một trong hai cách: đúc từ PP hoặc gia công từ tấm PP dày rồi hàn lại. Thân dạng tròn khớp với ống gió tròn — dạng phổ biến nhất trên tuyến hút và tuyến thải công nghiệp. Thân dạng vuông hoặc chữ nhật dùng cho ống hộp, thường gặp ở hệ thống có tiết diện lớn mà không muốn dùng đường kính ống quá lớn.
Kiểu kết nối giữa thân van và ống là một trong ba: hàn giáp mối, hàn socket, hoặc mặt bích. Mỗi kiểu đổi một thứ lấy một thứ khác. Hàn giáp mối cho mối nối kín nhất và không có gờ bên trong lòng ống, nhưng tháo van ra để bảo trì gần như không làm được mà không cắt ống. Hàn socket nhanh hơn và phù hợp cỡ nhỏ, nhưng tạo một bậc nhỏ bên trong. Mặt bích cho phép tháo lắp, đổi hướng và thay van, đổi lại phải có thêm hai mặt bích, hai bộ gioăng và công siết bu lông.
Một chi tiết hay bị bỏ qua khi đặt hàng: mặt bích PP phải cùng vật liệu với thân và cùng chuẩn lỗ với mặt bích của tuyến đang có. Một mặt bích PP ghép với mặt bích thép cùng chuẩn lỗ thì lắp được, nhưng hai bên giãn nở khác nhau khi nhiệt độ thay đổi, và lực siết phải chia đều để không ép nứt vành bích nhựa.
2.2 Cánh van và các kiểu lá van
Lá van là chi tiết trực tiếp chặn dòng khí, và hình dạng lá quyết định cách van ứng xử khi mở một phần. Có ba kiểu thường gặp.
Lá đơn hình đĩa quay quanh trục đường kính. Đây là kết cấu bướm kinh điển: một đĩa tròn quay từ 0° (đóng) tới 90° (mở hoàn toàn) quanh trục nằm ngang. Kiểu này đơn giản, ít chi tiết, nhưng khi mở một phần thì dòng khí bị dồn về một phía của lòng ống, tạo ra vùng xoáy đối xứng bên kia.
Nhiều lá song song quay ngược chiều nhau. Ở kiểu này, tiết diện được chia thành nhiều lá chữ nhật, các lá liền kề quay ngược chiều nhau nhờ một cơ cấu liên động. Khi mở một phần, dòng khí phân bố đều hơn nhiều so với lá đơn, vì vậy kiểu này hay dùng cho van điều tiết và cho ống hộp tiết diện lớn. Đổi lại, số lá nhiều nghĩa là số khe hở nhiều, nên độ rò khí khi đóng hoàn toàn thường kém hơn lá đơn.
Lá lật có bản lề. Đây là kết cấu của van một chiều: lá treo trên bản lề, tự mở khi dòng khí đi đúng chiều và tự đóng lại khi dòng dừng hoặc đảo, nhờ trọng lực hoặc thêm lò xo. Kiểu này không có vị trí trung gian ổn định, nên không dùng để điều tiết.
Ở đây xuất hiện một ràng buộc vật liệu rất cụ thể. SIMONA nêu mô đun uốn của PP-C khoảng 1.068 MPa, thấp hơn thép khoảng hai bậc độ lớn. Mô đun uốn thấp nghĩa là cùng một chênh áp, một lá PP sẽ võng nhiều hơn một lá thép cùng kích thước. Với van gió PP cỡ lớn, cách xử lý không phải là tăng chênh áp cho phép mà là tăng độ dày lá, thêm gân gia cường, hoặc chia thành nhiều lá nhỏ. Ba cách này đều đổi lại bằng một thứ: tăng độ dày làm van nặng và tăng mô men; thêm gân làm phức tạp chế tạo; chia nhiều lá làm tăng khe rò. Không có lựa chọn nào miễn phí.
2.3 Trục van và bạc trục
Trục van là chi tiết truyền mô men từ tay gạt hoặc động cơ sang lá van. Trục đi xuyên qua thân, nên nó là chỗ duy nhất mà phần chuyển động phải xuyên qua phần vỏ tĩnh — và chính chỗ xuyên đó là điểm yếu về ăn mòn.
Trục có thể làm bằng PP hoặc bằng inox. Trục PP đồng vật liệu với thân nên không có cặp kim loại – nhựa tiếp xúc, nhưng độ cứng thấp hơn và dễ xoắn trên van lớn. Trục inox cứng hơn, truyền mô men tốt hơn, nhưng đưa một chi tiết kim loại vào đúng chỗ ẩm nhất của van.
Bạc trục là ống lót giữa trục và thân. Bạc bị mài mòn theo số lần đóng mở, và khi bạc mòn thì trục lệch tâm, lá van không còn tiếp xúc đều với đế, độ rò khí tăng lên dù gioăng còn tốt. Cơ chế ăn mòn ở đây là ăn mòn khe hở: khí ẩm lọt vào khe giữa trục và bạc, đọng lại, không bay hơi được, và nồng độ chất ăn mòn trong màng nước đó cao hơn hẳn trong dòng khí chính. Đây là lý do một chiếc van đặt ở đoạn ống ẩm có thể hỏng trục sớm hơn nhiều so với van cùng loại đặt ở đoạn khí nóng khô.
Thứ tự hỏng chi tiết nào trước chi tiết nào trong môi trường hóa chất, cùng cách chọn vật liệu trục theo từng nhóm môi trường, được phân tích riêng ở bài van gió PP chịu hóa chất. Ở đây chỉ cần ghi nhận một điều: trục và bạc trục là nhóm chi tiết quyết định tuổi thọ nhiều hơn thân van.
2.4 Gioăng làm kín
Gioăng làm kín xuất hiện ở hai vị trí. Vị trí thứ nhất là giữa lá van và đế thân — đây là gioăng quyết định van có chặn kín được hay không. Vị trí thứ hai là gioăng mặt bích, nếu van nối bằng mặt bích.
Vật liệu gioăng trên van gió PP thường nằm trong ba họ: EPDM, FKM và PTFE. Trelleborg liệt kê EPDM (Ethylene Propylene Diene Rubber) và FKM (Fluorocarbon Rubber) là hai họ elastomer tiêu chuẩn trong bảng vật liệu làm kín của họ, và PTFE được dùng như một lựa chọn nhựa nhiệt dẻo cho các vị trí cần độ trơ cao hơn. Ba họ này không thay thế được cho nhau: EPDM hợp với nước, không khí và nhiều axit – kiềm vô cơ; FKM hợp với hydrocarbon và dung môi hữu cơ nhưng không hợp với axit mạnh; PTFE trơ nhất nhưng mềm hơn và dễ biến dạng dưới lực siết.
Điều cần nhớ ở tầng này của bài viết: gioăng là chi tiết có tuổi thọ ngắn nhất trong toàn bộ chiếc van, và nó là chi tiết duy nhất có thể thay mà không cần thay thân. Chọn sai gioăng thì van hỏng trước hạn dù thân PP còn nguyên; chọn đúng gioăng thì chi phí bảo trì nhiều năm chỉ là vài bộ gioăng. Cách chọn theo từng môi trường cụ thể thuộc bài van gió PP chịu hóa chất.
2.5 Cơ cấu điều khiển: tay gạt, tay quay và động cơ
Cơ cấu điều khiển là phần biến thao tác của người vận hành, hoặc tín hiệu của hệ điều khiển, thành chuyển động quay của trục.
Tay gạt là lựa chọn phổ biến nhất cho van cỡ nhỏ và trung. Tay gạt thường có chốt định vị ở hai đầu hành trình, và trên một số loại có thêm các nấc trung gian. Ưu điểm là rẻ, đơn giản, không cần nguồn. Hạn chế là trên van lớn, mô men cần để giữ lá ở vị trí trung gian lớn, và tay gạt không giữ được vị trí chính xác khi dòng khí đập vào lá.
Tay quay có hộp giảm tốc dùng cho van lớn. Bánh răng giảm mô men cần đặt lên tay người, đổi lại phải quay nhiều vòng để đi hết hành trình và tốc độ đóng chậm hơn.
Động cơ điện dùng khi van phải đóng mở theo tín hiệu tự động, theo lịch, hoặc liên động với quạt. Động cơ giữ được vị trí chính xác và có thể báo trạng thái về tủ điều khiển. Với van nhựa PP lắp động cơ, chi tiết cần chú ý là khớp nối giữa trục động cơ và trục van: đây là chỗ truyền mô men lớn nhất và cũng là chỗ dễ nứt nhất trên thân nhựa nếu siết không đúng. Dòng van nhựa PP lắp động cơ điện được giới thiệu riêng ở trang van nhựa PP lắp động cơ điện.
3. Phân loại van gió PP đang có trên thị trường
3.1 Van gió PP một chiều
Van gió PP một chiều dùng kết cấu lá lật có bản lề: khi dòng khí đi đúng chiều, lá bị đẩy mở; khi quạt dừng hoặc áp phía sau cao hơn, lá tự đóng lại và chặn dòng ngược. Trên nhiều loại, một lò xo nhẹ hoặc một đối trọng giúp lá đóng dứt khoát hơn là chỉ dựa vào trọng lực.
Ứng dụng điển hình là đầu đẩy của quạt thải ra ngoài trời, các nhánh gom chung mà nhánh này không được để khí từ nhánh khác tràn sang, và vị trí chặn gió lùa ngược khi hệ thống dừng.
Về mặt kết cấu, điểm đáng chú ý của kiểu lá lật là gần như không có chi tiết nào chịu mô men xoắn từ tay người: trục chỉ chịu lực của bản lề nên đường kính trục thường nhỏ, và tuổi thọ bản lề mới là yếu tố quyết định. Đây cũng là lý do kiểu này khó nâng lên cỡ lớn — diện tích lá tăng nhanh hơn khả năng của một bản lề đơn.
Ba hạn chế cần biết trước khi chọn. Thứ nhất, lá cần một chênh áp nhỏ để bắt đầu mở, nên ở lưu lượng rất thấp van có thể không mở hết và trở thành điểm cản. Thứ hai, khi dòng khí không ổn định, lá có thể rung quanh vị trí cân bằng và gây tiếng ồn hoặc mòn bản lề. Thứ ba, kiểu lá này không có vị trí trung gian ổn định — nó hoặc mở theo dòng, hoặc đóng. Chọn kiểu lá này cho vị trí nào trong mạng ống, và vì sao nó không dùng được làm cơ cấu cách ly an toàn, thuộc bài van gió PP đường ống trong hệ thống.
3.2 Van điều chỉnh lưu lượng và kiểu lá bướm
Kiểu lá bướm dùng một lá đơn hình đĩa quay quanh trục đường kính. Ưu điểm là kết cấu gọn, ít chi tiết, độ rò khí khi đóng tốt hơn kiểu nhiều lá vì chỉ có một đường tiếp xúc với đế. Đây cũng là kiểu phổ biến nhất trên các cỡ van nhỏ và trung.
Van điều chỉnh lưu lượng dùng lá bướm hoặc nhiều lá, nhưng có thêm cơ cấu giữ vị trí và quan trọng hơn là có đặc tuyến lưu lượng được nhà sản xuất xác định. Điểm kỹ thuật cốt lõi: quan hệ giữa góc mở của lá và lưu lượng đi qua không tuyến tính. Vì vậy muốn điều chỉnh chính xác thì phải dựa trên đặc tuyến của nhà sản xuất cho đúng cỡ van đang dùng, chứ không thể chia đều góc mở. Chi tiết về cơ cấu điều chỉnh, đặc tuyến và cách cân bằng lưu lượng giữa các nhánh được trình bày ở bài van điều chỉnh gió PP.
3.3 Van gió PP tròn và van gió PP vuông
Phân loại theo hình dạng tiết diện thực chất là phân loại theo loại ống mà van phục vụ.
Van gió PP tròn khớp với ống gió tròn PP, là loại phổ biến nhất trên tuyến hút và tuyến thải công nghiệp. Tiết diện tròn có lợi thế là chu vi nhỏ nhất cho cùng một diện tích, nên tổn thất ma sát trên mét dài thấp hơn, và không có góc chết để bụi và nước ngưng đọng lại. Lá van tròn cũng dễ làm kín đều theo chu vi hơn lá chữ nhật.
Van gió PP vuông dùng cho ống hộp làm từ tấm PP. Kiểu này phù hợp khi cần tiết diện lớn mà không muốn đường kính ống quá lớn, hoặc khi tuyến ống phải đi trong không gian hẹp theo một chiều. Đổi lại, tiết diện chữ nhật có bốn góc — chỗ dễ đọng bụi và nước ngưng, và cũng là chỗ khó làm kín nhất. Van vuông thường dùng nhiều lá song song, nên số khe rò nhiều hơn van tròn cùng diện tích. Về phía ống, cấu tạo và cách chế tạo ống gió PP được trình bày ở bài ống gió nhựa PP là gì.
3.4 Phân loại theo tuyến: cấp, hồi và thải
Cách phân loại thứ ba không dựa trên hình dạng mà dựa trên việc van phục vụ tuyến nào. Cách này hữu ích hơn hai cách trên khi cần chọn vật liệu, vì ba tuyến đặt ra ba mức tải ăn mòn rất khác nhau.
Tuyến cấp đưa không khí sạch vào không gian. Ở tuyến này, khí thường khô và không ăn mòn, nên nhựa PP không phải lựa chọn bắt buộc — chỉ dùng khi bản thân môi trường nhà xưởng đã có hơi ăn mòn.
Tuyến hồi thu khí từ không gian trở về. Tải ăn mòn phụ thuộc vào hoạt động trong không gian đó, và đây là tuyến mà chất lượng van thường bị đánh giá thấp hơn thực tế.
Tuyến thải đưa khí ra ngoài trời, và là tuyến chịu tải nặng nhất: khí thường ẩm, nhiều khi có axit hoặc kiềm, và có nước ngưng bám trên lá và trục. Đây chính là tuyến mà nhựa PP có ưu thế rõ rệt so với kim loại, và cũng là tuyến mà việc bố trí van trong tuyến ống quan trọng nhất. Bốn chức năng của van trong một tuyến ống và cách bố trí chúng được phân tích ở bài van gió PP đường ống trong hệ thống.
4. Vì sao chọn PP thay vì thép mạ kẽm, inox hay PVC
4.1 Chống ăn mòn: ưu thế quyết định
Lý do đầu tiên và cũng là lý do quyết định để chọn PP cho van gió là hành vi của vật liệu trong môi trường ăn mòn. PP không phân cực và hấp thụ nước rất ít — SIMONA nêu độ hút nước của PP-C dưới 0,01 %. Vì không hấp thụ nước, PP không trương, không thay đổi kích thước theo độ ẩm, và không tạo môi trường dẫn ion bên trong thành vật liệu. Ba tính chất đó cộng lại cho một hệ quả thực dụng: ở đúng dải môi trường của nó, PP không bị ăn mòn theo kiểu kim loại bị ăn mòn, tức là không có lớp vật liệu mất dần theo thời gian.
Để thấy rõ ưu thế này, nên đặt cạnh vật liệu phổ biến nhất trong ống gió công nghiệp là thép mạ kẽm. Hiệp hội Mạ kẽm Hoa Kỳ (AGA) nêu rõ: «Thép mạ kẽm hoạt động tốt nhất trong các dung dịch có pH trong khoảng 5,5 đến 12. Các dung dịch có pH từ 3 đến 5,5 (axit) hoặc từ 12 đến 13,5 (bazơ) có tính ăn mòn đối với thép mạ kẽm… Các môi trường hóa chất có pH dưới 3 hoặc trên 13,5 không được khuyến nghị dùng thép mạ kẽm do lớp mạ kẽm bị ăn mòn nhanh.» Đọc kỹ con số này sẽ thấy vấn đề: một dòng khí thải axit thông thường nằm ngoài dải 5,5–12, nghĩa là nằm ngoài vùng vật liệu mạ kẽm làm việc tốt. Đây không phải khuyết điểm của thép mạ kẽm — nó chỉ đơn giản là thép mạ kẽm được thiết kế cho một dải khác.
Về mặt tiêu chuẩn, van PP không đứng một mình mà là một chi tiết của hệ ống nhựa nhiệt dẻo công nghiệp. ISO 15494:2015 quy định «các đặc tính và yêu cầu đối với các bộ phận như ống, phụ tùng và van làm từ một trong các vật liệu sau, dùng cho hệ thống ống nhựa nhiệt dẻo trong lĩnh vực ứng dụng công nghiệp, trên và dưới mặt đất: polybutene (PB); polyethylene (PE); polyethylene chịu nhiệt độ cao (PE-RT); polyethylene liên kết ngang (PE-X); polypropylene (PP)». Van PP nằm trong cùng một hệ tiêu chuẩn với ống PP là một điểm quan trọng khi nghiệm thu: nó có nghĩa là van được đánh giá như một chi tiết của hệ, không phải một phụ tùng rời được ghép vào.
Cuối cùng là cách tra cứu khả năng chịu hóa chất. Ở đây cần tránh một sai lầm phổ biến: coi mỗi chất là «chịu được» hoặc «không chịu được». Báo cáo kỹ thuật TR-19 của Viện Ống nhựa (Plastics Pipe Institute) trình bày khả năng chịu hóa chất của vật liệu ống nhựa theo đúng cách ngược lại — kết quả phụ thuộc đồng thời vào nồng độ, nhiệt độ và thời gian tiếp xúc, và TR-19 được xây chính để cung cấp thông tin cho việc vận chuyển các hóa chất khác nhau bằng vật liệu ống nhựa. Toàn bộ phần tra bảng theo từng nhóm chất, cùng giới hạn thật của PP, thuộc bài van gió PP chịu hóa chất.
4.2 Trọng lượng và chi phí lắp đặt
Ưu thế thứ hai của PP là khối lượng riêng. SIMONA nêu tỉ trọng của PP-C dưới 0,905 g/cm³ — nghĩa là PP nhẹ hơn nước và nhẹ hơn thép khoảng tám lần. Con số này nghe như chi tiết vật liệu, nhưng hệ quả trên công trường thì rất cụ thể.
Một chiếc van gió PP cỡ trung có thể do một người nâng và giữ trong lúc hàn. Điều này làm thay đổi cả cách thi công: không cần cẩu, không cần giàn giáo để đỡ van trong lúc lắp, và không cần tăng mật độ giá đỡ ống sau khi lắp thêm van. Với van kim loại cùng cỡ, khối lượng thường buộc phải có điểm treo riêng.
Ưu thế thứ ba là chi phí bảo trì bề mặt. Thép phải sơn lại định kỳ để giữ lớp bảo vệ; PP không có lớp phủ nào để mất đi. Trong một nhà máy có nhiều tuyến ống trên cao, việc bỏ được hạng mục sơn lại định kỳ là một khoản tiết kiệm thật, dù nó không xuất hiện trên báo giá mua van.
Cần nói rõ để tránh hiểu sai: nhẹ hơn và không phải sơn không có nghĩa là tổng chi phí luôn thấp hơn. Giá vật liệu PP cho một chiếc van có thể cao hơn van thép cùng cỡ. Việc so sánh phải tính trên tuổi thọ và số lần bảo trì, không phải trên giá mua ban đầu.
4.3 Giới hạn nhiệt độ và áp suất của PP
Ưu thế ăn mòn không đi kèm ưu thế nhiệt độ. Nhiệt độ là giới hạn cứng của PP và cần được nói rõ để không chọn sai.
SIMONA nêu nhiệt độ làm việc liên tục tối đa của PP-C là 82 °C. Cần đọc con số này kèm đúng mác vật liệu: PP-C là copolymer, còn chi tiết van thường dùng PP-H là homopolymer với mốc 0…+80 °C khi có tải cơ học. Chênh lệch giữa hai mác chỉ vài độ, nhưng cách đọc thì không đổi — phải lấy đúng mác vật liệu ghi trên tờ dữ liệu của nhà sản xuất, không suy ra từ chữ «PP» chung. Trên mốc đó, độ bền cơ học của vật liệu giảm, nghĩa là cùng một lá van nhưng khả năng giữ hình dạng dưới chênh áp kém hơn.
Trong tài liệu về hệ ống công nghiệp của mình, SIMONA cũng ghi nhận PP giữ độ cứng tốt hơn PE trong dải nhiệt độ cao, lên tới +100 °C — nhưng đây là một so sánh giữa PP và PE, không phải một nhiệt độ làm việc cho phép. Hai con số này hay bị trích dẫn lẫn nhau, và cách trích đúng là: 82 °C là mốc làm việc liên tục, còn +100 °C chỉ nói lên rằng PP suy giảm độ cứng chậm hơn PE khi nhiệt độ tăng.
Về áp suất, cần đặt lại câu hỏi cho đúng. Van gió là chi tiết của hệ thống ống gió áp thấp, không phải thiết bị chịu áp lực. Vì vậy không tồn tại một «cấp áp» của vật liệu PP để tra cứu cho van gió. Giới hạn áp thực tế của một chiếc van cụ thể do ba thứ quyết định: độ cứng của lá van dưới chênh áp, khả năng chịu lực của kiểu nối, và khả năng giữ kín của gioăng. Trong phần lớn tuyến ống gió công nghiệp, chênh áp làm việc nhỏ hơn rất nhiều so với khả năng của thân PP, nên ràng buộc thật thường không phải áp suất mà là nhiệt độ và gioăng. Đây là lý do khi hỏi giá van, câu hỏi hữu ích không phải «van chịu được bao nhiêu bar» mà là «nhiệt độ dòng khí bao nhiêu và có nước ngưng không».
4.4 Khi nào PVC hoặc inox hợp lý hơn PP
PP không phải lựa chọn mặc định cho mọi trường hợp, và một bài viết trung thực phải nói rõ khi nào nên chọn vật liệu khác.
PVC thường được chọn khi nhiệt độ dòng khí thấp và khi không cần độ bền va đập cao. PVC cứng hơn PP nhưng giòn hơn, nên với tuyến ống có rung từ quạt hoặc có va chạm cơ học, PP thường an toàn hơn. Ngược lại, ở điều kiện nhiệt độ thấp và tải cơ học nhẹ, PVC có thể là lựa chọn kinh tế hơn. Cần lưu ý rằng PVC và PP có dải chịu nhiệt khác nhau, và giá trị cụ thể phải lấy theo tài liệu của nhà sản xuất cho đúng mác vật liệu đang dùng, không suy từ tên gọi chung.
Inox hợp lý khi nhiệt độ dòng khí vượt quá khả năng của PP, khi dòng khí chứa dung môi hữu cơ mà PP không chịu được, hoặc khi yêu cầu về độ kín và độ bền cơ học cao hơn mức nhựa đáp ứng được. Đổi lại là giá thành cao hơn nhiều và một điểm yếu riêng: inox vẫn bị ăn mòn điểm trong môi trường có ion clorua và ẩm, nên «inox thì không gỉ» là một giả định sai trong môi trường khí thải có clo.
Bảng dưới đây đối chiếu hai vật liệu phổ biến nhất ở đúng những điểm có nguồn kiểm chứng được. Các ô để trống là những điểm mà bài viết không đưa ra con số, vì con số đó phụ thuộc mác vật liệu cụ thể và phải lấy từ nhà sản xuất.
| Tiêu chí | Nhựa PP | Thép mạ kẽm |
|---|---|---|
| Dải pH làm việc tốt | Chịu được nhiều axit vô cơ và kiềm; giới hạn phụ thuộc nồng độ, nhiệt độ và thời gian tiếp xúc | pH 5,5–12 (AGA); ngoài dải này lớp mạ bị ăn mòn nhanh, dưới pH 3 hoặc trên 13,5 không khuyến nghị |
| Cơ chế suy giảm | Không bị ăn mòn kiểu kim loại; suy giảm chủ yếu do nhiệt độ và ứng suất cơ | Lớp kẽm mất dần; khi hết lớp kẽm thì thép gốc gỉ |
| Tỉ trọng | Dưới 0,905 g/cm³ (PP-C, SIMONA) | Khoảng tám lần PP |
| Hút nước | Dưới 0,01 % (PP-C, SIMONA) | Không áp dụng; bề mặt kim loại vẫn bị ảnh hưởng bởi màng nước ngưng |
| Mô đun uốn | Khoảng 1.068 MPa (PP-C, SIMONA) — lá rộng cần gân hoặc chia nhiều lá | Cao hơn PP khoảng hai bậc độ lớn — lá mỏng hơn vẫn đủ cứng |
| Nhiệt độ làm việc liên tục | 82 °C (PP-C, SIMONA) | Không có mốc tương đương cho lớp mạ; giới hạn do môi trường ăn mòn chứ không do nhiệt |
| Bảo trì bề mặt | Không cần sơn | Phải sơn lại định kỳ để duy trì lớp bảo vệ |
5. Chọn kích thước van gió PP
5.1 Dải đường kính phổ biến và cách đọc ký hiệu DN
Phần lớn sai sót khi đặt van gió PP không nằm ở vật liệu mà nằm ở cỡ. Và phần lớn sai sót về cỡ bắt nguồn từ một hiểu nhầm duy nhất: coi DN là số milimét đo được.
ISO 6708:1995 định nghĩa DN là «ký hiệu chữ và số về cỡ dùng cho mục đích tham chiếu», gồm hai chữ DN theo sau là một số nguyên không thứ nguyên, và tiêu chuẩn này cũng đưa ra danh sách các giá trị DN ưu tiên. Nói cách khác, DN là một nhãn cỡ, không phải một kích thước hình học. Một ống DN100 không có nghĩa là đường kính ngoài 100 mm, và một van DN100 không có nghĩa là lỗ thông 100 mm.
Hệ quả thực tế là: cùng một DN có thể ứng với đường kính ngoài khác nhau tùy dãy ống và độ dày thành, và chính vì vậy khi đặt van chỉ ghi DN là chưa đủ. Ba thông tin phải khớp cùng lúc là cỡ danh nghĩa, đường kính ngoài thực tế của ống đang có, và kiểu nối. Bảng dưới đây tóm tắt những gì cần đọc trên nhãn và những gì cần kiểm tra thêm.
| Ký hiệu trên nhãn | Nó cho biết gì | Cần kiểm tra thêm |
|---|---|---|
| DN… (ví dụ DN100, DN200) | Cỡ danh nghĩa theo ISO 6708 — một nhãn cỡ, không phải milimét đo được | Đường kính ngoài và độ dày thành của tuyến ống thực tế đang có |
| φ… hoặc D… | Đường kính ngoài, tính bằng milimét | Cùng một φ nhưng khác độ dày thành sẽ cho cỡ hàn khác nhau |
| Kiểu nối | Hàn giáp mối, hàn socket, hay mặt bích | Nếu mặt bích: cùng chuẩn lỗ, cùng vật liệu, và cùng cách chia lực siết |
Một quan sát hữu ích khi đối chiếu thực tế: hai van DN100 và DN200 không chỉ khác đường kính. Chúng khác cả cỡ mặt bích, khác mô men cần để vận hành, và khác cả cách chia lá — một số cỡ lớn buộc phải chuyển từ lá đơn sang nhiều lá, và khi đó đặc tính rò khí cũng thay đổi theo. Vì vậy khi đổi cỡ, không nên giả định các thông số khác giữ nguyên.
5.2 Chọn theo lưu lượng và vận tốc khí
Cách kiểm tra cỡ van nhanh nhất dựa trên quan hệ giữa lưu lượng, vận tốc và tiết diện: diện tích lòng ống bằng lưu lượng chia cho vận tốc. Viết theo đơn vị thường dùng trên công trường, nếu lưu lượng Q tính bằng m³/s và vận tốc v tính bằng m/s thì tiết diện A tính bằng m². Từ A suy ra đường kính trong cần thiết. Cách tính này cho biết van có tiết diện lưu thông đủ hay không.
Điều kiện cần là tiết diện lưu thông của van khi mở hoàn toàn không được nhỏ hơn tiết diện lòng ống. Nếu nhỏ hơn, van trở thành điểm nghẽn: vận tốc cục bộ tại van tăng lên, tổn thất áp suất tăng, và tiếng ồn tăng — kể cả khi van đang mở hết. Đây là lỗi hay gặp khi chọn van theo cỡ danh nghĩa nhỏ hơn ống để tiết kiệm chi phí.
Về giá trị vận tốc nên nhắm tới, có thể tham chiếu các dải phổ biến trong thiết kế ống gió. The Engineering ToolBox tổng hợp: với ống tổn thất áp thấp và trung bình (tổn thất ma sát 0,1–0,2 inch cột nước trên 100 ft), vận tốc tối đa thường lấy 1.500–2.000 ft/phút, tương đương 8–10 m/s; với ống tổn thất áp cao (dưới 0,4 inch cột nước trên 100 ft), vận tốc tối đa 2.000–3.500 ft/phút, tương đương 10–18 m/s. Cần nói rõ bản chất của con số này: đây là tham chiếu thiết kế cho ống gió nói chung, không phải quy định của Việt Nam và không phải giới hạn của vật liệu PP. Với tuyến khí thải có bụi hoặc có hơi ngưng, người thiết kế thường phải chọn vận tốc cao hơn để tránh đọng — và quyết định đó thuộc về thiết kế hệ thống, không thuộc về chiếc van.
Cần phân biệt hai loại bảng tốc độ khác nhau. Dải vừa nêu là dải tối đa gắn với cấp tổn thất áp của tuyến ống. Còn bảng phân bổ tốc độ theo từng vị trí thiết bị trong một tuyến xử lý khí thải — miệng hút, đoạn sau thiết bị gia nhiệt, trục chính, nhánh — là một cách tra khác, gắn với vị trí chứ không gắn với cấp tổn thất. Bảng đó cùng trình tự cân bằng lưu lượng được trình bày ở bài van gió PP đường ống trong hệ thống.
Điểm thực dụng cuối cùng: van lớn hơn ống không làm tăng lưu lượng. Nó chỉ làm tăng giá, tăng khối lượng, và làm giảm độ chính xác khi điều chỉnh, vì một bước xoay tay gạt tương ứng với một thay đổi tiết diện lớn hơn. Chọn đúng cỡ luôn tốt hơn chọn dư.
5.3 Ba lỗi thường gặp khi đặt van sai cỡ
Lỗi thứ nhất: đặt theo DN mà không đo đường kính ngoài. Như mục 5.1 đã nói, DN là nhãn cỡ. Một tuyến ống đang có có thể mang nhãn DN200 nhưng đường kính ngoài và độ dày thành khác với dãy ống mà nhà cung cấp van đang sản xuất. Cách phòng tránh rẻ nhất là đo đường kính ngoài và độ dày thành tại vị trí sẽ lắp van, rồi gửi kèm ảnh mặt cắt ống khi hỏi giá.
Lỗi thứ hai: chọn van nhỏ hơn ống để tiết kiệm. Chênh lệch giá giữa hai cỡ liền kề thường nhỏ hơn nhiều so với chi phí xử lý hậu quả: tổn thất áp tăng trên toàn tuyến, quạt phải chạy ở điểm làm việc cao hơn, và tiếng ồn tại van trở thành vấn đề môi trường lao động. Trong nhiều trường hợp, chi phí điện tăng thêm của quạt trong một năm đã vượt phần tiết kiệm ban đầu.
Lỗi thứ ba: dùng van một chiều để điều tiết. Van một chiều được thiết kế để hoặc mở, hoặc đóng. Cố định lá ở một vị trí trung gian bằng cách chèn hoặc hãm sẽ làm lá rung, mòn bản lề và hỏng sớm. Cần điều tiết thì phải dùng van điều chỉnh lưu lượng, như đã phân biệt ở mục 3.2.
6. Lắp đặt, vận hành và bảo trì van gió PP
6.1 Vị trí lắp và khoảng thẳng trước – sau van
Một chiếc van gió chỉ điều khiển được dòng khí khi dòng khí tới nó tương đối đều. Đặt van ngay sau một cút, một nhánh chữ T, cửa ra của quạt, hoặc ngay tại chỗ tiết diện ống thay đổi sẽ khiến lá van làm việc trong một dòng xoáy. Hệ quả không phải là van hỏng, mà là van mất tính điều khiển: cùng một góc mở nhưng lưu lượng lại khác nhau tùy trạng thái dòng phía trước, và người vận hành không thể đặt được một vị trí lặp lại được.
Vì vậy nguyên tắc bố trí là để một đoạn ống thẳng trước và sau van đủ dài cho dòng khí ổn định lại. Nguyên tắc phổ biến là đặt van cách các chi tiết gây nhiễu dòng — cút, chạc ba, chỗ thu nhỏ — ít nhất vài lần đường kính ống; con số cụ thể phụ thuộc vào chi tiết gây nhiễu phía trước và vào yêu cầu của nhà sản xuất van nên phải lấy theo tài liệu của họ hoặc theo thiết kế của người lập bản vẽ.
Với tuyến khí ẩm, ràng buộc về nước ngưng quan trọng hơn cả khoảng thẳng. Như đã nói ở mục 2.3, ăn mòn khe hở ở trục xảy ra vì màng nước đọng trong khe giữa trục và bạc, và màng nước đó hình thành nhiều hơn ở đoạn ống có dốc ngược hoặc có điểm thấp cục bộ. Hệ quả là cùng một chiếc van, đặt ở hai đoạn ống khác nhau trên cùng một tuyến, có thể có tuổi thọ trục chênh nhau đáng kể. Cách bố trí van theo vị trí trong mạng ống — nhánh hay trục chính, đầu vào hay đầu ra tháp xử lý, và tương tác với quạt — được phân tích ở bài van gió PP đường ống trong hệ thống.
6.2 Hai cách kết nối: hàn nhiệt và mặt bích
Cách kết nối quyết định không chỉ độ kín mà còn khả năng bảo trì về sau, nên đây là quyết định cần đưa ra trước khi mua van chứ không phải trong lúc lắp.
Hàn nhiệt là cách nối đồng vật liệu, cho mối nối kín và bền nhất, và không tạo gờ bên trong lòng ống. Với ống tròn PP, hàn giáp mối là kiểu phổ biến cho cỡ trung và lớn; hàn socket phổ biến cho cỡ nhỏ. Yêu cầu đi kèm là phải có máy hàn đúng dải nhiệt và thợ đã làm quen vật liệu — nhiệt độ hàn PP khác PVC, và hàn non hoặc hàn quá nhiệt đều cho mối nối có vết nứt ẩn không nhìn thấy được lúc mới lắp.
Một chi tiết thực hành mà ít tài liệu nhắc: khi hàn ống gần một van đã lắp sẵn lá và gioăng, nhiệt hàn có thể truyền tới gioăng và làm nó biến dạng hoặc chai cục bộ. Cách làm an toàn là tháo lá hoặc che bảo vệ vùng gioăng trong lúc hàn, rồi lắp lại sau khi mối hàn nguội.
Mặt bích cho phép tháo van ra để kiểm tra, thay gioăng hoặc đổi hướng mà không cắt ống. Đây là lựa chọn gần như bắt buộc với những vị trí dự kiến phải bảo trì thường xuyên, và với van cỡ lớn mà việc cắt ống để thay là quá tốn kém. Đổi lại, phải có hai mặt bích, hai bộ gioăng, và kỷ luật siết bu lông: siết không đều sẽ ép lệch vành bích nhựa, và trên PP thì lực siết quá tay có thể làm nứt vành bích chứ không chỉ làm biến dạng gioăng như trên kim loại.
6.3 Kiểm tra định kỳ và dấu hiệu phải thay
Van gió PP hiếm khi hỏng đột ngột. Nó suy giảm theo một trình tự khá đều, và trình tự đó có thể quan sát được nếu biết nhìn đúng chỗ.
Bốn dấu hiệu nên kiểm tra theo thứ tự. Thứ nhất là rò khí khi van đóng: cảm nhận bằng tay ở mặt sau van hoặc quan sát dòng khí ở đầu ra của nhánh đã đóng. Rò tăng dần thường là gioăng đã chai hoặc bạc trục đã mòn làm lá lệch. Thứ hai là hành trình: lá có về hết vị trí đóng và mở hết vị trí mở không; nếu không hết hành trình thì có thể có vật lạ kẹt, hoặc trục bị xoắn. Thứ ba là lực vận hành: tay gạt nặng lên hoặc lỏng ra bất thường đều là dấu hiệu của bạc trục hoặc của lá bị biến dạng. Thứ tư là bề mặt: nứt quanh lỗ trục, gioăng cứng và mất đàn hồi, bu lông gỉ.
Về tần suất, nguyên tắc hợp lý là gắn việc kiểm tra van vào những lần hệ thống dừng sẵn — kỳ bảo trì quạt, kỳ vệ sinh tuyến ống, hoặc kỳ thay vật tư tiêu hao. Với tuyến khí ăn mòn hoặc có nước ngưng nhiều, chu kỳ kiểm tra nên ngắn hơn tuyến khí khô. Và việc đáng làm nhất là ghi lại ngày thay gioăng mỗi lần: sau hai đến ba lần thay, dãy ngày đó cho biết tuổi thọ gioăng thật của tuyến — con số này hữu ích hơn bất kỳ khuyến nghị chung nào, vì nó đo đúng môi trường của chính nhà máy đang vận hành.
7. Kết luận
Van gió PP không phải một thiết bị bí ẩn, nhưng nó bị hiểu sai ở hai chỗ. Chỗ thứ nhất là tên gọi: bốn cái tên — van gió, van bướm PP, van một chiều, van điều chỉnh lưu lượng — mô tả bốn khía cạnh khác nhau của cùng một họ thiết bị, và dùng lẫn chúng là đặt hàng sai chủng loại. Chỗ thứ hai là giới hạn: người ta thường nghĩ giới hạn nằm ở thân PP, trong khi thực tế thân PP thường là chi tiết hỏng sau cùng — gioăng, trục và bạc trục mới là những chi tiết quyết định tuổi thọ.
Ba kết luận có thể dùng ngay. Về vật liệu: PP đúng cho dòng khí ẩm và ăn mòn ở nhiệt độ dưới mốc làm việc liên tục; thép mạ kẽm đúng cho dải pH 5,5–12; lựa chọn sai thường không phải vì vật liệu kém mà vì chọn ngoài dải của nó. Về kích thước: DN là nhãn cỡ theo ISO 6708 chứ không phải milimét, nên phải đo đường kính ngoài và độ dày thành thực tế, và tiết diện lưu thông của van không được nhỏ hơn lòng ống. Về bảo trì: gioăng là chi tiết thay được, và ghi lại ngày thay là cách duy nhất để biết tuổi thọ thật của tuyến đang vận hành.
Bốn trang dưới đây đi sâu vào từng nhóm nhu cầu mà bài này chỉ đặt nền, để bạn không phải đọc lại những gì đã có.
7.1 Đọc tiếp trong cùng nhóm nội dung
- Van bướm PP — kết cấu lá bướm, mô men đóng mở và cách chọn cỡ trục theo chênh áp.
- Van gió PP đường ống trong hệ thống — bốn chức năng của van trong tuyến ống, cách bố trí và cân bằng lưu lượng giữa các nhánh.
- Van điều chỉnh gió PP — cơ cấu điều chỉnh, đặc tuyến lưu lượng và cách đặt vị trí chính xác.
- Van gió PP chịu hóa chất — bộ phận nào hỏng trước thân van và cách chọn gioăng, trục theo môi trường.
- Ống gió nhựa PP là gì — vật liệu, cấu tạo và cách chế tạo ống gió PP mà van gió PP lắp vào.
Nguồn tham khảo
- ISO — ISO 6708:1995 Pipework components — Definition and selection of DN (nominal size)(DN 为用于参照的尺寸标识,标准另给出优先 DN 值清单)
- AMCA International — ANSI/AMCA Standard 500-D Laboratory Methods of Testing Dampers for Rating(风阀评定项:漏风量、压降、动态关闭、操作扭矩、高温试验)
- ISO — ISO 15494:2015 Plastics piping systems for industrial applications (PB, PE, PE-RT, PE-X, PP)(工业用热塑性塑料管道系统的管材、管件与阀门要求)
- SIMONA AG — SIMONA Polypropylene Copolymer (PP-C) Data Sheet(比重 < 0,905 g/cc;吸水率 < 0,01 %;弯曲模量 155.000 psi = 1.068 MPa;连续使用温度上限 82 °C)
- SIMONA AG — SIMONA Industrial Piping Systems — Superior Reliability in Extreme Conditions(PP 在高温段刚度优于 PE,可达 +100 °C;此为与 PE 的对比,非允许工作温度)
- American Galvanizers Association — Galvanized Steel Performance — pH Curve(热镀锌钢最佳 pH 5,5–12;pH 低于 3 或高于 13,5 不建议使用)
- Trelleborg Sealing Solutions — Materials Chemical Compatibility Guide(EPDM、FKM 等密封弹性体的材料与耐化学性对照)
- The Engineering ToolBox — HVAC Ducts — Air Velocities(低压/中压风管最大风速 8–10 m/s;高压风管 10–18 m/s,取决于每 100 ft 摩擦损失)
- Plastics Pipe Institute — TR-19 Chemical Resistance of Plastic Piping Materials(塑料管道耐化学性报告,结论取决于浓度、温度与接触时间)
No responses yet