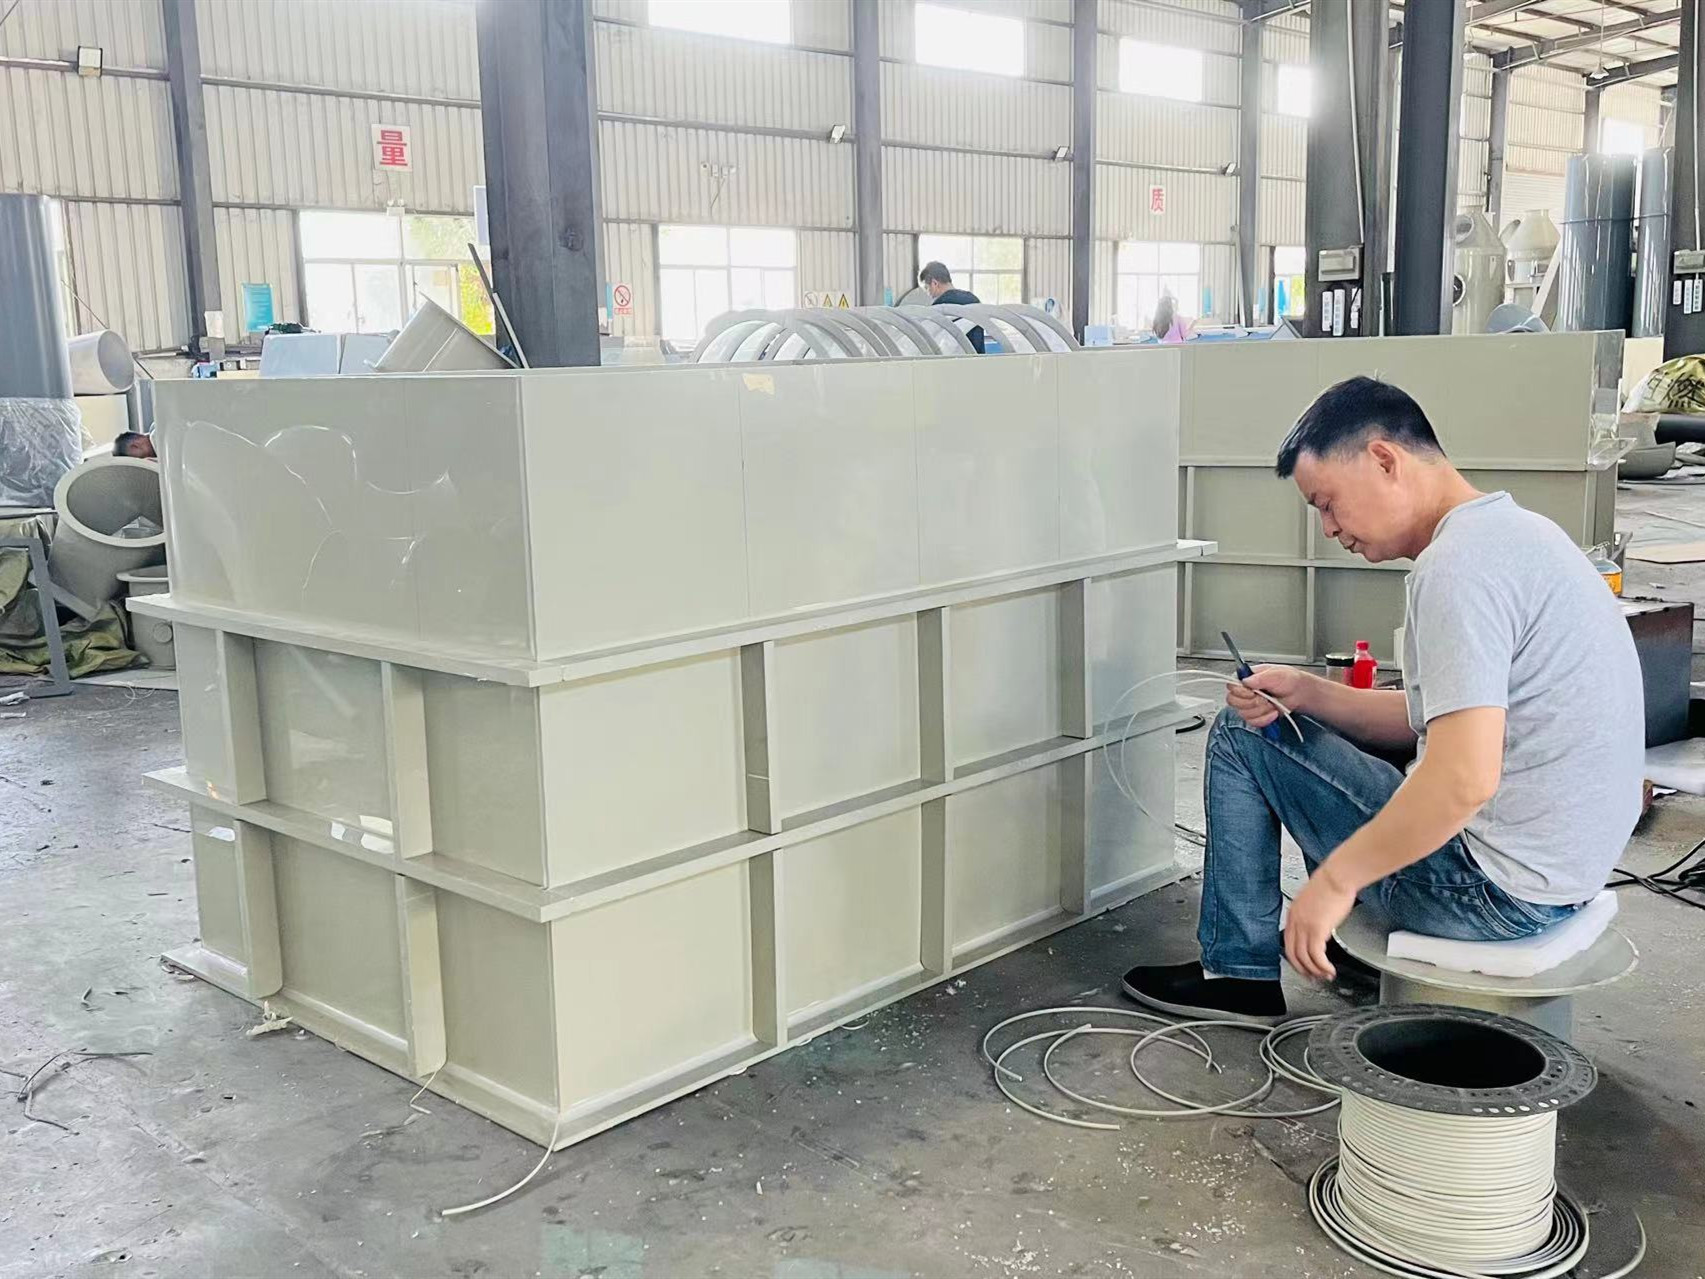
Hai bể PP đứng cạnh nhau trong cùng một dây chuyền mạ có thể trông giống hệt nhau: cùng tấm polypropylene, cùng khung thép sơn, cùng chiều cao. Nhưng bể thứ nhất chứa dung dịch tẩy dầu ở 60 °C, bể thứ hai chứa dung dịch crom ở 55 °C, bể thứ ba — bể niken hóa học — chạy ở 88 °C. Ba bể đó không cùng một đặc tính kỹ thuật, dù bản vẽ bên ngoài giống nhau. Chọn bồn PP xi mạ theo số lít là chỗ bắt đầu của phần lớn sự cố về sau.
Bài này đi theo đúng thứ tự của một dây chuyền: từng công đoạn đòi gì ở thành bể, rồi bề dày và khoảng cách gân, rồi giãn nở nhiệt và cách bắt bể vào khung, cuối cùng là ba thứ gắn lên thành bể — que gia nhiệt, khí khuấy và chụp hút. Kết bài là danh mục kiểm tra trước khi đổ dung dịch vào lần đầu.
Phạm vi bài rất hẹp: chỉ bể PP cho dây chuyền mạ. Định nghĩa bể xi mạ, phân loại bể và so sánh PP với PVC, PE, HDPE đã có ở bài bể xi mạ là gì. Phần khí thải phát sinh ở từng bể đã có ở bài xử lý khí thải nhà máy xi mạ. Ở đây chỉ nói về cái bể.
Điểm chính cần nắm
- Mỗi công đoạn trong dây chuyền mạ đặt ra một yêu cầu riêng cho thành bể: cùng một tấm PP, nhưng dung dịch và nhiệt độ khác nhau thì cho ra hai đặc tính khác nhau.
- PP tấm chịu liên tục 82 °C khi không áp; bể hàn lấy giá trị thiết kế 80 °C. Hai công đoạn vượt mức này: mạ niken hóa học 85–90 °C và hóa già niêm phong sau anodized 88–99 °C.
- Áp lực thủy tĩnh ở độ sâu 1,5 m chỉ khoảng 0,18 bar. Cái quyết định bề dày không phải là áp lực phá vỡ, mà là độ võng và khoảng cách gân.
- PP giãn nở 72–90 ×10⁻⁶/°C. Một bể dài 2 000 mm tăng 30 K sẽ dài thêm khoảng 4,9 mm — bắt chặt cả bốn cạnh vào khung thép là cách làm nứt mối hàn nhanh nhất.
Tác giả: Bofandeng · Kiểm duyệt kỹ thuật: Bộ phận Kỹ thuật Xicheng Việt Nam
Bồn PP xi mạ khác bồn chứa hóa chất ở đâu
Một bồn chứa chỉ làm một việc: giữ dung dịch bên trong. Một bể trong dây chuyền mạ làm thêm năm việc cùng lúc — dẫn dòng điện vào dung dịch qua anot và thanh cái, giữ chi tiết trên giá treo, giữ nhiệt độ dung dịch đồng đều, cho hơi thoát ra, và cho dung dịch rỉ theo chi tiết chảy về. Cùng một tấm PP, nhưng năm việc đó biến nó thành một vật thể khác.
Ba thứ chỉ có ở bể của một dây chuyền mạ
Thứ nhất, thành bể phải chịu tải cơ học không đến từ chất lỏng. Giỏ anot nằm trong dung dịch và nối lên thanh cái đặt trên miệng bể. Giá treo chi tiết cũng tựa lên miệng bể. Như vậy miệng bể — phần thường bị coi là diềm trang trí — thật ra là một kết cấu chịu lực: nó nhận tải của thanh cái, tải của giá treo, và sau này là tải của chụp hút. Một bồn chứa hóa chất thông thường không có cái nào trong ba tải đó.
Thứ hai, đáy bể là mặt phân phối khí, không phải mặt sàn. Theo US EPA, việc khuấy bằng máy khuấy cơ hoặc bằng khí nén dẫn qua ống đặt ở đáy bể chính là cách giữ cho nhiệt độ và thành phần dung dịch đồng đều. Vì thế chiều sâu dưới giá treo không phải chiều sâu “chừa cho đẹp”: nó phải đủ cho ống phân phối khí và đủ để dòng khí phân bố trước khi tới chi tiết.
Thứ ba, mỗi bể vừa là nguồn hơi vừa là nguồn thất thoát dung dịch. Mỗi lần giá treo nhấc ra khỏi bể là một lần dung dịch bị kéo theo. Nghĩa là bể cần một mép tràn có chủ đích và một chỗ để đặt chụp hút — hai thứ này phải có trên bản vẽ chế tạo, không phải lắp thêm sau.
Vì sao “bồn nhựa PP xi mạ” không chọn được theo số lít
Trên sàn thương mại điện tử, người ta mua theo lít. Trong dây chuyền mạ, con số lít không nói gì cả. Một bể 1 000 lít sâu 400 mm và một bể 1 000 lít sâu 1 200 mm có cùng dung tích nhưng thành bể hoàn toàn khác nhau — cái thứ nhất chịu áp lực thủy tĩnh bằng một phần ba cái thứ hai, và cách bố trí gân cũng khác.
Ba con số thật sự quyết định đặc tính của một bồn nhựa PP xi mạ là: chiều sâu dung dịch (quyết định áp lực lên thành), nhiệt độ vận hành (quyết định ứng suất cho phép), và nhịp gân không được vượt quá (quyết định độ võng). Dung tích chỉ là hệ quả của ba số đó cộng với chiều dài bể. Nói cách khác, khi đặt một bể, thứ cần nêu trước là chiều sâu và nhiệt độ, không phải số lít.
Một điểm thực tế về hình dạng: dây chuyền mạ thường muốn bể rộng và nông, vì chi tiết treo theo phương thẳng đứng và người vận hành phải với tới. Bồn chứa thì ngược lại — cao và hẹp cho tiết kiệm diện tích. Vì vậy một đơn vị quen làm bồn chứa mà nhận làm bể mạ thường mang theo tỉ lệ hình học không phù hợp, và cái sai đó không nằm ở vật liệu.
Mỗi công đoạn đòi một yêu cầu riêng
Một dây chuyền mạ điển hình theo US EPA gồm: tiền xử lý, tẩy dầu kiềm, nhúng axit, rồi tới bể mạ. Mỗi bước có một nhóm hóa chất trội, và nhóm hóa chất đó mới là thứ quyết định thành bể. Cùng một bể PP xi mạ có thể chạy tốt ở bước này và xuống cấp nhanh ở bước kế tiếp, chỉ vì dung dịch khác đi. Phần dưới chỉ nói về những dung dịch mà PP thật sự gặp — chứ không liệt kê toàn bộ dây chuyền.
Tẩy dầu, tẩy rỉ và nhúng axit
Đây là nhóm dễ nhất cho PP. Xút (caustic soda) được xếp hạng 1 ở cả 20 °C và 60 °C — hạng tốt nhất, không bị ăn mòn. Nghĩa là bể tẩy dầu kiềm nóng không phải chỗ đáng lo. Với nhúng axit, kết quả phụ thuộc rất mạnh vào nồng độ: HCl 10 % xếp hạng 1/1, nhưng HCl 37 % tụt xuống 2/3; H₂SO₄ 10 % là 1/1, còn H₂SO₄ 78 % là 2/4.
Hệ quả thực hành rất rõ: bể chứa dung dịch nhúng loãng và bể chứa can axit đậm đặc là hai bể khác nhau, không được dùng chung một đặc tính kỹ thuật. Cùng một loại axit, khác nồng độ là khác vật liệu — chứ không chỉ khác nhiệt độ.
Và có một điểm dễ bỏ qua: tăng nhiệt độ làm tụt hạng ngay cả khi hóa chất không đổi. Cromic acid từ 1 xuống 2; HNO₃ 5 % từ 2 xuống 3; H₂SO₄ 78 % từ 2 xuống 4. Vì vậy khi chọn bể cho một dung dịch đã biết, câu hỏi không phải “PP có chịu được axit này không”, mà là “chịu được ở nhiệt độ nào”.
Bể PP mạ điện: niken, đồng, kẽm, crom
Ba nhóm mạ niken, đồng, kẽm dùng dung dịch muối axit loãng — nhóm acid salt trong bảng ăn mòn được xếp 1/1. Vì thế một bể PP mạ điện cho các dung dịch này là trường hợp dễ: bể niken Watts chạy 40–65 °C, pH 4,5–5, hoàn toàn nằm trong vùng an toàn của PP. Một bồn PP mạ điện dùng cho niken, đồng hay kẽm đều rơi vào cùng một kết luận vật liệu — khác biệt giữa ba nhóm nằm ở nhiệt độ và ở tốc độ khuấy, không nằm ở khả năng chịu hóa chất. Chi tiết về chọn vật liệu riêng cho bể mạ niken đã có ở bài vật liệu gì là bể mạ niken điện phân.
Crom là ngoại lệ đáng chú ý nhất. Cromic acid được xếp 1 ở 20 °C nhưng chỉ còn 2 ở 60 °C, trong khi bể mạ crom cứng chạy 50–70 °C. Nghĩa là bể crom không nằm ở vùng “không bị ăn mòn” mà ở vùng “không bị ăn mòn đáng kể” — dùng được, nhưng đây sẽ là bể lộ tuổi sớm nhất trong dây chuyền. Đó là câu cần ghi vào bản đặc tính kỹ thuật, thay vì câu “PP chịu được crom”.
Nhóm xyanua cũng nằm trong vùng an toàn: natri xyanua xếp hạng 1/1. Nhưng bể khử xyanua bằng hypoclorit thì không — hypoclorit xếp 2/3. Vậy bể mạ xyanua và bể phá xyanua là hai bể có hai đặc tính khác nhau, dù chúng đứng cạnh nhau và cùng phục vụ một công đoạn.
Bảng đối chiếu PP theo từng nhóm dung dịch
Bảng dưới lấy nguyên giá trị từ bảng ăn mòn của PP do The Engineering ToolBox công bố, thang 1 đến 4: 1 không bị ăn mòn, 2 không bị ăn mòn đáng kể, 3 ăn mòn nhẹ và chỉ dùng hạn chế, 4 bị ăn mòn rõ rệt. Hai cột nhiệt độ là hai cột khác nhau của cùng bảng gốc, không phải nội suy.
| Nhóm dung dịch | Ví dụ | 20 °C | 60 °C | Đọc ra sao |
|---|---|---|---|---|
| Kiềm tẩy dầu | Xút (NaOH) | 1 | 1 | Vùng an toàn nhất |
| Axit nhúng loãng | HCl 10 %, H₂SO₄ 10 % | 1 | 1 | Dùng bình thường |
| Axit đậm đặc | HCl 37 %, H₂SO₄ 78 % | 2 | 3–4 | Không dùng cho bể nóng |
| Muối mạ | Niken sunfat, đồng sunfat, kẽm clorua | 1 | 1 | Dùng bình thường |
| Mạ crom | Cromic acid (CrO₃) | 1 | 2 | Dùng được, biên hẹp dần theo nhiệt |
| Mạ xyanua | Natri xyanua (NaCN) | 1 | 1 | Dùng bình thường |
| Phá xyanua | Natri hypoclorit | 2 | 3 | Tách đặc tính khỏi bể mạ |
| Axit oxy hóa mạnh | HNO₃ 65 % | 4 | 4 | Không dùng PP |
Một lưu ý về cách đọc bảng: hạng 1 đến 4 là kết quả thử ngâm liên tục ở nhiệt độ ghi trên cột, không phải cam kết tuổi thọ. Hai bể cùng hạng 1 vẫn có thể có tuổi thọ khác nhau, vì còn nồng độ thực tế, tạp chất, chu kỳ nhiệt và ứng suất cơ học. Bảng trả lời câu “vật liệu có hợp không”, không trả lời câu “dùng được bao lâu”.
Bể rửa và bồn chứa hóa chất xi mạ pha sẵn
Bể rửa là chỗ hay bị xếp nhầm loại. Nhìn bên ngoài nó chỉ chứa nước nên thường được đặt hàng như một bể nước — trong khi thực tế nó nhận dung dịch kéo theo ở nồng độ cao nhất ngay tại cửa vào, nó chịu chu kỳ nóng lạnh nếu nước rửa được cấp nóng, và nó là bể duy nhất có một rãnh tràn cắt xuyên qua thành. Cả ba điều đó đều là điều kiện khắc nghiệt hơn một bể nước. Một bể nhựa PP xi mạ dùng làm bể rửa nên được đặt đặc tính như bể công nghệ.
Ngược lại, bồn chứa hóa chất xi mạ pha sẵn (bồn pha, bồn dự trữ) là bài toán lưu trữ thuần túy và thuộc phạm vi bài khác — xem bồn chứa hóa chất PP. Điều cần nhớ ở đây chỉ là: bồn pha và bể công nghệ nhìn thấy hai nồng độ khác nhau. Dùng chung một đặc tính cho cả hai gần như chắc chắn sai cho một trong hai — thường là sai cho bể công nghệ, vì nó là cái bị cắt giảm trước.
Hai công đoạn vượt giới hạn nhiệt của PP
Đây là phần quyết định dây chuyền có chạy được hay không. Nếu chỉ đọc một mục trong bài này, nên đọc mục này.
PP chịu được bao nhiêu độ: bốn con số, bốn ý nghĩa khác nhau
Câu hỏi “PP chịu được bao nhiêu độ” có bốn câu trả lời đúng, và chúng không phải bốn mức chính xác của cùng một đại lượng. 82 °C là giới hạn liên tục của tấm và ống PP khi không có áp — đây là con số dùng cho thành bể hở. 80 °C là giá trị thiết kế cho bể hàn, thấp hơn 82 °C để chừa biên cho mối hàn và cho ứng suất uốn của thành — đây là giá trị chúng tôi lấy, không phải con số in trong một tài liệu nào. 100 °C là giới hạn ngắn hạn và chỉ áp dụng cho ống không áp. 38 °C là giới hạn khi có áp.
Nguyên tắc thiết kế: khi nhiều con số cùng tồn tại, lấy con số thấp hơn. Với một bể hàn làm việc ở áp suất khí quyển, giá trị đúng là 80 °C liên tục, tấm PP-H là 82 °C. Con số 38 °C không dùng cho bể, nhưng cần biết nó tồn tại — vì sẽ có lúc ai đó trích dẫn “PP chịu được 82 °C” cho một đường ống chịu áp, và điều đó sai.
Còn một con số nữa để hiểu đúng bản chất: nhiệt độ hóa mềm Vicat của PP là 152,2 °C. Đó là nhiệt độ mà một mũi kim ấn xuống tạo vết lõm — một tính chất vật liệu ở điều kiện thử, hoàn toàn không phải nhiệt độ làm việc.
Mạ niken hóa học 85–90 °C
Mạ niken hóa học là phản ví dụ rõ nhất. Tài liệu kỹ thuật của NASF ghi rõ: phần lớn bể mạ niken hóa học dạng axit làm việc tốt nhất ở 85–90 °C. Con số này nằm trên cả giá trị thiết kế 80 °C của bể hàn lẫn giới hạn 82 °C của tấm. Một bể PP cho mạ niken hóa học vì thế nằm ngoài vùng làm việc của vật liệu — không phải sụp ngay, nhưng nó sẽ từ biến (creep), và nó sẽ không cho tuổi thọ như một bể niken điện phân chạy 60 °C.
Cùng tài liệu đó nêu thêm một yêu cầu ở mức thiết kế: nhiệt độ dung dịch phải càng đồng đều càng tốt trong toàn bể. Đồng đều là bài toán của cái bể — vị trí que gia nhiệt, cách khuấy, cách nhiệt thành — chứ không phải bài toán của bộ điều khiển nhiệt. Nghĩa là kể cả khi đã giải xong bài vật liệu bằng PVDF hay bằng bể thép lót, cái bể vẫn phải được thiết kế cho sự đồng đều ở 90 °C.
Hóa già niêm phong sau anodized 88–99 °C
Trong dây chuyền anodized, bước niêm phong (sealing) được US EPA mô tả là nhúng nhôm vào bể nước ở 88–99 °C trong tối thiểu 15 phút — còn nóng hơn cả mạ niken hóa học. Trong khi đó, bể anodized hóa chính chỉ chạy tới 49 °C.
Vì vậy với một dây chuyền anodized, bể quyết định vật liệu không phải bể anodized mà là bể niêm phong. Câu kết luận rất gọn: trong cùng một dây chuyền, bể anodized có thể là PP, còn bể niêm phong thì không nên là PP. Đó chính là kiểu thông tin mà một đơn đặt hàng theo số lít không thể diễn đạt.
Vì sao “PP chịu 170 °C” là cách đọc sai
Một số trang bán hàng ghi PP chịu được 170 °C. Con số đó nằm ở vùng nóng chảy, không phải nhiệt độ làm việc. Chuỗi đúng là: 82 °C liên tục cho tấm không áp → 100 °C ngắn hạn cho ống không áp → 152,2 °C hóa mềm Vicat → khoảng 160–170 °C là vùng nóng chảy. Thành bể ở 170 °C không còn là thành bể.
Quy tắc thực hành: nếu một bể chạy trên 80 °C, hãy lấy quyết định vật liệu bằng văn bản từ đơn vị chế tạo, trong đó ghi rõ nhiệt độ và môi trường. Lý do là vì cái làm giảm ứng suất cho phép là tổ hợp nhiệt độ và hóa chất, và mức giảm không tuyến tính theo riêng yếu tố nào. Một bể 85 °C chứa dung dịch trung tính và một bể 85 °C chứa dung dịch oxy hóa là hai mức rủi ro khác nhau, dù nhiệt kế chỉ cùng một số.
Bề dày thành bể: tải trọng thật và cách tính
Áp lực thủy tĩnh chỉ vào khoảng 0,18 bar
Lấy một bể sâu 1,5 m, dung dịch có khối lượng riêng khoảng 1 200 kg/m³ (giả định cho dung dịch mạ gốc niken; đây là giả định, cần thay bằng số đo thực tế khi thiết kế). Áp lực ở đáy là p = ρgh = 1 200 × 9,81 × 1,5 ≈ 17 700 Pa, tức khoảng 0,18 bar. Đó là toàn bộ tải trọng do chất lỏng gây ra — không phải 1 bar, cũng không phải “sức nặng của khối nước”.
Con số này quan trọng vì nó đổi hẳn câu hỏi về bề dày. Ở 0,18 bar, người ta không thiết kế chống nổ. Bể mạ là một thiết bị làm việc ở áp suất khí quyển, và cột chất lỏng chỉ là một phần nhỏ của một bar. Cái làm hỏng bể PP hầu như không bao giờ là áp lực phá vỡ — mà là độ võng tích lũy theo thời gian và mối hàn bị kéo.
Ứng suất cho phép giảm theo nhiệt
Ứng suất cho phép dùng trong thiết kế bể PP là 8 MPa ở 20 °C, 6 MPa ở 60 °C và 5 MPa ở 80 °C. Đây là giá trị thiết kế suy ra từ đường từ biến (creep), không phải giới hạn bền kéo tra trong bảng vật liệu — hai thứ đó khác nhau và thường bị lẫn. Ứng suất cho phép giảm gần một nửa giữa trạng thái nguội và 80 °C.
Điều đó có nghĩa là cùng một bản vẽ, cùng một tấm PP, cùng một chiều sâu dung dịch, nhưng bể chạy 80 °C là một kết cấu khác bể chạy 20 °C. Nếu một đơn vị chế tạo báo giá mà không hỏi nhiệt độ vận hành, thì con số họ đưa ra chỉ đúng cho trường hợp nguội.
Bài toán khoảng cách gân: 0,30 m ở 20 °C xuống 0,24 m ở 80 °C
Với một tấm phẳng chịu áp lực phân bố đều, ứng suất uốn lớn nhất xấp xỉ σ ≈ p·b²/(2t²), trong đó b là nhịp không được đỡ (khoảng cách gân) và t là bề dày tấm — đây là công thức gần đúng cho tấm ngàm bốn cạnh, dùng để ước lượng bậc độ lớn, không dùng thay cho tính toán thiết kế. Đảo lại để tìm nhịp: b = t·√(2σ/p).
Với p = 0,18 bar và t = 10 mm, nhịp cho phép là: khoảng 0,30 m ở 20 °C (σ = 8 MPa), 0,26 m ở 60 °C (6 MPa) và 0,24 m ở 80 °C (5 MPa). Cùng một tấm, cùng một dung dịch, chỉ khác nhiệt độ. Kiểm tra ngược: nếu để nhịp 1 m với tấm 10 mm ở áp 0,18 bar, ứng suất uốn ước lượng khoảng 88 MPa — cao hơn ứng suất cho phép hơn mười lần.
Ý nghĩa thực hành không nằm ở con số chính xác mà ở tỉ lệ: nhịp cho phép co lại khoảng 20 % khi nhiệt độ đi từ 20 °C lên 80 °C. Một bể “định mức 80 °C” không phải cùng một bể dán thêm nhãn — nó là bể có gân dày hơn.
Khung thép ngoài và gân — ai thật sự chịu lực
Bể PP trong dây chuyền mạ thực tế không phải một cái hộp nhựa tự đứng. Nó là một lớp lót PP nằm trong một khung thép, có gân đứng và đai ngang chịu uốn. Lớp lót làm nhiệm vụ hóa chất; khung làm nhiệm vụ kết cấu. Khi nhìn theo cách đó, câu hỏi thiết kế đổi hẳn: gân đứng cách nhau bao nhiêu, mấy đai ngang, khung thép không gỉ hay thép sơn (câu trả lời do hơi axit quyết định), và lớp lót có được tự do dịch chuyển bên trong khung hay không.
Về vật liệu tấm, bề dày và mác tấm được chọn theo tải và nhiệt như trên; danh mục tấm theo bề dày có ở tấm nhựa PP. Một điều cần nói rõ: tấm dày hơn không sửa được một khung sai. Nó chỉ làm sự cố chuyển từ chỗ này sang chỗ khác — thường là từ thành bể sang mối hàn.
Giãn nở nhiệt: con số quyết định cách bắt bể vào khung
2 000 mm PP nở ra 4,3–5,4 mm khi tăng 30 K
Hệ số giãn nở dài của PP không độn là 72–90 ×10⁻⁶ mỗi °C. Lấy giá trị giữa khoảng là 81: một thành bể dài 2 000 mm, khi dung dịch tăng thêm 30 K, dài thêm 2 000 × 81×10⁻⁶ × 30 ≈ 4,86 mm — tức khoảng 4,3 đến 5,4 mm trong toàn khoảng hệ số. Nếu chênh 60 K (từ 20 °C lên 80 °C), mức nở là khoảng 9,7 mm, tức 8,6 đến 10,8 mm.
So sánh: hệ số của thép là khoảng 10,8–12,5 ×10⁻⁶, tức nhỏ hơn PP khoảng sáu đến tám lần. Vậy khung thép gần như đứng yên trong khi lớp lót PP dịch chuyển cả xentimét. Chính chênh lệch đó — chứ không phải áp lực — làm nứt mối hàn, khi lớp lót bị bắt cứng vào khung ở cả bốn phía.
Bốn kiểu bắt bể làm nứt mối hàn
Bốn lỗi dưới đây gặp đủ thường xuyên để coi là mặc định phải kiểm tra:
- Bắt cứng cả bốn cạnh vào khung. Lớp lót không còn chỗ nở, nên mối hàn ở góc phải chịu toàn bộ chuyển vị. Đây là lỗi phổ biến nhất và cũng dễ sửa nhất: chỉ cần một điểm cố định, các điểm còn lại để trượt.
- Khoan xuyên qua PP để bắt xuống sàn. Lỗ khoan là nơi tập trung ứng suất, lại nằm ở chỗ dung dịch đậm nhất. Vít hoặc bu lông xuyên thành bể là một lỗ rò đã hẹn ngày.
- Đường ống nối cứng vào khung không dịch chuyển. Khi bể nở mà ống đứng yên, ứng suất dồn vào cổ ống — chỗ mối hàn mỏng nhất. Đây là lỗi hay bị bỏ qua vì ống do bên khác làm.
- Cắt rãnh tràn ở góc rồi bắt cứng. Rãnh tràn đã làm yếu thành, lại đặt đúng chỗ chuyển vị lớn nhất. Rãnh tràn phải có gia cường riêng, không được cắt thẳng vào tấm phẳng.
Đấu nối đường ống và ống xả đáy
Mọi đường ống đi qua thành bể đều phải cho thành bể dịch chuyển. Cách làm gồm: một đoạn mềm gần bể, lỗ dạng rãnh ở vị trí bắt giá đỡ ống, và cổ xả đáy hàn vào lớp lót qua một tấm đệm rộng thay vì hàn thẳng vào mặt phẳng. Cổ xả hàn thẳng, không đệm, là nơi tập trung ứng suất đúng vào chỗ dung dịch đậm nhất — đó là chỗ rò bạn sẽ gặp ở năm thứ ba.
Về cao độ: ống xả nên nằm ở điểm thấp nhất của một mặt đáy có độ dốc. Đáy phẳng luôn để lại một lớp cặn dung dịch không xả hết, và lớp cặn đó chính là chỗ ăn mòn bắt đầu, đồng thời là nguồn nhiễm chéo khi đổi dung dịch.
Gia nhiệt, khuấy trộn và đường hút khí
Chọn que gia nhiệt cho thành PP
Có ba đường. Một là que gia nhiệt nhúng trực tiếp trong dung dịch — nhưng vỏ que phải là vật liệu mà dung dịch chấp nhận (thạch anh, PTFE, hoặc kim loại phù hợp khi hóa chất cho phép), vì một thanh kim loại trần trong bể PP là một pin điện hóa chứ không phải một cái gia nhiệt. Hai là bộ trao đổi nhiệt ngoài — sạch về hóa chất nhưng thêm bơm và tuần hoàn. Ba là ống xoắn trong bể — cùng câu hỏi về vỏ bọc.
Với cả ba đường, có hai điều phải kiểm: nhiệt độ bề mặt que so với nhiệt độ PP tại điểm tiếp xúc, và vị trí que sao cho đối lưu tự nhiên đủ tạo đồng đều. Điểm thứ hai không phải chi tiết nhỏ: như đã nêu ở mục mạ niken hóa học, yêu cầu đồng đều nhiệt độ trong toàn bể là yêu cầu thành văn, và nó phụ thuộc vào cách bố trí gia nhiệt nhiều hơn vào công suất.
Thổi khí đáy bể: chỗ đúng và chỗ sai
Thổi khí ở đáy là giải pháp chính danh: US EPA nêu rõ khuấy bằng khí nén qua ống đặt ở đáy bể là cách giữ nhiệt độ và thành phần dung dịch đồng đều. Vì vậy nó phải được tính vào hình học bể — chiều sâu dưới giá treo, khoảng cách ống, đường kính lỗ. Đáy bể là thiết bị phân phối, không phải mặt sàn.
Chỗ sai cũng rõ: thổi khí vào dung dịch có tính oxy hóa hoặc dung dịch khử, thổi khí làm cặn lắng bị khuấy ngược lên bám vào chi tiết, và thổi khí làm nguội đúng cái bể đang phải trả tiền để đun nóng. Ở những trường hợp đó, khuấy phải đặt ngoài bể hoặc dùng cơ cấu khác — phần tính công suất khuấy đã có ở bài bồn phản ứng PP.
Một con số đáng nhớ khi thiết kế phần trên miệng bể: theo US EPA, phản ứng thoát hydro ở catot tiêu thụ 80–90 % công suất cấp cho bể mạ. Đó là một lượng khí lớn rời khỏi mặt dung dịch, và là lý do chụp hút phải được tính từ đầu chứ không phải lắp thêm.
Chừa chỗ cho chụp hút ngay từ bản vẽ
Chụp hút thường được mua sau, và khi đó cái bể phải “lớn thêm”. Cách tránh: dành sẵn trên bản vẽ ba khoảng — chiều rộng diềm miệng để đặt chụp, khoảng trống từ mặt dung dịch lên miệng (freeboard), và vị trí giá đỡ. Phần nội dung khí thải — bể nào thải chất gì, dùng dung dịch hấp thụ nào — thuộc bài riêng về xử lý khí thải xi mạ. Ở đây chỉ có một câu hỏi: bản vẽ bể có dành chỗ cho chụp hút, thanh cái và giá treo cùng lúc trên một miệng bể hay không.
Một cách kiểm nhanh: miệng bể chịu ít nhất ba tải — thanh cái, giá treo, chụp hút. Nếu bản vẽ chỉ có đường viền cái bể, thì một trong ba tải đó rồi sẽ được bắt lên chụp hút, và chụp hút sẽ bị kéo lệch.
Bể rửa và máng tràn: chỗ hỏng trước tiên
Tràn thành và rãnh thu hồi dung dịch
Rãnh tràn là một vết cắt trên thành bể — tức là phần mỏng nhất, chịu ứng suất cao nhất và có dung dịch đậm nhất trong toàn bể. Nó cũng là phần hay bị cắt thêm tại công trường bằng máy cầm tay. Hai nguyên tắc: rãnh tràn phải có gia cường riêng (một nếp gấp hàn hoặc một tấm đệm), và dung dịch thu được phải về bể thu hồi chứ không xả thẳng ra cống.
Việc thu hồi không chỉ là câu chuyện môi trường. Dung dịch tràn ra ở rãnh thu chính là dung dịch đậm nhất bị mất đi mỗi ngày, nên thu về và bù lại là cách giảm cả chi phí hóa chất lẫn tải cho hệ thống xử lý nước thải phía sau.
Bậc rửa ngược dòng
Nhiều bể rửa nhỏ nối tiếp, nước sạch vào ở bể cuối và tràn ngược về bể bẩn nhất, cho hiệu quả pha loãng tốt hơn hẳn một bể rửa lớn với cùng lượng nước. Với đơn vị chế tạo bể, điều đó đổi bài toán: các bể nhỏ hơn, nhưng phần thiết kế thật sự nằm ở các rãnh tràn nối bể — độ cao, tiết diện, và cách chống trào ngược.
Và có một điểm nối lại với phần trên: bể rửa đầu tiên nhìn thấy dung dịch kéo theo ở nồng độ cao nhất, tức là đúng hóa chất của bể đứng trước nó. Nếu bể trước là bể crom, thì bể rửa đầu tiên thực chất là một bể cromic acid loãng và phải được đặt đặc tính như vậy, không phải như bể nước. Phần nước thải của dây chuyền sau đó thuộc phạm vi QCVN 40:2025 về nước thải công nghiệp — đó là điểm tuân thủ, không phải điểm thiết kế bể, nên chỉ nêu ở đây. Việc chọn bồn và bể PP để chứa, điều hoà và trung hoà dòng nước thải đó được bàn riêng ở bài bồn nhựa PP xử lý nước thải.
Danh mục kiểm tra trước khi đưa bể vào chạy
Danh mục dưới đây dùng để nghiệm thu một bể PP mới trước lần đổ dung dịch đầu tiên. Mỗi dòng đều là một điểm đã nêu ở trên, xếp theo thứ tự kiểm tra ngoài xưởng:
- Mối hàn: ngấu toàn phần, hai mặt ở chỗ với tới được; soi chỗ lõm chân mối và chỗ khởi đầu – kết thúc bị nguội.
- Gân và đai: khoảng cách đo theo nhiệt độ thiết kế, không theo một con số “định mức” chung.
- Ràng buộc: lớp lót có được dịch chuyển không? Một điểm cố định, các điểm còn lại trượt.
- Xuyên thành: mọi đường ống có đoạn mềm, có lỗ rãnh hoặc có bọc cổ ống.
- Xả đáy: ở điểm thấp nhất, có tấm đệm, đáy có độ dốc.
- Rãnh tràn: có gia cường riêng, và đã xác định đường thu hồi.
- Que gia nhiệt: vỏ que hợp với dung dịch, vị trí đủ tạo đồng đều.
- Khí khuấy: chiều sâu và khoảng cách ống phân phối; và khí có phù hợp với hóa chất này không.
- Miệng bể: đã dành chỗ cho thanh cái, giá treo và chụp hút cùng lúc.
- Thử kín: chạy nước 24 giờ trước khi dùng dung dịch thật, quan sát toàn bộ mối hàn và cổ xả.
Một lưu ý cuối về trình tự: nếu dây chuyền có công đoạn vượt 80 °C, quyết định vật liệu phải làm xong trước khi đặt bể, không phải sau khi bể đã về xưởng. Chi tiết bể mạ PP gia công theo bản vẽ và trình tự đặt hàng đã có ở trang bể mạ PP; còn nếu cần bể PP cho mục đích chứa thay vì cho dây chuyền mạ, hướng phù hợp hơn là bể nhựa PP.
Nguồn tham khảo
- The Engineering ToolBox — Physical Properties of Thermoplastics. engineeringtoolbox.com
- The Engineering ToolBox — Plastic Pipes – Maximum Operating Temperatures. engineeringtoolbox.com
- The Engineering ToolBox — Linear Thermal Expansion Coefficients of Materials. engineeringtoolbox.com
- The Engineering ToolBox — PP Polypropylene – Chemical Resistance. engineeringtoolbox.com
- NASF — The Formulation of Electroless Nickel-Phosphorus Plating Baths, Surface Technology White Papers 84(7), 13–20, tháng 4 năm 2020. pfonline.com
- US EPA — Compilation of Air Pollutant Emission Factors, Section 12.20 Electroplating. gaftp.epa.gov
- US Patent 4,093,522 — Electrolytic chromic acid bath for chrome plating. patents.google.com
- DVS — DVS 2205: Berechnung von Behältern und Apparaten aus Thermoplasten, phần 1 và 2. industrialplastics.com.au
Comments are closed