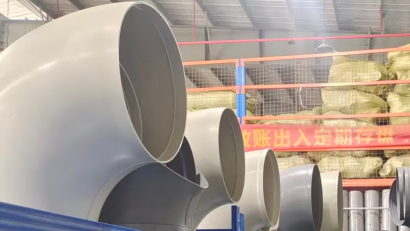
Trên công trường, gần như ai cũng dùng chung một từ: măng sông. Nhưng khi người mua đặt hàng qua điện thoại, từ đó lại mang ba nghĩa khác nhau. Thợ nước hiểu là khớp nối ren. Thợ nhựa công nghiệp hiểu là đầu loe để hàn. Người đọc bản vẽ hiểu là một cặp mặt bích. Cùng một câu hỏi măng sông là gì, ba người trả lời ba kiểu, và cái giá phải trả là một lô phụ kiện về tới công trình rồi nằm im vì không lắp được vào ống PP đang chờ.
Bài này trả lời câu hỏi măng sông là gì theo cách dùng được cho ống PP công nghiệp, không theo cách của ống nước dân dụng. Nội dung gồm bốn phần: gỡ các tên gọi đang bị dùng lẫn; phân biệt ba kiểu đầu nối cùng mang một cái tên; cách chọn theo đường kính, độ dày và chiều dài; và cách hàn, cách nghiệm thu mối nối ngoài hiện trường. Phần nào dựa trên tiêu chuẩn đều có liên kết tới tài liệu gốc ở cuối bài, phần nào là quy cách chế tạo của Xicheng sẽ được ghi rõ ngay tại chỗ.
Một lưu ý về phạm vi. Bài này không trình bày thiết kế hệ ống PP từ đầu đến cuối — phần đó nằm ở bài về hệ thống ống dẫn polypropylene. Bài này cũng không so sánh toàn bộ các phương pháp nối nhựa nhiệt dẻo. Nó chỉ nói về đúng một thứ: đoạn vật liệu dùng để nối hai đầu ống, và những gì cần biết trước khi mua hoặc hàn nó.
Điểm chính cần nắm
- Măng sông là gì — trước hết đây là cách gọi ngoài công trường để chỉ đoạn vật liệu dùng nối hai đầu ống, không phải tên của một chi tiết duy nhất trong tiêu chuẩn.
- Có ba kiểu cùng bị gọi là măng sông: ren, hàn và mặt bích. Ống PP công nghiệp dùng kiểu hàn là chính.
- Với ống nhựa nhiệt dẻo, trị số dn là đường kính ngoài danh nghĩa, nên măng sông phải chọn theo dn chứ không suy ra từ ren hay từ nhãn DN của ống thép.
- Tiêu chuẩn dành cho PP áp lực chỉ định bốn phương pháp hàn: giáp mối, lồng, nhánh hông và điện trở, kèm phụ lục ảnh mối hàn đạt và không đạt để đối chiếu.
- Đến cỡ DN400 vẫn làm được đầu loe đúc liền trên thân ống; vượt cỡ đó phải ghép từ tấm PP. Đây là giới hạn chế tạo, không phải giới hạn của tiêu chuẩn.
Tác giả: Bofandeng · Kiểm duyệt kỹ thuật: Bộ phận Kỹ thuật Xicheng Việt Nam
Măng sông là gì và những tên gọi khác nhau trên công trường
Cách gọi ngoài công trường và cách ghi trên bản vẽ
Ở ngoài công trường, măng sông là gì thì hầu như không ai định nghĩa, vì ai cũng hiểu ngầm. Nó là đoạn vật liệu ngắn dùng để nối hai đầu ống với nhau, hoặc nối ống với một chi tiết khác như van, đồng hồ, thiết bị. Cách hiểu này đúng nhưng quá rộng, nên nó không giúp ích gì khi đặt hàng.
Trên bản vẽ và trong bảng vật tư, cùng một thứ đó lại được ghi bằng những từ khác nhau: khớp nối, ống lồng, đầu loe, coupling, socket, reducer, flange. Mỗi từ ứng với một hình dạng khác nhau và một cách nối khác nhau. Người mua thường chỉ nhận được một từ duy nhất — măng sông — rồi phải tự đoán xem người bán đang nói tới cái nào.
Về nguồn gốc của từ, nhiều người lý giải rằng măng sông đọc trại từ tiếng Pháp manchon, nghĩa là ống lồng. Cách lý giải này phổ biến trong giới thợ nhưng không có trong từ điển kỹ thuật chính thức, nên chỉ nên xem nó là một cách giải thích dân gian chứ không phải căn cứ để đặt hàng.
Măng sông, măng xông, măng sông trượt, nối ren: khác nhau ở đâu
Măng xông là biến âm của măng sông, dùng ở nhiều địa phương và trong nhiều bản dịch. Hai từ chỉ cùng một thứ. Nếu bạn tra cứu măng sông là gì trên mạng rồi gặp kết quả ghi măng xông, đó không phải là hai loại phụ kiện khác nhau.
Măng sông trượt là cách gọi hẹp hơn. Nó chỉ kiểu lắp mà một đầu phụ kiện trượt vào thân ống rồi mới hàn hoặc dán, thay vì ép hai mặt đầu vào nhau. Kiểu này dùng khi cần nối tại chỗ mà không xoay được cả đoạn ống, hoặc khi hai đầu ống đã cố định. Với ống PP, thao tác tương ứng là hàn lồng trên thân ống.
Nối ren là cách gọi theo phương pháp chứ không theo hình dạng: phụ kiện có ren trong hoặc ren ngoài, lắp bằng cách vặn. Còn măng sông điện là một trường hợp hoàn toàn khác — đó là phụ kiện của hệ ống luồn dây điện, chỉ trùng tên chứ không liên quan tới ống dẫn chất lỏng hay khí. Khi hỏi măng sông là gì, nên hỏi kèm ngành: ống nước, ống gió, hay ống luồn dây. Hai cách tra cứu hay gặp là măng sông nhựa và măng sông PVC; cả hai đều dẫn tới phụ kiện của hệ ống nhựa, nhưng hệ PVC có bộ tiêu chuẩn phụ tùng riêng, không cùng hệ với ống PP đang bàn ở đây.
Vì sao người mua hay nhận nhầm hàng vì tên gọi
Ba kiểu nhầm lặp đi lặp lại nhiều nhất. Thứ nhất là nhầm giữa kiểu ren và kiểu hàn: hai thứ trông khác nhau rõ ràng trên ảnh, nhưng nếu chỉ nghe tên thì không phân biệt được. Thứ hai là nhầm giữa nhãn DN và đường kính ngoài thật. Thứ ba là bỏ quên độ dày, nên mua đúng cỡ nhưng không hàn được vì chênh thành quá nhiều.
Cách chốt đơn giản là mô tả bằng ba thông số thay vì một cái tên: kiểu nối, đường kính ngoài tính bằng milimét, và độ dày hoặc cấp áp. Ba thông số này đủ để người bán gửi đúng thứ bạn cần, kể cả khi hai bên đang dùng hai từ khác nhau cho cùng một chi tiết.
Ba kiểu đầu nối cùng bị gọi là măng sông
Câu hỏi măng sông là gì thường được trả lời bằng một cái tên duy nhất, trong khi thực tế có ba kiểu khác nhau cùng mang tên đó. Ba kiểu dưới đây không thay thế được cho nhau, và phân biệt trước khi đặt hàng rẻ hơn nhiều so với phân biệt sau khi hàng đã về kho.
Kiểu ren: măng sông ren trong và ren ngoài
Đây là kiểu gần với hình dung của số đông nhất. Thân phụ kiện có ren trong để vặn vào đầu ống có ren ngoài, hoặc ngược lại. Ren trong thường đi với đầu nối thiết bị, ren ngoài thường đi với đầu ống sau khi đã cắt ren. Kiểu này phổ biến ở ống nước dân dụng cỡ nhỏ, nơi áp thấp và vật liệu chủ yếu là kim loại.
Trên ống nhựa nhiệt dẻo, ren không được tạo bằng cách cán mà bằng cách cắt hoặc đúc. Cả hai cách đều lấy vật liệu ra khỏi đúng chỗ đang chịu lực, và đây là lý do kỹ thuật khiến kiểu ren bị hạn chế trong hệ áp lực — sẽ nói kỹ ở phần sau.
Kiểu hàn: măng sông trơn và đầu loe liền trên thân ống
Kiểu hàn có hai biến thể. Biến thể thứ nhất là một phụ kiện rời, thân trơn, đường kính trong bằng đường kính ngoài của ống, dùng để lồng ra ngoài hai đầu ống rồi hàn — đúng hình dạng của loại măng sông nối ống PP đang bán theo cỡ. Biến thể thứ hai là đầu loe được đúc liền ngay trên thân ống trong quá trình sản xuất: một đầu ống đã phình ra thành cốc, đủ lớn để lồng đầu ống kia vào. Loại thứ hai bớt được một chi tiết và bớt được một mối hàn.
Đây là kiểu mà tiêu chuẩn dành cho hệ ống PP áp lực chỉ định. Tiêu chuẩn ASTM F2389 là tiêu chuẩn cho hệ ống PP chịu áp, còn ASTM F3722-24 là thực hành hàn nối PP. Thông báo của ngành nhựa về tiêu chuẩn thứ hai nêu rõ bốn phương pháp: hàn giáp mối, hàn lồng, hàn nhánh hông và hàn điện trở, mỗi phương pháp có một mục riêng, và áp dụng cho ống PP sản xuất theo ASTM F2389, CSA B137.11 hoặc ISO 15874.
Kiểu mặt bích: khi nào đường ống phải chuyển sang bích
Mặt bích không phải một loại măng sông theo nghĩa hẹp, nhưng ngoài công trường nó vẫn được gọi như vậy khi người ta cần một điểm nối có thể tháo. Hai mặt bích ép vào nhau qua một gioăng, giữ bằng bu lông. Muốn có mặt bích trên ống PP thì phải hàn một đầu bích vào thân ống, nên bản chất vẫn là mối hàn.
Ba trường hợp buộc phải dùng bích: nối vào thiết bị có mặt bích sẵn, cần tháo lắp để vệ sinh hoặc thay ruột van, và tuyến quá dài cần chia đoạn để vận chuyển. Ngoài ba trường hợp đó, thêm một cặp bích chỉ làm tăng số điểm rò.
| Kiểu nối | Hình dạng | Cách lắp | Cỡ thường gặp | Dùng cho |
|---|---|---|---|---|
| Ren | Thân ngắn, có ren trong hoặc ren ngoài | Vặn ren, có làm kín | Nhỏ | Đầu thiết bị, đồng hồ, chuyển sang kim loại |
| Hàn | Thân trơn lồng ngoài ống, hoặc đầu loe đúc liền | Hàn nhiệt: lồng hoặc giáp mối | Nhỏ đến lớn | Tuyến PP chịu áp, tuyến gió, tuyến hóa chất |
| Mặt bích | Hai mặt bích, một gioăng, bộ bu lông | Siết bu lông | Mọi cỡ | Chỗ cần tháo lắp, đầu thiết bị, đầu van |
Vì sao ống PP công nghiệp hiếm khi dùng măng sông ren
Trong ba kiểu vừa nêu, kiểu ren là kiểu hay được nhắc nhất khi người ta hỏi măng sông là gì, nhưng lại là kiểu ít dùng nhất trên tuyến PP công nghiệp. Lý do nằm ở cách vật liệu chịu tải, không nằm ở thói quen thi công.
Ren trên vật liệu nhiệt dẻo chịu tải gì
Một mối ren truyền lực theo phương dọc trục, trong khi áp suất bên trong ống lại tạo lực theo phương vòng. Hai phương này không cùng hướng, nên mối ren phải làm việc bằng cách bám vào thành ống qua các rãnh xoắn ốc. Mỗi rãnh là một chỗ thành ống bị mỏng đi, và cũng là một chỗ tập trung ứng suất.
Với nhựa nhiệt dẻo, vấn đề thứ hai nghiêm trọng hơn. Vật liệu này bị từ biến dưới tải kéo dài: dưới lực siết không đổi, nó tiếp tục biến dạng theo thời gian. Hệ quả là lực siết ban đầu giảm dần, mối ren lỏng ra, và điểm rò hình thành đúng ở chỗ khó nhìn thấy nhất. Kim loại cũng chịu hiện tượng này nhưng ở mức thấp hơn nhiều, nên kinh nghiệm của ống thép không chuyển thẳng sang ống nhựa được.
Tiêu chuẩn PP chỉ định phương pháp hàn
Cần nói rõ để tránh hiểu sai: việc tiêu chuẩn chỉ định phương pháp hàn không có nghĩa là ren bị cấm ở mọi nơi. Nó có nghĩa là hệ ống PP chịu áp được thiết kế xoay quanh mối hàn, và mọi thông số về chiều dày, chiều dài ngàm, bán kính uốn đều được xây dựng cho mối hàn.
Thông báo về ASTM F3722-24 dẫn lại lời đại diện của ngành nhựa: tiêu chuẩn này dựa trên DVS 2207-11 của Đức và bổ sung kinh nghiệm lắp đặt hơn hai mươi năm ở Bắc Mỹ, áp dụng cho ống PP sản xuất theo ASTM F2389, CSA B137.11 hoặc ISO 15874. Bốn phương pháp được nêu đều là hàn. Không có phương pháp vặn ren nào trong danh sách.
Vì thế khi một tuyến PP chịu áp được thiết kế đúng, số mối ren trên tuyến thường rất ít, và mỗi mối ren đều có lý do riêng: một đồng hồ, một van cỡ nhỏ, một chuyển bước sang kim loại. Nếu bản vẽ có ren ở giữa tuyến, đó là chỗ nên hỏi lại.
Trường hợp vẫn dùng ren: ống nhỏ, thiết bị đo, chuyển sang kim loại
Ren vẫn cần ở ba vị trí. Thứ nhất là đầu thiết bị: bơm, đồng hồ, cảm biến, van điện từ thường chỉ có ren theo chuẩn kim loại. Thứ hai là chuyển vật liệu: khi tuyến PP phải nối vào một đoạn kim loại. Thứ ba là ống cỡ rất nhỏ trong phòng thí nghiệm, nơi áp thấp và tải trọng không đáng kể.
Ở cả ba vị trí, cách làm phổ biến là dùng phụ kiện có lõi ren kim loại được đúc sẵn trong thân nhựa, hoặc dùng chuyển bước ren. Cách này giữ được ren theo chuẩn thiết bị mà không phải cắt ren trực tiếp lên thành ống PP — vốn là thao tác làm mỏng đúng chỗ nguy hiểm nhất.
Chọn măng sông theo DN, độ dày và chiều dài
Hiểu măng sông là gì mới là bước đầu; bước quyết định là chọn đúng cỡ. Ba thông số dưới đây quyết định phần lớn các đơn hàng đúng hay sai, và thông số thứ nhất là thông số hay bị hiểu ngược nhất.
DN của ống nhựa là đường kính ngoài, không phải lòng ống
Đây là điểm khác biệt lớn nhất giữa ống nhựa và ống thép, và cũng là nguồn gốc của phần lớn đơn hàng sai. Với ống nhựa nhiệt dẻo, trị số dn là đường kính ngoài danh nghĩa. Tiêu chuẩn ISO 161-1 quy định chính các đường kính ngoài danh nghĩa cho ống nhựa nhiệt dẻo hệ mét, đồng thời quy định cấp áp danh nghĩa cho ống chịu áp. Nói cách khác, khi cầm thước kẹp đo mặt ngoài ống PP, con số đọc được chính là trị số ghi trên nhãn.
Với ống thép thì không như vậy: DN ở đó là nhãn cỡ, không phải số đo nào cả. Cách quy đổi giữa các hệ nhãn đã được trình bày riêng trong bài về bảng quy đổi kích thước ống DN – mm – inch. Ở đây chỉ cần nhớ một hệ quả thực dụng: cùng một nhãn gần giống nhau, ống PP và ống thép có đường kính ngoài khác nhau, nên măng sông của hệ này không lắp vào hệ kia được.
Độ dày, SDR và cấp áp quyết định măng sông nào vừa
Hai cây ống cùng đường kính ngoài vẫn có thể khác nhau hoàn toàn về lòng ống, vì độ dày khác nhau. Trong ngành, độ dày thường được biểu diễn qua chỉ số SDR — tỉ số giữa đường kính ngoài và độ dày thành ống. SDR càng nhỏ thì thành càng dày, cấp áp càng cao, lòng ống càng nhỏ.
Với măng sông kiểu hàn, độ dày quyết định hai thứ: chiều dài ngàm hàn và khả năng hình thành vòng hàn đều. Chênh lệch độ dày quá lớn giữa ống và phụ kiện sẽ cho mối hàn lệch, dễ rỗ. Khi phải nối hai đoạn khác độ dày, cách đúng là dùng côn thu chuyển cỡ thay vì cố hàn trực tiếp.
Chiều dài măng sông và chiều dài ngàm hàn
Một chi tiết ít ai để ý: thân măng sông phải đủ dài để chứa hết chiều dài ngàm của cả hai đầu ống. Nếu ngắn hơn, mối hàn chỉ bám được một phần, và phần còn lại trở thành điểm khởi đầu của nứt. Vì vậy không được cắt ngắn thân măng sông cho vừa chỗ, và không được dùng măng sông của cỡ nhỏ hơn để nối ống cỡ lớn.
Chiều dài ngàm tăng theo đường kính ống, nên khi lên cỡ lớn, phụ kiện cũng dài ra tương ứng. Đây là lý do các tuyến ống gió PP cỡ lớn thường dùng đầu loe đúc liền: chiều dài ngàm đã được tính sẵn trong khuôn, không phụ thuộc vào tay nghề người cắt ống.
| dn | Đường kính ngoài (mm) | Kiểu đầu nối khả dụng | Tuyến tiêu biểu |
|---|---|---|---|
| dn110 | 110 | Đầu loe đúc liền, hàn lồng | Tuyến gió và tuyến hóa chất cỡ nhỏ |
| dn200 | 200 | Đầu loe đúc liền, hàn lồng | Tuyến gió chính, tuyến dung dịch |
| dn400 | 400 | Đầu loe đúc liền, hàn lồng | Tuyến gió lưu lượng lớn |
Ba cỡ trong bảng là các cỡ Xicheng đang sản xuất và công bố trên trang sản phẩm: ống PP dn110, ống PP dn200 và ống PP dn400. Cỡ khác được chế tạo theo yêu cầu, kể cả ống trơn PP đặt riêng. Việc đối chiếu trị số dn với đường kính ngoài ở đây là cách đọc theo ISO 161-1, không phải một bảng tra riêng của nhà máy.
Cách nối bằng măng sông và cách kiểm tra mối nối
Biết măng sông là gì và chọn đúng cỡ vẫn chưa đủ nếu mối nối làm sai. Phần này đi theo đúng thứ tự của việc nối ống nhựa bằng phương pháp măng sông, từ lúc cầm cây ống tới lúc ký biên bản nghiệm thu.
Chuẩn bị: cắt vuông góc, vát cạnh, làm sạch
Chất lượng mối hàn được quyết định phần lớn trước khi bật máy gia nhiệt. Đầu ống phải cắt vuông góc, không bị ba via, không bị dập. Mặt cắt và mặt ngoài đoạn ngàm phải được làm sạch, lau khô, không dính dầu hay bụi đất. Với ống cỡ lớn, nên đánh dấu chiều sâu ngàm bằng bút trước khi hàn để không lồng lệch.
Một lỗi nhỏ nhưng hay gặp là dùng giẻ có dầu để lau. Dầu không bay hơi hết và tạo lớp ngăn giữa hai bề mặt nhựa đã nóng chảy, khiến mối hàn đạt ngoại quan nhưng rỗng bên trong. Chỉ nên dùng giẻ khô, sạch, hoặc giấy lau.
Hàn loe và hàn giáp mối: chọn cách nào
Hàn lồng dùng khi có phụ kiện rời hoặc đầu loe: gia nhiệt cả mặt trong của cốc và mặt ngoài của ống, sau đó lồng vào và giữ cho nguội. Hàn giáp mối dùng khi nối hai đầu ống trơn: gia nhiệt hai mặt đầu, gạt tấm gia nhiệt ra, ép hai mặt vào nhau. Hàn giáp mối cho mối nối phẳng, ít cản dòng, nhưng đòi hỏi máy ép có kẹp và căn đồng tâm. Phần so sánh đầy đủ hơn giữa các cách nối ống PP nằm ở bài làm thế nào để nối ống nhựa PP với nhau.
Trong cả hai cách, nhiệt độ bề mặt, thời gian gia nhiệt và thời gian giữ đều phải lấy theo thẻ công nghệ của nhà sản xuất thiết bị và nhà sản xuất ống. Không có một bảng thông số chung dùng được cho mọi loại máy, mọi độ dày và mọi điều kiện thời tiết. Đây là điểm mà nhiều đội thi công tự ý nới rộng cho nhanh, và cũng là điểm hay bị hỏi lại khi nghiệm thu.
Kiểm tra ngoại quan, thử áp và hồ sơ mối nối
Kiểm tra ngoại quan làm ngay khi mối còn nguội dần: vòng hàn phải đều quanh chu vi, hai bên tương đối cân nhau, không có chỗ cháy xém, không có rãnh chữ V quá sâu, không lệch tâm. ASTM F3722-24 có bốn phụ lục bảo đảm chất lượng chứa ảnh mối hàn đạt và không đạt cho từng phương pháp, dùng làm mẫu đối chiếu ngoài hiện trường.
Sau khi tuyến lắp xong, thử áp theo đúng áp suất và thời gian mà thiết kế quy định, và ghi lại kết quả theo từng đoạn. Hồ sơ mối nối nên ghi ai hàn, hàn ngày nào, bằng máy nào, thông số đã dùng. Khi có sự cố, hồ sơ này là thứ duy nhất giúp khoanh được đoạn nghi ngờ thay vì phải cắt cả tuyến.
| Bước | Việc phải làm | Bỏ qua thì hỏng thế nào |
|---|---|---|
| Cắt ống | Cắt vuông góc, bỏ ba via, kiểm tra độ tròn | Mối hàn lệch, thành vòng hàn không đều |
| Làm sạch | Lau khô mặt cắt và đoạn ngàm, không dùng giẻ có dầu | Mối hàn rỗng bên trong dù ngoại quan đẹp |
| Đánh dấu | Vạch chiều sâu ngàm trên thân ống | Lồng thiếu, mối hàn chỉ bám một phần |
| Gia nhiệt | Đúng nhiệt độ và thời gian theo thẻ công nghệ | Non nhiệt thì rời, quá nhiệt thì chảy và mỏng thành |
| Ép và giữ | Ép thẳng trục, giữ đủ thời gian nguội, không làm nguội bằng nước | Ứng suất dư, nứt về sau, đặc biệt ở cỡ lớn |
| Nghiệm thu | So vòng hàn với ảnh mẫu, thử áp, ghi hồ sơ | Không phát hiện được mối rỗ cho tới khi rò thực tế |
Măng sông cho ống gió PP và đường ống hóa chất khác gì ống cấp nước
Với tuyến gió và tuyến hóa chất, câu hỏi măng sông là gì phải được trả lời khác đi so với tuyến cấp nước trong nhà, vì điều kiện làm việc khác hẳn chứ không chỉ khác cỡ.
Đường kính lớn: đầu loe liền đến DN400, trên DN400 ghép từ tấm PP
Ống gió PP và ống hóa chất thường có đường kính lớn hơn nhiều so với ống cấp nước trong nhà, và đây chính là chỗ giới hạn chế tạo lộ ra. Theo quy cách nhà máy Xicheng, đến cỡ DN400 phần đầu ống vẫn được đúc liền thành cốc, nên mối nối vẫn là mối hàn lồng trên đầu loe. Vượt cỡ đó, đầu loe đúc liền không còn khả thi, và đoạn nối được ghép từ tấm PP rồi hàn thành thân phụ kiện.
Sự khác biệt này không phải chi tiết kỹ thuật nhỏ. Đầu loe đúc liền cho mối hàn có chiều dài ngàm đồng đều theo chu vi, do khuôn quyết định. Thân ghép từ tấm cho phép lên cỡ lớn nhưng phụ thuộc nhiều hơn vào tay nghề: đường hàn dọc thân, độ phẳng của tấm, và cách xử lý mép. Vì vậy khi đặt hàng cỡ lớn, cần nói rõ cỡ và kiểu thân để hai bên cùng hiểu.
Măng sông cho ống gió: bích, gioăng và độ kín khí
Tuyến gió PP có hai đặc điểm khác tuyến nước: đường kính lớn và thường phải tháo lắp. Một đoạn ống gió dài có thể phải tháo ra để luồn qua khe nhà xưởng, để vệ sinh, hoặc để thay một thiết bị trên tuyến. Vì thế bích xuất hiện nhiều hơn hẳn so với tuyến nước cùng cỡ.
Độ kín của tuyến gió được quyết định bởi ba thứ: mặt bích phải phẳng và song song, gioăng phải đúng vật liệu cho khí đang dẫn, và bu lông phải siết theo thứ tự đối xứng. Sai một trong ba, tuyến vẫn chạy nhưng rò ở chỗ khó thấy, và cái rò đó chỉ lộ ra khi đo lưu lượng ở cuối tuyến thấy hụt.
Chọn theo môi chất, không chọn theo áp
Với tuyến hóa chất, áp làm việc thường thấp hơn tuyến nước cùng cỡ, nhưng yêu cầu về vật liệu lại cao hơn. Chọn sai vật liệu thì dù áp thấp, ống vẫn hỏng — bằng phồng, bằng nứt ứng suất, hoặc bằng mất độ bền sau một thời gian ngâm trong môi chất.
Vì vậy thứ tự câu hỏi khi chọn đúng là: môi chất gì, nồng độ bao nhiêu, nhiệt độ làm việc bao nhiêu, có tải cơ học không, rồi mới tới áp. Ngược lại, nếu bắt đầu bằng áp suất, người mua dễ chọn một cấp áp cao hơn cần thiết, thành ống dày hơn, lòng ống nhỏ hơn, và cuối cùng phải tăng cỡ quạt để bù tổn thất.
| Tiêu chí | Tuyến cấp nước | Tuyến gió PP | Tuyến hóa chất |
|---|---|---|---|
| Áp làm việc | Cao hơn, ổn định | Thấp | Thấp đến trung bình |
| Cỡ ống chủ yếu | Nhỏ và trung bình | Trung bình đến lớn | Trung bình đến lớn |
| Kiểu nối chủ yếu | Hàn lồng, đầu loe liền | Hàn và mặt bích | Hàn, mặt bích ở thiết bị |
| Ưu tiên khi chọn | Cấp áp và độ bền mỏi | Độ kín khí và tổn thất áp | Độ bền hóa chất |
| Kiểm tra sau lắp | Thử áp | Thử kín và đo lưu lượng | Thử kín, kiểm tra rò tại mối |
Năm sai lầm khi mua và lắp măng sông
Phần lớn các lỗi dưới đây bắt đầu từ một hiểu nhầm nhỏ về măng sông là gì, rồi lớn dần qua khâu đặt hàng và khâu hàn. Cả năm lỗi đều đã gặp ngoài hiện trường, và cả năm đều phòng được bằng một câu hỏi đúng lúc.
Sai lầm 1 — Áp bảng độ dày của ống thép lên ống PP
Ống thép được xếp theo schedule, ống nhựa được xếp theo quan hệ giữa đường kính ngoài và độ dày. Hai hệ này không quy đổi được cho nhau, và cố quy đổi sẽ ra một con số trông hợp lý nhưng sai. Hệ quả thường gặp là đặt ống mỏng hơn yêu cầu, hoặc đặt phụ kiện không khớp độ dày với ống.
Sai lầm 2 — Mua măng sông ren cho ống PP hàn
Lỗi này xảy ra khi người đặt hàng tra cứu măng sông là gì trên mạng, đọc được định nghĩa kiểu ren, rồi áp nguyên vào tuyến PP. Hàng về đúng đường kính nhưng không dùng được, vì không có ren trên ống và cũng không nên cắt ren lên ống PP chịu áp. Sửa sai bằng cách mua thêm phụ kiện hàn, cộng với một đoạn ống mới để thay chỗ đã cắt.
Sai lầm 3 — Lẫn DN, phi và đường kính ngoài
Ba cách gọi này cùng tồn tại và không tương đương. Phi thường là cách gọi tròn số của đường kính ngoài; DN là nhãn cỡ; còn trị số dn của ống nhựa là đường kính ngoài danh nghĩa. Khi ba cách gọi bị trộn vào một câu đặt hàng, người bán buộc phải đoán, và đoán sai ở cỡ lớn thì thiệt hại không nhỏ.
Sai lầm 4 — Cắt bằng cưa rồi hàn luôn, không làm sạch và không vát
Cưa tay để lại ba via và mặt cắt không vuông. Nếu hàn luôn, lớp ba via bị nấu vào mối hàn, tạo điểm khởi đầu nứt, còn mặt cắt lệch làm vòng hàn dày mỏng không đều. Chi phí để làm đúng — một dụng cụ cắt ống chuyên dụng và vài phút lau — nhỏ hơn nhiều so với chi phí cắt bỏ một mối đã hàn.
Sai lầm 5 — Không thử áp trước khi đưa vào sử dụng
Mối hàn đẹp chưa chắc kín. Thử áp là bước duy nhất phát hiện được mối rỗ bên trong mà mắt thường không thấy, và cũng là bước tạo ra hồ sơ để đối chiếu về sau. Bỏ qua bước này, sự cố sẽ lộ ra đúng lúc tuyến đang chạy, thường là ở chỗ khó tiếp cận nhất.
Nguồn tham khảo
- ASTM F2389-21, Standard Specification for Pressure-rated Polypropylene (PP) Piping Systems — dùng cho nhận định về phạm vi hệ ống PP chịu áp và về việc hệ này được xây dựng quanh mối hàn.
- ASTM F3722-24, Standard Practice for Heat Fusion Joining of Polypropylene (PP) Pipe and Fittings — dùng cho nhận định về thực hành hàn nối PP và về bốn phụ lục ảnh mối hàn đạt, không đạt.
- Thông báo của Plastics Pipe Institute về ASTM F3722-24 — dùng cho danh sách bốn phương pháp hàn, cho việc tiêu chuẩn dựa trên DVS 2207-11, và cho phạm vi áp dụng với ống theo ASTM F2389, CSA B137.11 hoặc ISO 15874.
- ISO 161-1:1996, Thermoplastics pipes for the conveyance of fluids — Nominal outside diameters — dùng cho nhận định rằng trị số dn là đường kính ngoài danh nghĩa và rằng tiêu chuẩn này cũng quy định cấp áp danh nghĩa.
Comments are closed